Laminointiin ei aina tarvita autoklaavia. Erityisesti lasin laminoinnissa EVA-kalvoon perustuvat vakuumilaminointimenetelmät mahdollistavat laadukkaan lopputuloksen ilman autoklaavia, ja niitä käytetään laajalti teollisuudessa. Autoklaavi on välttämätön lähinnä vaativissa komposiittirakenteissa, joissa tarvitaan poikkeuksellisen korkea paine ja lämpötila samanaikaisesti. Alla käymme läpi tärkeimmät kysymykset menetelmävalinnan tueksi.
Mitä vaihtoehtoja autoklaavittomalle laminoinnille on?
Autoklaavittomalle laminoinnille on useita vakiintuneita vaihtoehtoja, joista yleisimpiä ovat vakuumilaminointi, vakuumipussilaminointi, puristinlaminointi sekä infuusiomenetelmät. Lasin laminoinnissa EVA-kalvoon perustuva vakuumilaminointi on erityisen suosittu, koska se tuottaa tasalaatuisen lopputuloksen ilman raskasta ja kallista autoklaavia.
Autoklaavittomia menetelmiä kutsutaan usein termillä out-of-autoclave laminointi eli OOA-laminointi. Nämä menetelmät hyödyntävät erilaisia yhdistelmiä lämpöä, painetta ja tyhjiötä ilman, että tarvitaan suljettua paineistettua kammiota. Keskeisimmät vaihtoehdot ovat:
- Vakuumilaminointi: Laminaatti asetetaan vakuumipussiin tai suljettuun vakuumijärjestelmään, jossa alipaine puristaa kerrokset yhteen. Menetelmä sopii erityisesti lasin laminointiin EVA-kalvolla.
- Puristinlaminointi: Mekaaninen tai hydraulinen puristin tuottaa tarvittavan paineen. Soveltuu tasaisille pinnoille ja sarjatuotantoon.
- Vakuumipussilaminointi uunissa: Yhdistää tyhjiön ja uunilämmön ilman autoklaavia. Käytetään komposiittirakenteissa, joissa autoklaavipaine ei ole välttämätön.
- Hartsi-infuusio ja RTM-menetelmät: Hartsi imeytetään kuiviin kuiturakenteisiin tyhjiön avulla. Soveltuu suurille komposiittirakenteille.
Lasin laminoinnissa EVA-kalvo on noussut johtavaksi OOA-ratkaisuksi, koska se ei vaadi ilmastoitua puhdastilaa eikä ole herkkä ilman kosteudelle, toisin kuin perinteinen PVB-kalvo. Tämä yksinkertaistaa tuotantoprosessia merkittävästi ja laskee investointikynnystä.
Milloin autoklaavi on välttämätön laminoinnissa?
Autoklaavi on välttämätön silloin, kun laminaatilta vaaditaan äärimmäisen alhainen huokoisuus, poikkeuksellisen korkea mekaaninen lujuus tai kun käytetään materiaaleja, jotka vaativat samanaikaisen korkean paineen ja lämpötilan kovettumiseen. Tällaisia sovelluksia ovat esimerkiksi ilmailu- ja avaruusteollisuuden kriittiset rakennekomponentit.
Autoklaavi tuottaa tyypillisesti 3–7 baarin paineen ja voi lämmittää materiaalin hallitusti yli 180 asteen lämpötilaan. Tämä yhdistelmä on käytännössä korvaamaton seuraavissa tilanteissa:
- Ilmailuteollisuuden primäärirakenteet, kuten siipien kantavat osat ja rungon rakennekomponentit
- Prepreg-komposiitit, jotka on suunniteltu kovettuakseen nimenomaan autoklaaviolosuhteissa
- Sovellukset, joissa huokoisuuden on oltava alle 1 prosentin tasolla
- Rakenteet, joilta vaaditaan sertifioitu ja tarkasti dokumentoitu valmistusprosessi
Lasin laminoinnissa autoklaavi ei ole käytännössä koskaan välttämätön. Turvalasi, arkkitehtoniset lasiratkaisut ja design-lasit valmistetaan rutiininomaisesti vakuumilaminointimenetelmin, jotka tuottavat vaatimusten mukaisen lopputuloksen murto-osalla autoklaavijärjestelmän kustannuksista.
Miten laminaatin laatu vertautuu autoklaavi- ja OOA-menetelmissä?
Autoklaavimenetelmä tuottaa perinteisesti alhaisemman huokoisuuden ja tasaisemman hartsijakauman kuin OOA-menetelmät vaativissa komposiittirakenteissa. Lasin laminoinnissa ero on kuitenkin käytännössä merkityksetön: EVA-kalvolla toteutettu vakuumilaminointi täyttää standardien mukaiset vaatimukset turvalasille ja muille lasisovelluksille yhtä luotettavasti kuin autoklaaviprosessi.
Laatu komposiittilaminoinnissa
Komposiittilaminoinnissa autoklaavi tuottaa edelleen mitattavissa olevan edun erityisesti huokoisuuden hallinnassa. Autoklaavipaine puristaa tehokkaasti kaasut pois kerrosten välistä, mikä parantaa mekaanisia ominaisuuksia. OOA-menetelmät ovat kuitenkin kehittyneet merkittävästi, ja modernit vakuumipussi-uunimenetelmät yhdistettynä optimoituihin prepreg-materiaaleihin voivat tuottaa lähes vastaavan laadun monissa sovelluksissa.
Laatu lasin laminoinnissa
Lasin laminoinnissa EVA-kalvolla toteutettu OOA-prosessi tuottaa optisesti kirkkaan, mekaanisesti kestävän ja turvallisuusstandardit täyttävän lopputuloksen. EVA-kalvo sitoutuu lasiin tasaisesti vakuumilämmitysprosessissa, eikä autoklaavipainetta tarvita sidoksen laadun varmistamiseksi. Tämä tekee OOA-menetelmästä selkeästi suositellun vaihtoehdon lasialan yrityksille.
Mitkä tekijät vaikuttavat laminointimenetelmän valintaan?
Laminointimenetelmän valintaan vaikuttavat ennen kaikkea sovelluksen vaatimat mekaaniset ominaisuudet, tuotantovolyymi, investointibudjetti sekä käytettävät materiaalit. Yksikään menetelmä ei ole universaalisti paras, vaan oikea valinta riippuu näiden tekijöiden yhdistelmästä.
Keskeisimmät valintakriteerit ovat:
- Sovelluksen kriittisyys: Ilmailu- ja puolustussovellukset vaativat usein autoklaavia, kun taas lasiala, rakennusteollisuus ja monet teollisuussovellukset pärjäävät hyvin OOA-menetelmillä.
- Investointikustannukset: Autoklaavi on huomattava investointi sekä hankinnassa että käytössä. Vakuumilaminointijärjestelmät ovat merkittävästi edullisempia ja nopeampia ottaa käyttöön.
- Tuotantovolyymi ja joustavuus: OOA-menetelmät soveltuvat paremmin joustavaan ja vaihtelevankokoisten tuotteiden valmistukseen. Autoklaavi asettaa rajoituksia kappaleiden maksimikoolle.
- Materiaalivalinta: Tietyt prepreg-materiaalit on kehitetty nimenomaan autoklaavikäyttöön, kun taas EVA-kalvot ja monet infuusiohartisit on optimoitu OOA-prosesseihin.
- Tuotantoympäristön vaatimukset: PVB-kalvo vaatii ilmastoidun puhdastilan, EVA-kalvo ei. Tämä vaikuttaa merkittävästi tilojen investointitarpeeseen.
Lasialan yrityksille suosittelemme EVA-kalvoon perustuvaa vakuumilaminointia sen yksinkertaisuuden, kustannustehokkuuden ja korkean lopputuotelaadun vuoksi. Tarjoamme ratkaisuja yksittäisistä vakuumilaminointikoneista kokonaisiin tuotantolinjoihin, jotka voidaan mitoittaa yrityksen todellisten tarpeiden mukaan.
Sopiiko OOA-laminointi teollisuuden rakennesovelluksiin?
OOA-laminointi sopii erinomaisesti suureen osaan teollisuuden rakennesovelluksista. Menetelmä on vakiintunut valinta lasirakentamisessa, tuulivoimateollisuudessa, veneteollisuudessa ja monissa ajoneuvoteollisuuden sovelluksissa. Ainoastaan ilmailuteollisuuden kriittisimmät primäärirakenteet vaativat edelleen autoklaavia.
OOA-laminoinnin soveltuvuus teollisuuskäyttöön on parantunut merkittävästi viime vuosina materiaaliteknologian kehityksen myötä. Uudet OOA-optimoidut prepreg-materiaalit ja kehittyneet vakuumijärjestelmät ovat kaventaneet eron autoklaavimenetelmään monissa sovelluksissa. Erityisesti seuraavat teollisuussegmentit hyödyntävät OOA-laminointia laajasti:
- Lasiteollisuus: Turvalasi, julkisivulasi, kaidejärjestelmät ja arkkitehtoniset erikoislasit valmistetaan vakiintuneesti OOA-menetelmillä.
- Tuulivoimateollisuus: Suuret roottorin lavat valmistetaan pääosin infuusiomenetelmillä, koska autoklaaviin ei mahdu riittävän suuria kappaleita.
- Veneteollisuus: Vakuumipussilaminointi ja infuusio ovat alan standardimenetelmiä.
- Ajoneuvoteollisuus: Korin paneelit, sisäosat ja monet rakennekomponentit valmistetaan OOA-prosesseilla kustannustehokkuuden ja tuotantonopeuden vuoksi.
Lasialan rakennesovelluksissa OOA-laminointi ei ole kompromissi vaan ensisijainen ja suositeltu menetelmä. EVA-kalvolla toteutettu vakuumilaminointi täyttää EN-standardien vaatimukset turvalasin osalta ja mahdollistaa monipuolisten tuotteiden valmistuksen ilman autoklaaviin liittyviä rajoituksia kappalekoon, tuotantoympäristön tai investointikustannusten suhteen.
HOMAG huomioi Projectan 80-vuotisjuhlavuoden kansainvälisessä partneritapaamisessa
PUUKONE 2026 – Koneita, innovaatioita ja 80 vuotta Projectaa!
Korvenranta Oy uusi HOMAG-listoitussolu onnistuneesti tuotantoon
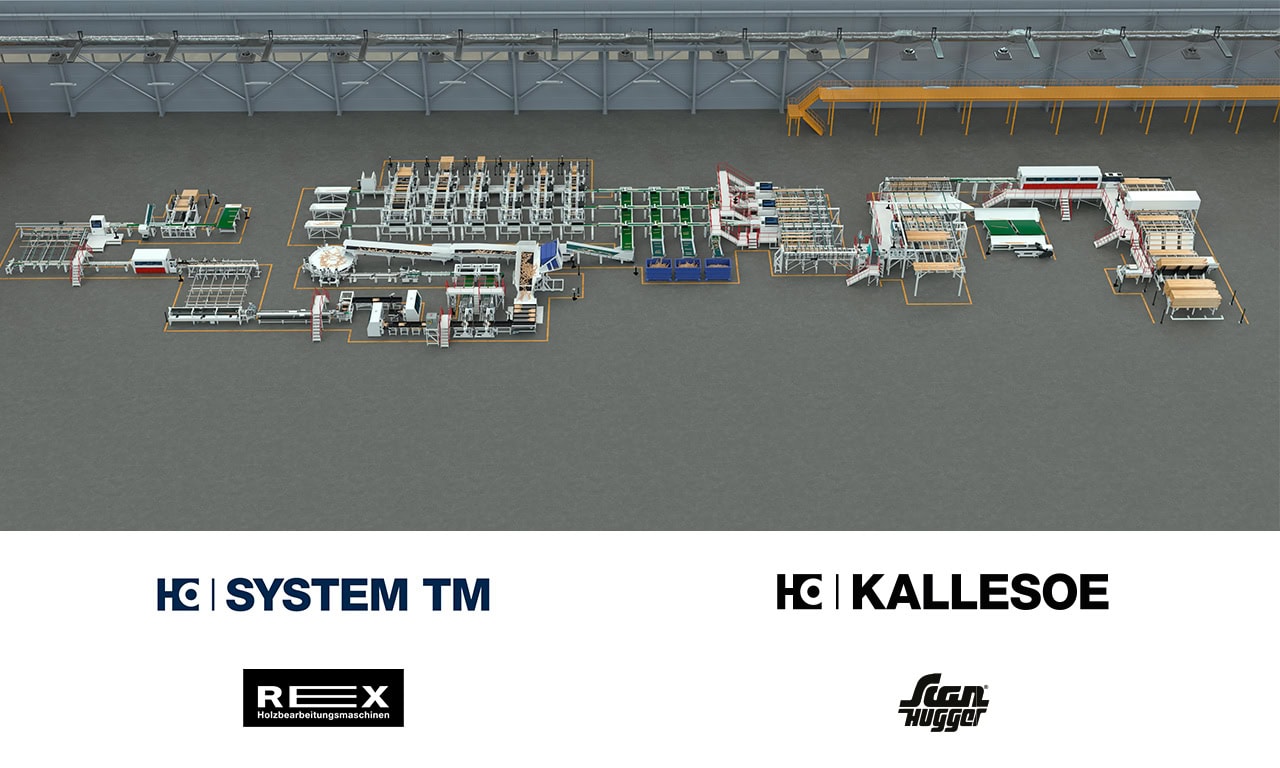
SOLID WOOD TEQ Tour 2026 – lähde Projectan mukana Tanskaan ja Saksaan
Lähde Projectan mukana WEINMANN Treff 2026 -asiakasmatkalle Saksaan
Tervetuloa Projectan mukana Weinmann TEQ Tour 2026 -asiakasmatkalle Tanskaan 8.–11.9.2026
HOMAG Treff 2026 – Tutustu puuntyöstöteknologian uusimpiin ratkaisuihin Saksassa

Haemme Huoltoteknikkoa / Huoltoinsinööriä huoltotiimiimme
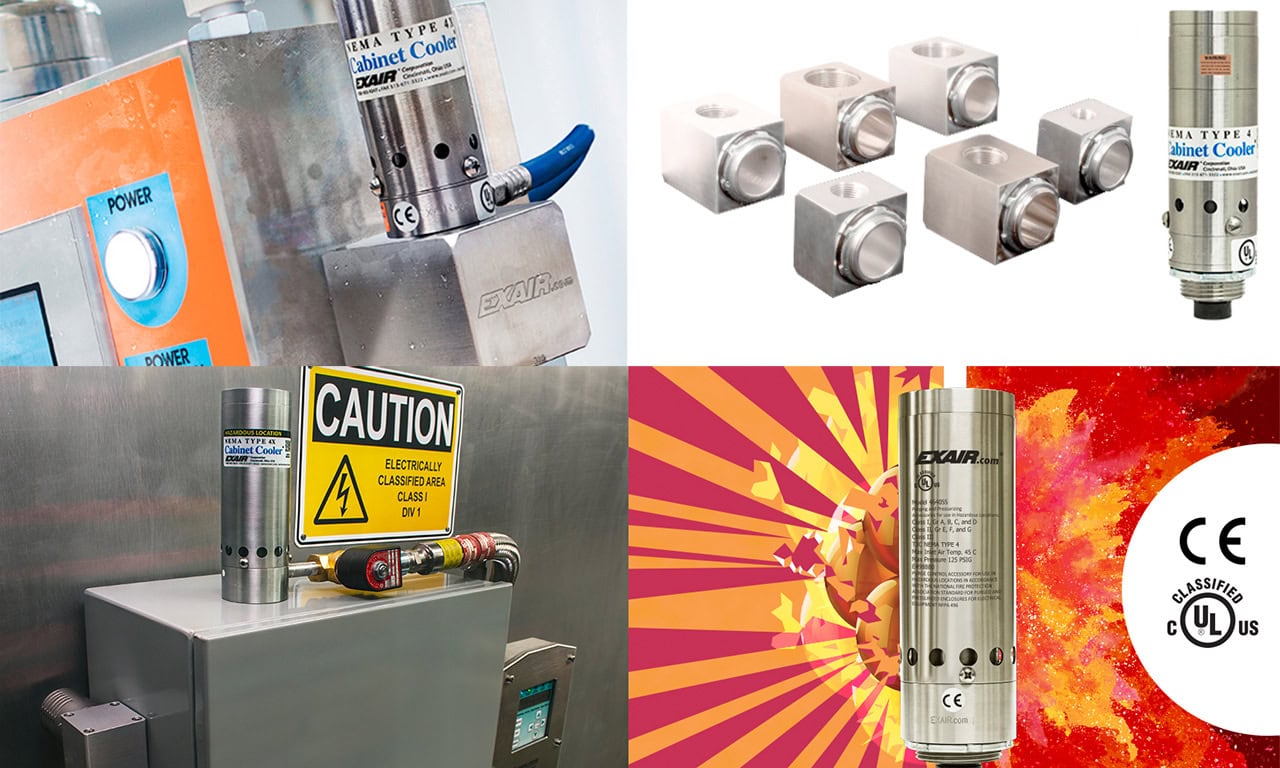
EXAIR Cabinet Cooler® – tehokas ratkaisu sähkökeskusten jäähdytykseen ilman liikkuvia osia
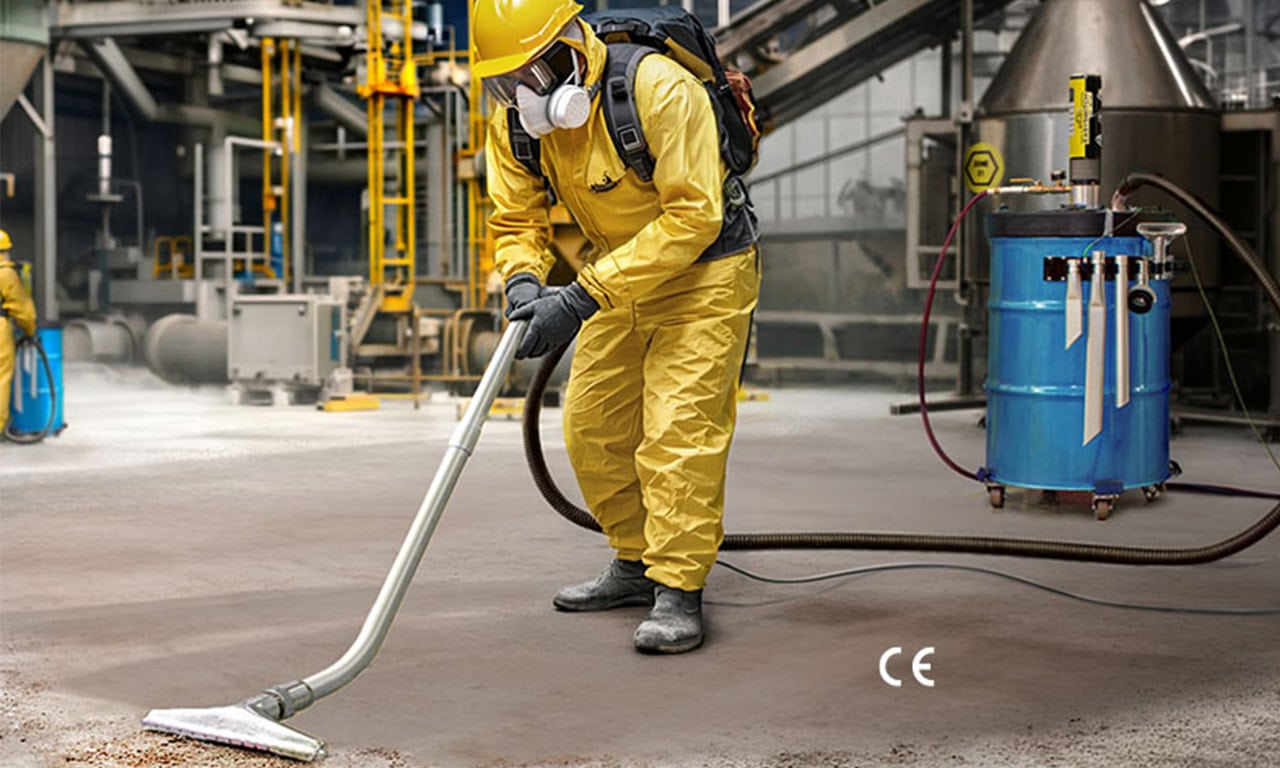
EXAIRin ATEX EasySwitch märkä-kuivaimuri räjähdysvaarallisiin ympäristöihin
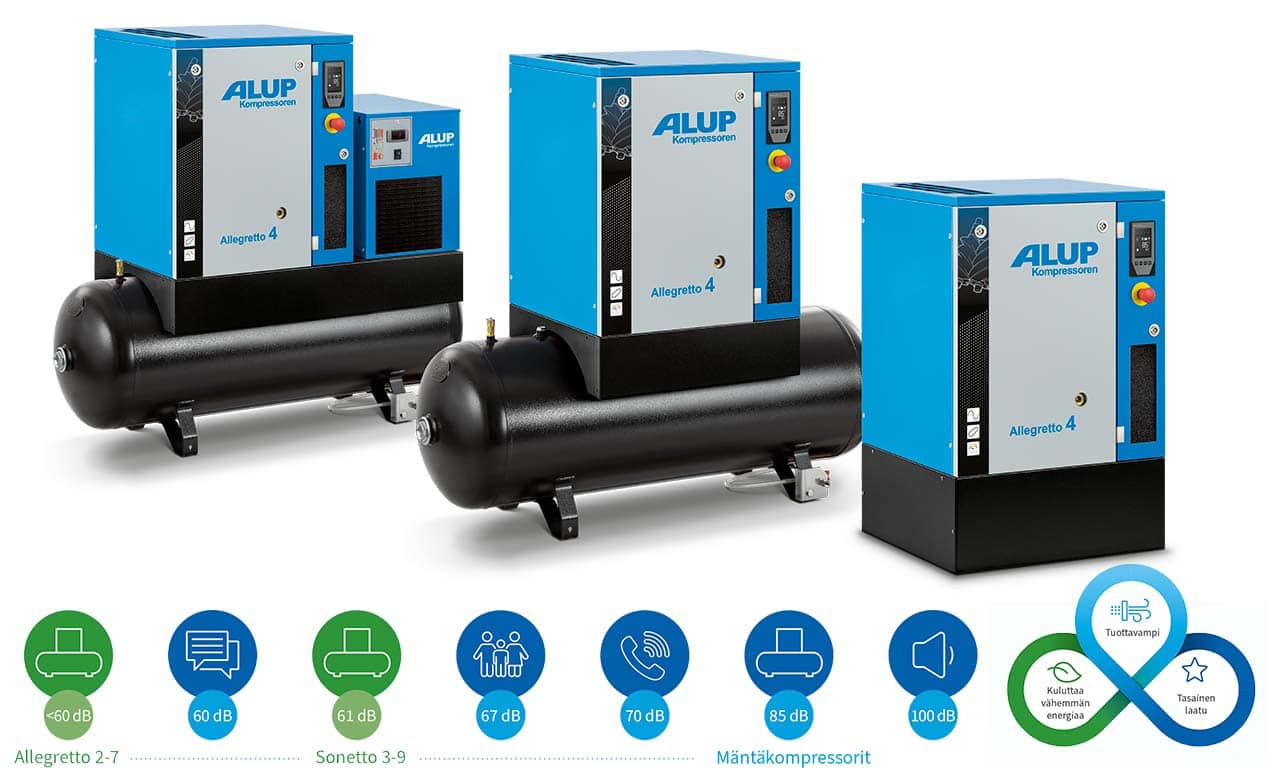
ALUP paineilmaratkaisut Projectalta – energiatehokasta ja luotettavaa paineilmaa teollisuuteen
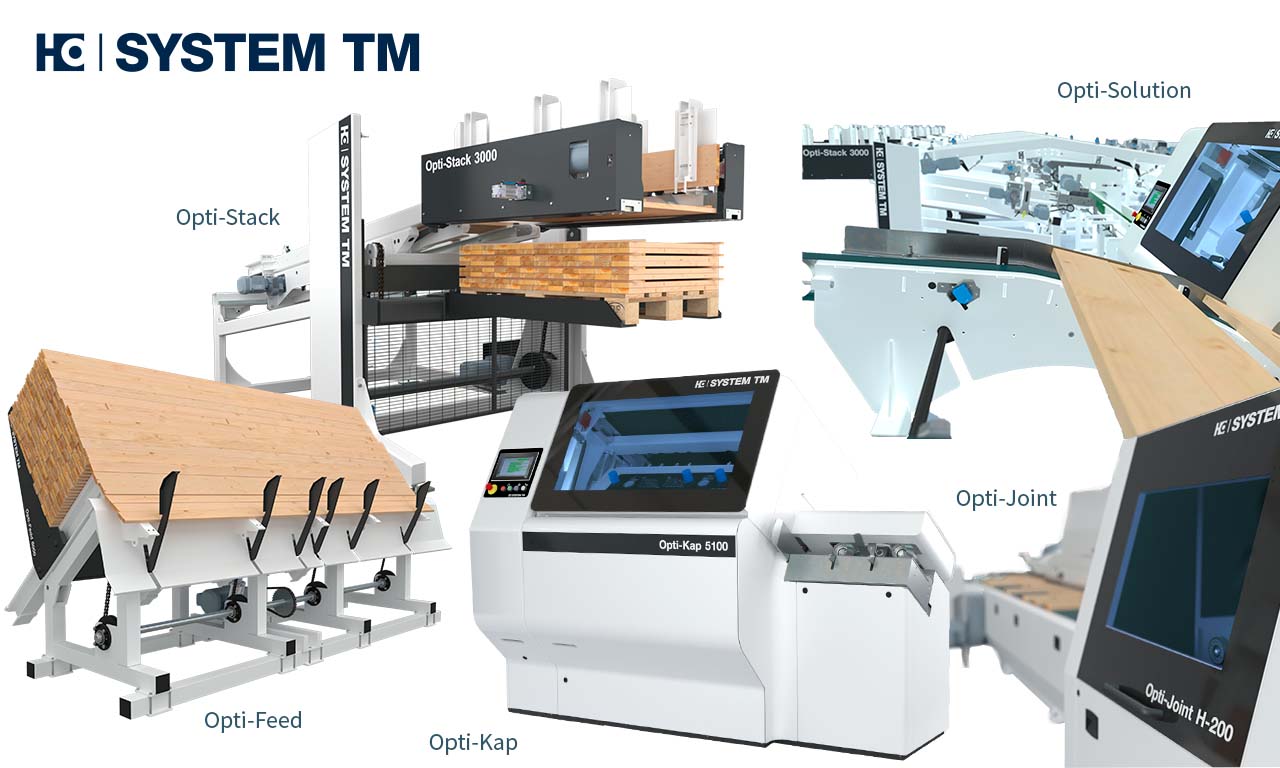
Projecta Oy aloitti System TM:n edustuksen Suomessa
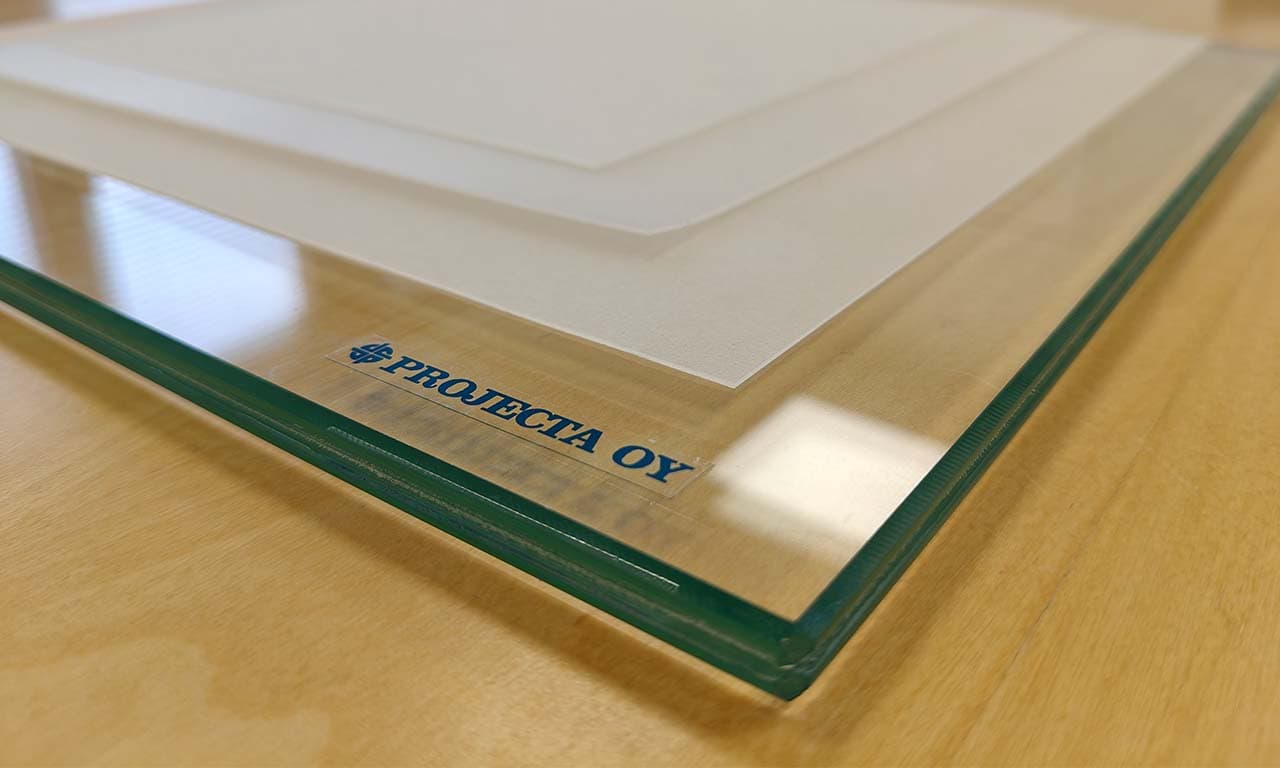
Uutuus: EVA-kalvo lasin laminointiin – joustava ja moderni ratkaisu
Vahvistus Projectan varaosamyyntiin – Tervetuloa iida!
Muutos Projectan organisaatiossa
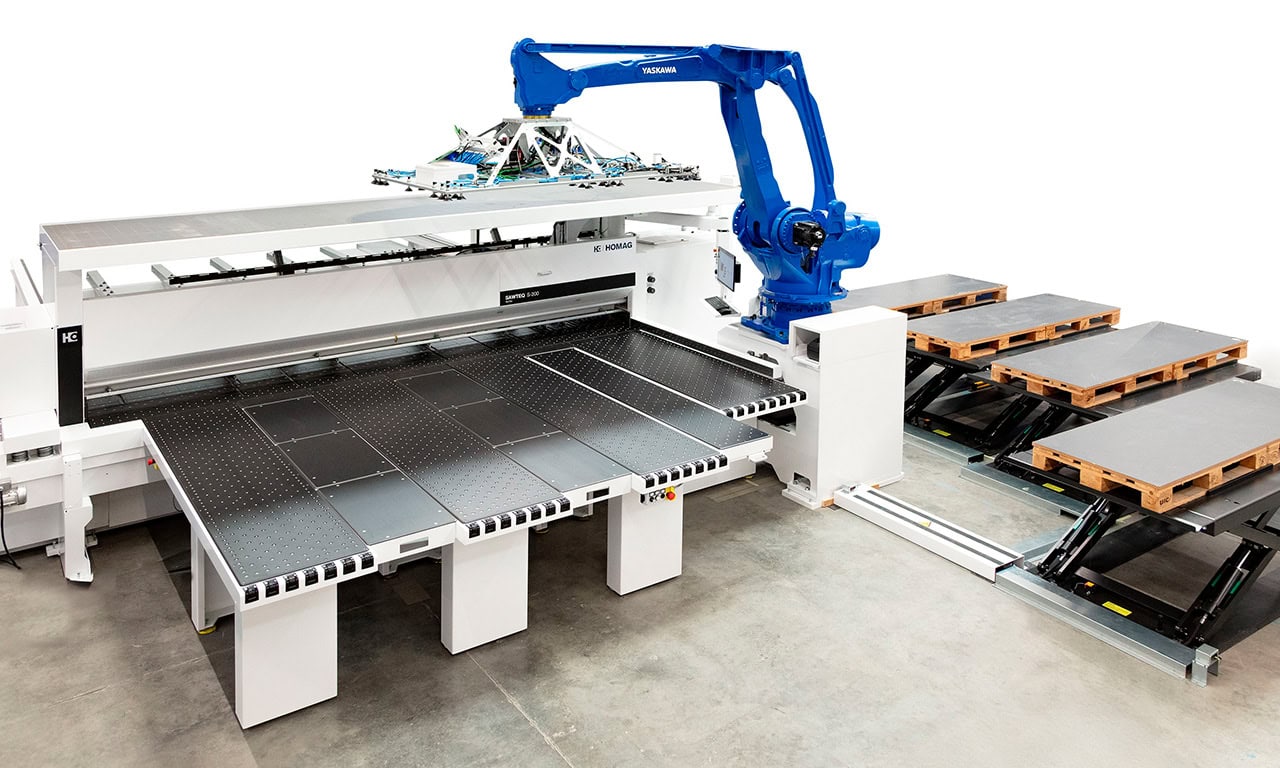
HOMAG SAWTEQ S-200 flexTec – joustava ratkaisu sahausautomaation aloitukseen

Projectan Practive Tour 2026 vie asiakkaat puuntyöstöteollisuuden ytimeen Saksaan
Projecta Konepajamessuilla 17.–19.3.2026 Tampereella – ratkaisuja metallipintojen puhdistukseen ja turvalliseen kappaleenkäsittelyyn

Projecta sponsoroi urheilijaa matkalla paraolympialaisiin – yhteiset arvot ratkaisivat