Alumiinipinnan raepuhallus ja hionta eroavat toisistaan sekä toimintaperiaatteeltaan että lopputulokseltaan. Raepuhallus synnyttää tasaisen, huokoisen pintarakenteen suihkuttamalla hioma-ainetta korkealla paineella, kun taas mekaaninen hionta poistaa materiaalia fyysisellä hankauksella ja tuottaa suuntautuneemman pintaprofiilin. Valinta näiden menetelmien välillä riippuu siitä, mihin käyttötarkoitukseen alumiinipinta valmistetaan.
Mitä eroa on raepuhalluksella ja mekaanisella hionnalla?
Raepuhallus ja mekaaninen hionta ovat molemmat alumiinin pintakäsittelymenetelmiä, mutta niiden toimintaperiaate on perustavanlaatuisesti erilainen. Raepuhalluksessa hioma-ainepartikkelit suihkutetaan paineilman tai lingon avulla pintaan suurella nopeudella, jolloin koko pinta käsitellään samanaikaisesti. Mekaanisessa hionnassa työkalu liikkuu pintaa pitkin ja poistaa materiaalia hallitusti hankauksella.
Raepuhalluksen toimintaperiaate
Raepuhalluksessa hioma-ainerakeet osuvat alumiinin pintaan tasaisesti joka suunnasta. Tämä luo isotrooppisen eli suunnattoman pintarakenteen, jossa mikrokarheus on jakautunut tasaisesti. Menetelmä soveltuu erinomaisesti epäsäännöllisen muotoisille kappaleille, sillä paine ulottuu myös vaikeasti saavutettaviin koloihin ja kulmiin.
Mekaanisen hionnan toimintaperiaate
Mekaanisessa hionnassa hiomapaperi, hiomakivi tai hiomanauhakone liikkuu tiettyyn suuntaan alumiinin pintaa pitkin. Tämä jättää pintaan näkyvät hiontajäljet eli suuntautuneen pintarakenteen. Hionta on tarkka menetelmä, joka sopii hyvin tasaisten pintojen käsittelyyn ja tilanteisiin, joissa pintaan halutaan tietty viimeistelty jälkikuvio, kuten harjattu alumiinipinta.
Miten raepuhallus vaikuttaa alumiinin pintarakenteeseen?
Raepuhallus muuttaa alumiinin pintarakenteen mekaanisesti karhentamalla sitä hallitusti. Hioma-ainepartikkelien iskut luovat mikroskooppisia kraattereita ja harjanteita, jotka kasvattavat pinnan todellista pinta-alaa merkittävästi. Tämä isotrooppinen mikrokarheus parantaa pinnan tarttuvuutta, tekee siitä mattamaisen ja poistaa samalla pintaoksideja sekä epäpuhtauksia.
Alumiini on materiaali, joka reagoi herkästi pintakäsittelyyn. Raepuhalluksen jälkeen alumiinin pinta on aktiivisessa tilassa, mikä tarkoittaa, että jatkokäsittely, kuten maalaus, anodiointi tai muu pinnoitus, on tehtävä mahdollisimman nopeasti. Alumiini muodostaa luonnostaan oksidikerroksen ilman kanssa reagoidessaan, joten viive raepuhalluksen ja pinnoituksen välillä voi heikentää lopputulosta.
Pintarakenteen karheusarvo eli Ra-arvo voidaan säätää haluttuun tasoon valitsemalla sopiva hioma-aine ja puhalluspaine. Hienommilla rakeilla saadaan sileämpi pinta, karkeammilla rakeilla taas voimakkaampi profiili, joka on eduksi esimerkiksi liima- tai maalausliitoksissa.
Milloin alumiinille kannattaa valita raepuhallus hionnan sijaan?
Raepuhallus on parempi valinta silloin, kun alumiinikappale on muodoltaan monimutkainen, käsiteltävä pinta-ala on suuri tai pintakäsittelyn tavoitteena on yhdenmukainen tarttuvuus koko pinnalla. Hionta puolestaan sopii paremmin tasaisten pintojen viimeistelyyn tai tilanteisiin, joissa halutaan tietty suuntautunut pintakuvio.
Raepuhallus on selkeästi hionnan edellä seuraavissa tilanteissa:
- Monimutkaiset kappaleet: Hitsatut rakenteet, valukappaleet ja profiilit, joissa on sisäkulmia tai onkaloita, käsitellään tasaisemmin raepuhalluksella.
- Suuret sarjat: Raepuhallus on nopeampi menetelmä suurille kappalemäärille, koska prosessi voidaan automatisoida tehokkaasti.
- Pinnoituksen esikäsittely: Kun alumiini maalataan, pulverilakataan tai liimataan, raepuhallus tuottaa tasaisemman tarttuvuuspohjan kuin suuntautunut hionta.
- Ruoste ja maalitähteet: Jos alumiinipinnalla on vanhoja pinnoitejäämiä tai oksideja, raepuhallus poistaa ne tehokkaammin kuin käsinhionta.
- Jäysteenpoisto: Raepuhallus poistaa koneistuksen jättämät pienet jäysteet tasaisesti ilman, että kappaleen mittatarkkuus kärsii.
Hiontaa kannattaa suosia silloin, kun halutaan mittatarkka pinnan tasoitus, kappaleet ovat yksinkertaisen muotoisia tai lopputuloksena tavoitellaan esteettistä harjattua pintaa. Hionta myös mahdollistaa tarkemman kontrollin poistettavan materiaalin määrässä.
Mitä hioma-aineita alumiinin raepuhalluksessa käytetään?
Alumiinin raepuhalluksessa käytetään ensisijaisesti ei-metallisia hioma-aineita, koska alumiini on herkkä kontaminaatiolle. Yleisimpiä vaihtoehtoja ovat korundi eli alumiinioksidi, lasihelmet, muovirakeet ja granaatti. Teräsrakeet eivät sovi alumiinille, koska ne jättävät pinnalle rautapartikkeleja, jotka aiheuttavat korroosiota.
Korundi eli alumiinioksidi
Korundi on alumiinin raepuhalluksen yleisin hioma-aine. Se on kova, teräväsärmäinen materiaali, joka karhentaa pinnan tehokkaasti ja luo erinomaisen tarttuvuuspohjan maalille tai muulle pinnoitteelle. Korundi soveltuu erityisesti tilanteisiin, joissa tarvitaan voimakkaampaa pintaprofiilia, kuten teollisuusmaalauksen esikäsittelyssä.
Lasihelmit
Lasihelmit ovat pyöreitä partikkeleja, jotka tuottavat sileämmän ja kiiltävämmän pintarakenteen kuin terävät rakeet. Ne sopivat alumiinille erinomaisesti silloin, kun tavoitteena on puhdistaa pinta ilman voimakasta karhennusta tai kun halutaan esteettisesti tasainen mattapinta. Lasihelmipuhallus ei poista materiaalia yhtä aggressiivisesti kuin korundi.
Granaatti ja muovirakeet
Granaatti on luonnonmineraali, joka yhdistää tehokkaan puhdistustehon ja maltillisen karhennuksen. Se on ympäristöystävällinen vaihtoehto ja sopii hyvin alumiinin pintakäsittelyyn, kun halutaan tasapainottaa puhdistus ja pintaprofiili. Muovirakeet ovat pehmein vaihtoehto ja soveltuvat ohutseinäisille tai dimensionaalisesti kriittisille alumiinikappaleille, joissa materiaalin poisto on pidettävä minimissä.
Kumpi menetelmä sopii paremmin alumiinin pinnoituksen esikäsittelyyn?
Raepuhallus sopii useimmissa tapauksissa paremmin alumiinin pinnoituksen esikäsittelyyn kuin mekaaninen hionta. Raepuhallus luo tasaisen, isotrooppisen pintarakenteen, joka parantaa pinnoitteen tarttuvuutta koko käsitellylle alueelle. Se myös poistaa pintaoksidit, rasva- ja öljyjäämät sekä muut epäpuhtaudet yhdellä käsittelyllä.
Mekaaninen hionta jättää pintaan suuntautuneet urat, joihin pinnoite tarttuu epätasaisesti. Tämä voi johtaa pinnoitteen irtoamiseen erityisesti kohdissa, joissa hiontajäljet kulkevat pinnoitejännityksiä vastaan. Lisäksi hionta saattaa tukkia alumiinin pintahuokosia metallipartikkeleiden muodossa, mikä heikentää anodioinnin tai muun kemiallisen pintakäsittelyn lopputulosta.
Poikkeuksena ovat tilanteet, joissa alumiinipinnalle tehdään mekaaninen viimeistely tai pinta halutaan tasoittaa ennen raepuhallusta. Tällöin hionta toimii esikäsittelyn ensimmäisenä vaiheena ja raepuhallus sen jälkeen. Yhdistelmäprosessi on yleinen vaativissa teollisuussovelluksissa, joissa pinnoitteen kestävyydelle asetetaan korkeat vaatimukset.
Me Projectalla toimitamme ratkaisuja metallipintojen puhdistukseen ja esikäsittelyyn, mukaan lukien raepuhallukseen soveltuvat koneet, hioma-aineet ja prosessimateriaalit. Valikoimamme kattaa tarpeet yksittäisistä koneistuskappaleista suuriin tuotantosarjoihin, ja autamme valitsemaan oikean menetelmän ja materiaalin kullekin käyttökohteelle.
HOMAG huomioi Projectan 80-vuotisjuhlavuoden kansainvälisessä partneritapaamisessa
PUUKONE 2026 – Koneita, innovaatioita ja 80 vuotta Projectaa!
Korvenranta Oy uusi HOMAG-listoitussolu onnistuneesti tuotantoon
SOLID WOOD TEQ Tour 2026 – lähde Projectan mukana Tanskaan ja Saksaan
Lähde Projectan mukana WEINMANN Treff 2026 -asiakasmatkalle Saksaan
Tervetuloa Projectan mukana Weinmann TEQ Tour 2026 -asiakasmatkalle Tanskaan 8.–11.9.2026
HOMAG Treff 2026 – Tutustu puuntyöstöteknologian uusimpiin ratkaisuihin Saksassa

Haemme Huoltoteknikkoa / Huoltoinsinööriä huoltotiimiimme
EXAIR Cabinet Cooler® – tehokas ratkaisu sähkökeskusten jäähdytykseen ilman liikkuvia osia
EXAIRin ATEX EasySwitch märkä-kuivaimuri räjähdysvaarallisiin ympäristöihin
ALUP paineilmaratkaisut Projectalta – energiatehokasta ja luotettavaa paineilmaa teollisuuteen
Projecta Oy aloitti System TM:n edustuksen Suomessa
Uutuus: EVA-kalvo lasin laminointiin – joustava ja moderni ratkaisu
Vahvistus Projectan varaosamyyntiin – Tervetuloa iida!
Muutos Projectan organisaatiossa
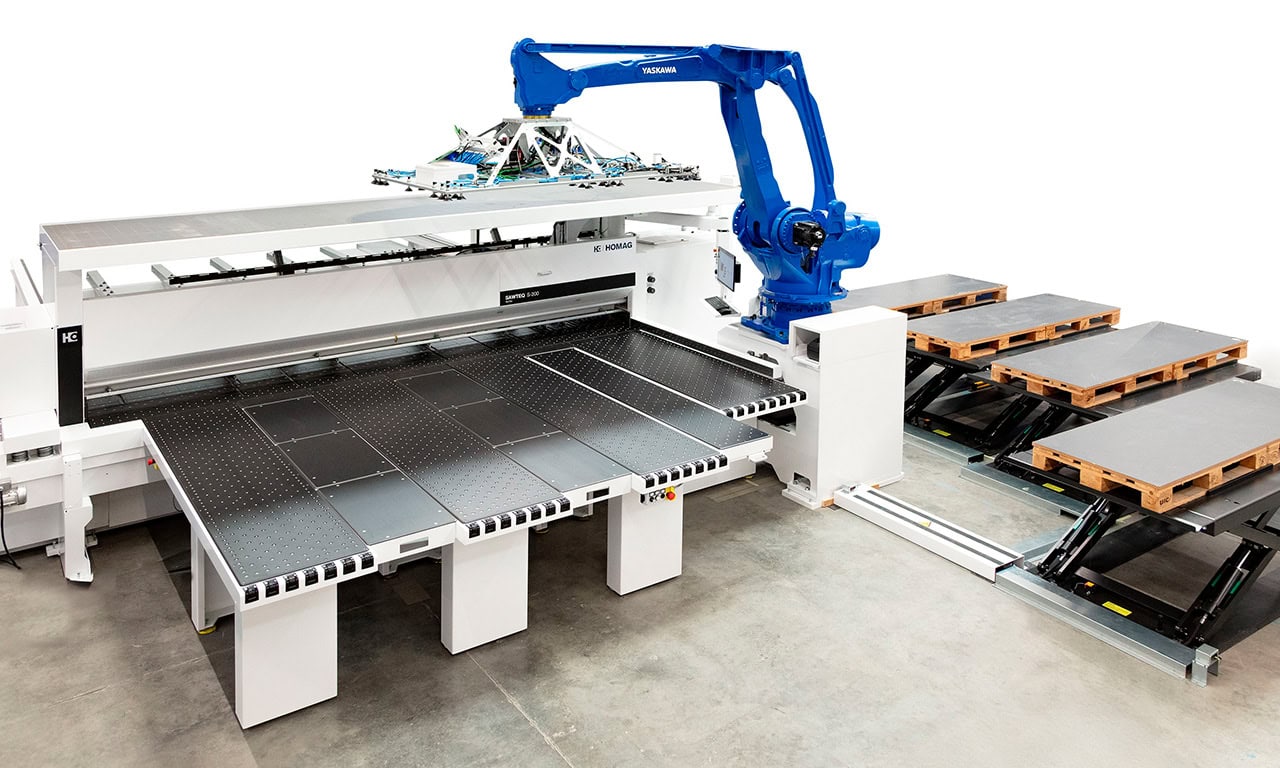
HOMAG SAWTEQ S-200 flexTec – joustava ratkaisu sahausautomaation aloitukseen

Projectan Practive Tour 2026 vie asiakkaat puuntyöstöteollisuuden ytimeen Saksaan
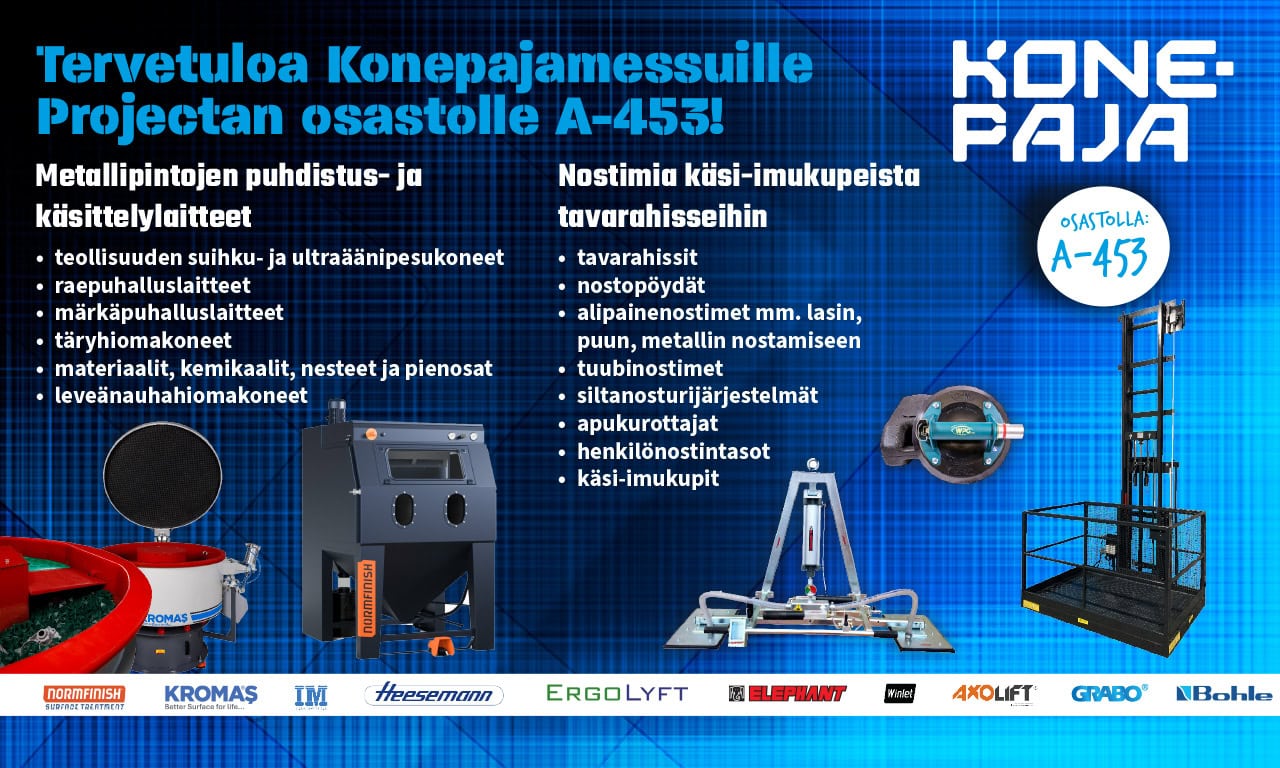
Projecta Konepajamessuilla 17.–19.3.2026 Tampereella – ratkaisuja metallipintojen puhdistukseen ja turvalliseen kappaleenkäsittelyyn

Projecta sponsoroi urheilijaa matkalla paraolympialaisiin – yhteiset arvot ratkaisivat