Alumiinin mekaaninen puhdistus poistaa epäpuhtaudet fyysisen hiomisen, harjauksen tai puhalluksen avulla, kun taas kemiallinen puhdistus käyttää happoja tai emäksiä liuottamaan oksidikerrokset ja lian pinnan rakenteesta. Menetelmien keskeinen ero on se, että mekaaninen käsittely muuttaa pinnan topografiaa fyysisesti, kemiallinen taas vaikuttaa pintaan molekyylitasolla jättäen tasaisemman ja yhtenäisemmän tuloksen. Alla käymme läpi kummankin menetelmän vahvuudet, rajoitukset ja soveltuvuuden eri käyttötarkoituksiin.
Milloin mekaaninen puhdistus sopii alumiinille paremmin kuin kemiallinen?
Mekaaninen puhdistus sopii alumiinille parhaiten silloin, kun pinnasta täytyy poistaa näkyviä epäpuhtauksia kuten maalijäämiä, ruostumia, hitsausroiskeita tai karkeaa likaa nopeasti ja kustannustehokkaasti ilman kemiallisia prosesseja. Se on myös ensisijainen valinta, kun käsiteltävä kappale on suuri, vaikeakulkuinen tai kun kemiallisten aineiden käyttö ei ole käytännöllistä.
Mekaaninen menetelmä tarkoittaa käytännössä hiontaa, harjausta, raepuhallusta tai muuta abrasiivista käsittelyä. Nämä tekniikat soveltuvat erityisen hyvin tilanteisiin, joissa pinnan karheutta halutaan kasvattaa tietoisesti esimerkiksi liimauksen tai maalauksen tartunnan parantamiseksi. Raepuhallus on teollisuudessa yleisesti käytetty tapa, koska se on nopea, helposti toistettava ja sopii monenlaisille kappaleiden muodoille.
Mekaaninen puhdistus on myös käytännöllinen vaihtoehto kenttäolosuhteissa tai tilanteissa, joissa kemiallisten aineiden varastointi, käyttö tai jätteenkäsittely asettaa logistisia haasteita. Pienemmissä tuotantomäärissä tai korjaustyössä käsityökalut kuten hiomapaperit ja teräsharjat voivat riittää tehokkaaseen alumiinin pintakäsittelyyn ilman erityisiä laiteinvestointeja.
Miten kemiallinen puhdistus vaikuttaa alumiinin pintarakenteeseen?
Kemiallinen puhdistus vaikuttaa alumiinin pintarakenteeseen liuottamalla luonnollisen oksidikerroksen sekä rasva- ja öljyjäämät pinnan päältä. Happopesu tai emäksinen pesu reagoi alumiinin kanssa kemiallisesti, jolloin pinta puhdistuu tasaisesti ilman mekaanista hankausta. Tuloksena on yhtenäinen, reaktiivinen pinta, joka on valmis jatkokäsittelyyn.
Alumiinin pinnalle muodostuu aina altistuessaan ilmalle ohut alumiinioksidikerros. Tämä kerros suojaa metallia, mutta voi haitata pintakäsittelyn, kuten anodisoinnin tai maalauksen, onnistumista. Kemiallinen puhdistus poistaa tämän kerroksen hallitusti ja paljastaa alla olevan puhtaan metallin. Happopohjaiset liuokset, kuten fosforihappo tai typpihappo, sekä emäksiset natriumhydroksidiliuokset ovat yleisimpiä teollisuudessa käytettyjä aineita tähän tarkoitukseen.
Kemiallinen käsittely ei jätä pintaan abrasiivisia jälkiä eikä muuta pinnan makrogeometriaa samalla tavalla kuin mekaaninen hionta. Tämä tekee siitä erityisen sopivan ohutlevykomponenteille, tarkkuusosille tai pinnoille, joissa mittatoleranssit ovat tiukat. Prosessi on myös helpommin automatisoitavissa, mikä tekee siitä tehokkaan suurten kappalemäärien käsittelyssä.
Mitä haittoja mekaanisesta puhdistuksesta voi aiheutua alumiinipinnalle?
Mekaaninen puhdistus voi aiheuttaa alumiinipinnalle naarmuja, hiontajälkiä ja epätasaista karheutta, jotka saattavat heikentää jatkokäsittelyn lopputulosta. Lisäksi väärän abrasiivisen materiaalin käyttö voi saastuttaa alumiinipinnan rautahiukkasilla tai muilla metalleilla, mikä aiheuttaa korroosiota myöhemmin.
Alumiini on suhteellisen pehmeä metalli, joten se kuluu ja naarmuuntuu helposti mekaanisessa käsittelyssä. Teräsharjan käyttö alumiinilla on yksi yleisimmistä virheistä: teräksen hiukkaset jäävät alumiinin pintaan ja käynnistävät galvaanisen korroosion. Tästä syystä alumiinille tulee aina käyttää alumiinille tai ruostumattomalle teräkselle tarkoitettuja harjoja ja abrasiiveja, jotka eivät saastuta pintaa vierailla metalleilla.
Liiallinen hionta voi myös ohentaa materiaalia merkittävästi, erityisesti ohutlevyissä tai pinnoitetuissa alumiinituotteissa. Tämä on erityinen riski, kun käsitellään esianodisoituja tai muuten valmiiksi pintakäsiteltyjä osia. Mekaaninen käsittely voi lisäksi jättää pintaan jännityksiä, jotka vaikuttavat kappaleen mekaanisiin ominaisuuksiin pitkällä aikavälillä.
Epätasainen pinta on myös haaste, kun tavoitteena on yhtenäinen lopputulos. Käsin tehty hionta tuottaa helposti vaihtelevaa karheutta eri kohdissa, mikä näkyy esimerkiksi maalauksen tai anodisoinnin epätasaisena kiiltona tai värierona.
Kumpi menetelmä sopii paremmin ennen anodisointia tai maalausta?
Kemiallinen puhdistus sopii yleensä paremmin esikäsittelyksi ennen anodisointia tai maalausta, koska se tuottaa tasaisemman, saastumattomamman ja kemiallisesti reaktiivisemman pinnan. Mekaaninen puhdistus voi toimia ensimmäisenä vaiheena karkean lian poistoon, mutta se ei yksin riitä varmistamaan optimaalista tartuntaa tai anodisoinnin tasalaatuisuutta.
Esikäsittely ennen anodisointia
Anodisointi on sähkökemiallinen prosessi, joka kasvattaa alumiinin oksidikerrosta hallitusti. Jotta tulos on tasainen ja virheettömän näköinen, pinnan täytyy olla täysin puhdas rasvoista, öljyistä ja epätasaisista oksidikerroksista ennen prosessia. Kemiallinen esipesu, usein emäksisellä rasvanpoistoaineella ja happohuuhtelulla, on vakiintunut käytäntö anodisointilaitoksissa. Mekaaninen hionta ennen anodisointia on mahdollista, mutta se vaatii aina kemiallisen puhdistusvaiheen perään, jotta abrasiiviset jäämät ja metallikontaminaatio saadaan poistettua.
Esikäsittely ennen maalausta
Maalauksen onnistuminen riippuu pitkälti siitä, kuinka hyvin maali tarttuu alustaan. Kemiallinen konversiokerros, kuten kromaatti tai kromiton konversiokerros, muodostaa alumiinin pintaan tartuntaa parantavan kerroksen, jota pelkkä mekaaninen käsittely ei pysty tuottamaan. Mekaaninen karhentaminen voi lisätä pinnan mekaanista tartuntapinta-alaa, mutta kemiallinen esikäsittely varmistaa myös kemiallisen sidoksen maalin ja metallin välille. Yhdistämällä molemmat menetelmät saadaan usein paras lopputulos vaativissa sovelluksissa.
Mitkä turvallisuus- ja ympäristönäkökohdat erottavat nämä menetelmät toisistaan?
Kemiallinen puhdistus aiheuttaa merkittävästi suurempia turvallisuus- ja ympäristöriskejä kuin mekaaninen puhdistus, koska se edellyttää happojen, emästen tai liuottimien käsittelyä sekä syntyvien jätevesien ja kemikaalijäämien asianmukaista käsittelyä. Mekaaninen puhdistus tuottaa pölyä ja metallipartikkeleita, mutta ei kemiallisia jätevirtoja.
Kemiallisen puhdistuksen riskit ja vaatimukset
Kemiallisessa puhdistuksessa käytettävät aineet, kuten hapot ja vahvat emäkset, ovat syövyttäviä ja vaativat asianmukaisia henkilösuojaimia: suojalaseja, hanskoja, suojavaatteita ja tarvittaessa hengityssuojainta. Prosessissa syntyvät jätevedet sisältävät usein raskasmetalleja tai muita haitallisia yhdisteitä, joita ei voi laskea suoraan viemäriin. Teollisuuslaitoksissa tarvitaan jätevesien käsittelyjärjestelmä sekä kemikaaliturvallisuusasiakirjat ja koulutettu henkilöstö.
Ympäristölainsäädäntö asettaa tiukat vaatimukset kemiallisten prosessien jätevirtojen hallinnalle. Vuonna 2026 EU:n kemikaaliregulaatio ja kansalliset ympäristölupavaatimukset edellyttävät, että kemiallisia puhdistusprosesseja käyttävät yritykset dokumentoivat käyttämänsä aineet, niiden määrät ja jätteenkäsittelytavat tarkasti.
Mekaanisen puhdistuksen riskit ja vaatimukset
Mekaaninen puhdistus tuottaa hienoa metallipartikkelipölyä, joka on terveysriski hengitettynä. Alumiinipöly on myös palava aine suurina pitoisuuksina, joten puhallusprosesseissa tarvitaan asianmukainen ilmanvaihto ja pölynkeruu. Mekaanisessa käsittelyssä syntyvä jäte, kuten käytetyt hiomarakeet tai abrasiivimateriaali, on kuitenkin yleensä helpommin luokiteltavissa ja käsiteltävissä kuin kemiallinen jätevesi.
Kokonaisuutena mekaaninen puhdistus on hallinnollisesti yksinkertaisempi vaihtoehto ympäristövelvoitteiden kannalta, mutta se ei poista tarvetta asianmukaisille suojatoimille ja jätehuollolle. Me Projectalla tarjoamme ratkaisuja metallipintojen puhdistukseen ja esikäsittelyyn, mukaan lukien raepuhallukseen, hiontalaitteisiin ja metallienkäsittelykemikaaleihin liittyvät ratkaisut, jotka on suunniteltu sekä tehokkuus- että turvallisuusvaatimukset huomioiden.
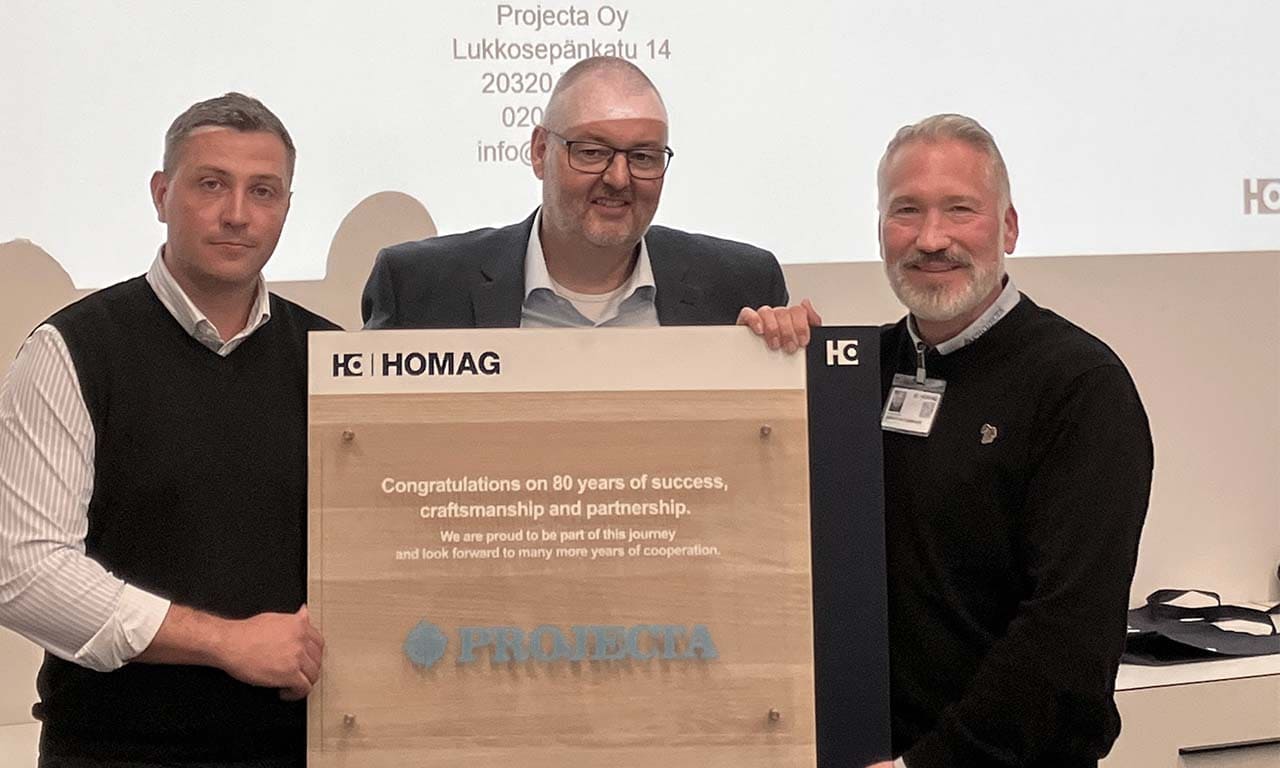
HOMAG huomioi Projectan 80-vuotisjuhlavuoden kansainvälisessä partneritapaamisessa
PUUKONE 2026 – Koneita, innovaatioita ja 80 vuotta Projectaa!
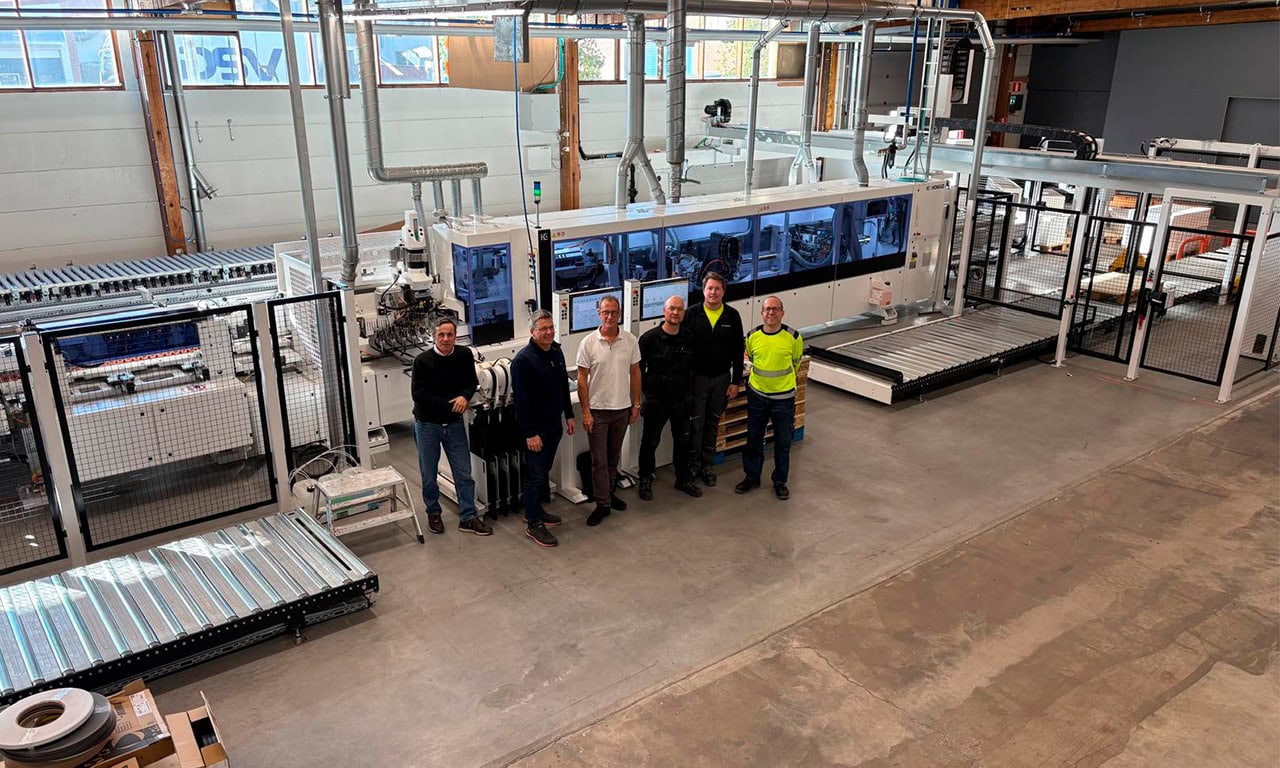
Korvenranta Oy uusi HOMAG-listoitussolu onnistuneesti tuotantoon
SOLID WOOD TEQ Tour 2026 – lähde Projectan mukana Tanskaan ja Saksaan
Lähde Projectan mukana WEINMANN Treff 2026 -asiakasmatkalle Saksaan
Tervetuloa Projectan mukana Weinmann TEQ Tour 2026 -asiakasmatkalle Tanskaan 8.–11.9.2026
HOMAG Treff 2026 – Tutustu puuntyöstöteknologian uusimpiin ratkaisuihin Saksassa

Haemme Huoltoteknikkoa / Huoltoinsinööriä huoltotiimiimme
EXAIR Cabinet Cooler® – tehokas ratkaisu sähkökeskusten jäähdytykseen ilman liikkuvia osia
EXAIRin ATEX EasySwitch märkä-kuivaimuri räjähdysvaarallisiin ympäristöihin
ALUP paineilmaratkaisut Projectalta – energiatehokasta ja luotettavaa paineilmaa teollisuuteen
Projecta Oy aloitti System TM:n edustuksen Suomessa
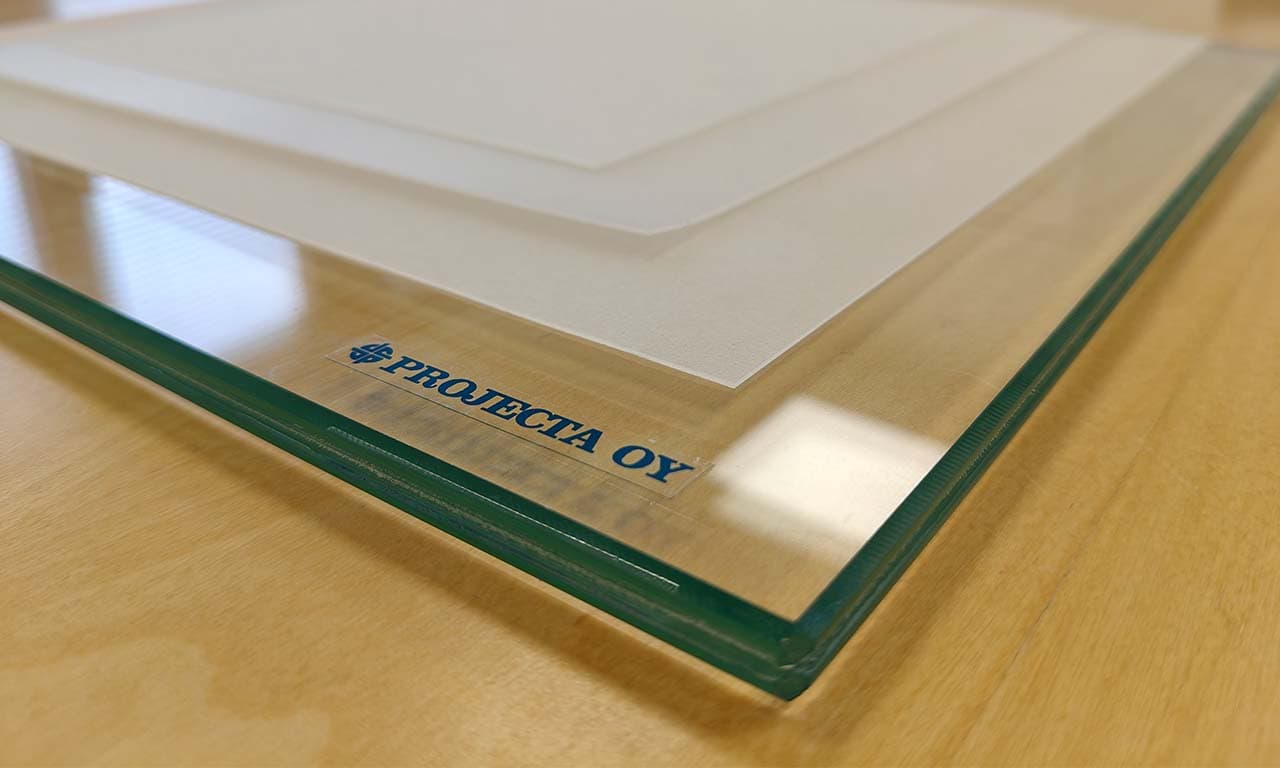
Uutuus: EVA-kalvo lasin laminointiin – joustava ja moderni ratkaisu
Vahvistus Projectan varaosamyyntiin – Tervetuloa iida!
Muutos Projectan organisaatiossa
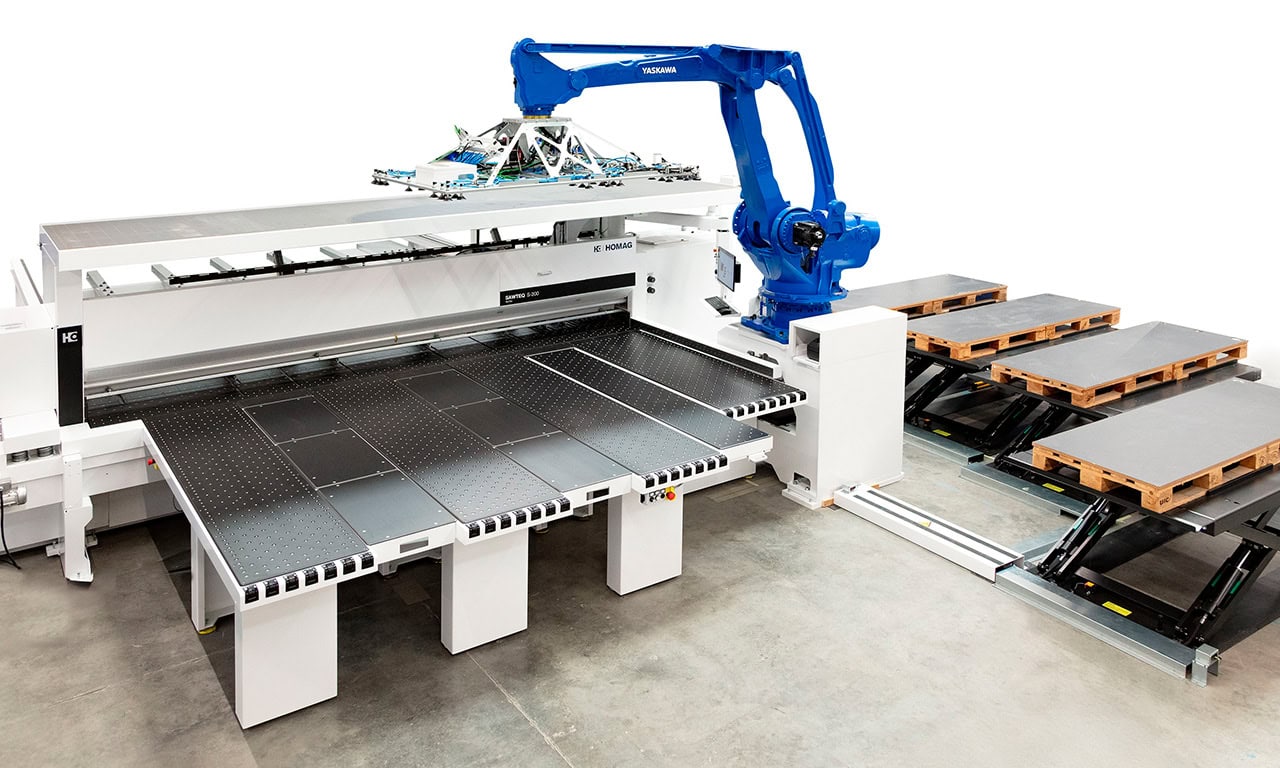
HOMAG SAWTEQ S-200 flexTec – joustava ratkaisu sahausautomaation aloitukseen

Projectan Practive Tour 2026 vie asiakkaat puuntyöstöteollisuuden ytimeen Saksaan
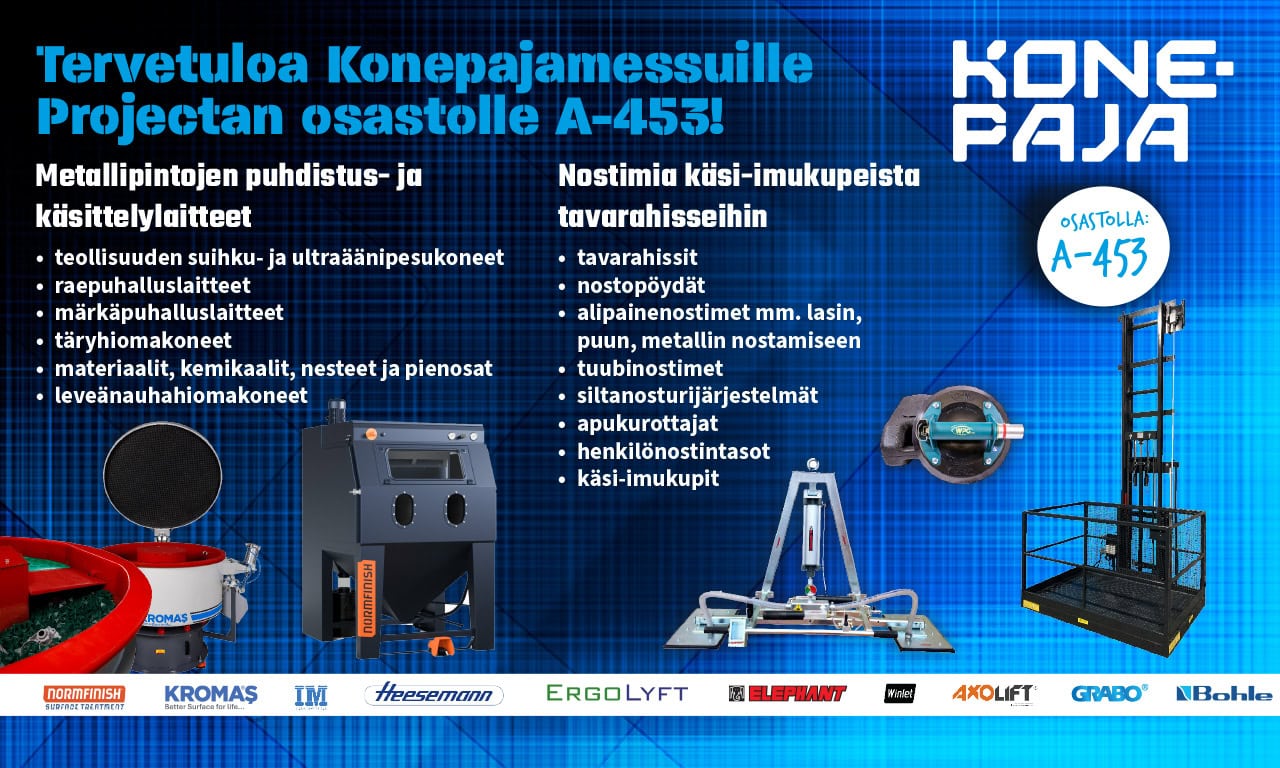
Projecta Konepajamessuilla 17.–19.3.2026 Tampereella – ratkaisuja metallipintojen puhdistukseen ja turvalliseen kappaleenkäsittelyyn

Projecta sponsoroi urheilijaa matkalla paraolympialaisiin – yhteiset arvot ratkaisivat