
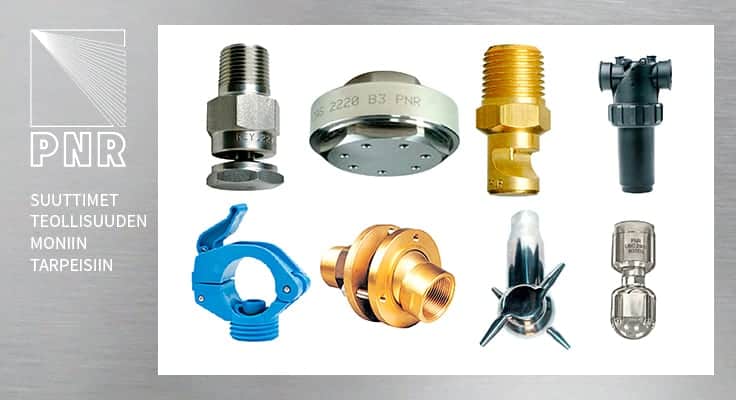
Suihkukulma vaikuttaa suuttimen toimintaan määrittämällä, kuinka laajalle alueelle neste hajoaa ja kuinka suuri iskuvoima kohdepinnalle syntyy. Mitä suurempi suihkukulma, sitä laajempi peittävyys mutta pienempi pistemäinen voima. Oikean suihkukulman valinta riippuu aina sovelluksesta, etäisyydestä kohdepintaan ja halutusta lopputuloksesta. Myös käytössä olevalla veden paineella on merkitystä. Veden paineen noustessa, suihkukulma levenee. Italialaisella PNR suutinvalmistajalta löytyy D-plus suutin, missä suihkukulma pysyy samana, vaikka veden paine vaihtelee.
Tässä artikkelissa käymme läpi keskeisimmät suihkukulmaan liittyvät kysymykset teollisuuden suutinsovellusten näkökulmasta.
Miten suihkukulma muuttuu eri suutintyypeissä?
Suihkukulma vaihtelee merkittävästi suutintyypin mukaan, koska jokainen suutintyyppi on suunniteltu tuottamaan tietynlainen suihkukuvio. Viuhkasuuttimissa suihkukulma voi olla muutamasta asteesta yli 120 asteeseen, kun taas täyskartiossa ja avokartiossa kulma määrittää kartion aukeamisleveyden. Pistesuihkusuuttimissa kulma on hyvin kapea, lähes nolla, koska tavoitteena on maksimoida iskuvoima pienelle alueelle.
Viuhkasuuttimet tuottavat litteän, tasaisen suihkun, jossa suihkukulma kertoo suoraan suihkun levenemisen. Näitä käytetään yleisesti pesu- ja huuhteluprosesseissa, joissa tarvitaan tasainen peittävyys pitkällä kaistaleella. Täyskartiosuuttimissa neste jakautuu kartion koko alueelle, ja suihkukulma määrittää kartion avautumisleveyden. Avokartiosuuttimissa neste kulkee vain kartion reunaa pitkin, jolloin suihkukulma vaikuttaa renkaan halkaisijaan kohdepinnalla.
Sumusuuttimissa suihkukulma on usein laaja, koska tavoitteena on peittää mahdollisimman suuri pinta-ala hienojakoisella pisarapilvellä. Ilmahajoitteiset suuttimet muodostavat oman kategoriansa: niissä suihkukulma voi vaihdella huomattavasti, koska paineilma hajottaa nesteen mekaanisesta rakenteesta riippumatta. Teollisuussuuttimia on saatavilla useissa tuhansissa mallivaihtoehdoissa, joten oikean suutinmallin ja suihkukulman löytäminen edellyttää aina sovelluksen huolellista analysointia.
Mitä tapahtuu, kun suihkukulma on liian suuri tai liian pieni?
Väärä suihkukulma heikentää prosessin tehokkuutta merkittävästi. Liian suuri suihkukulma hajottaa nesteen liian laajalle alueelle, jolloin iskuvoima pienenee ja kohdepinnalle osuva energia jakautuu epätasaisesti. Liian pieni suihkukulma puolestaan keskittää nesteen liian kapealle alueelle, jolloin peittävyys jää puutteelliseksi ja prosessi vaatii enemmän suuttimia tai liikkeitä halutun tuloksen saavuttamiseksi.
Liian suuren suihkukulman seuraukset
Kun suihkukulma ylittää sovelluksen vaatimukset, suihku osuu osittain väärille alueille tai ei saavuta kohdepintaa riittävällä voimalla. Pesuprosesseissa tämä tarkoittaa epätasaista puhdistustulosta. Jäähdytyssovelluksissa liian laaja suihku voi tarkoittaa, että neste haihtuu ennen kohdepintaa tai koskettaa pintaa niin pienellä energialla, ettei haluttua lämpötilanlaskua tapahdu. Lisäksi neste voi osua prosessin rakenteisiin tai laitteisiin, joihin se ei kuulu.
Liian pienen suihkukulman seuraukset
Liian kapea suihkukulma tuottaa suuren iskuvoiman pienelle alueelle, mikä voi olla haitallista herkille pinnoille tai epätasaisille kohdepinnoille. Peittävyys jää vajaaksi, jolloin prosessin laatu kärsii. Esimerkiksi kemikaalisessa käsittelyssä tai pinnoituksessa epätasainen peittävyys johtaa suoraan laadunhallintaongelmiin. Kapea suihkukulma myös edellyttää useimmiten tarkempaa suuttimen kohdistamista, mikä lisää asennuksen vaativuutta.
Miten suihkukulma vaikuttaa peittävyyteen ja virtaukseen?
Suihkukulma ja suuttimen etäisyys kohdepinnasta määrittävät yhdessä suihkualueen koon ja muodon. Suurempi suihkukulma tuottaa laajemman peittävyyden samalla etäisyydellä, mutta samalla nestevirtaus jakautuu suuremmalle alueelle, mikä pienentää pinta-alayksikköä kohti kohdistuvaa virtausmäärää ja iskuvoimaa. Tämä suhde on keskeinen kaikessa teollisuussuutinten mitoituksessa.
Peittävyyden kannalta suihkukulma on erityisen tärkeä silloin, kun suuttimia käytetään riveissä tai päällekkäin kattavan peittävyyden saavuttamiseksi. Vierekkäisten suuttimien suihkujen on katettava kohdepinta ilman aukkoja, mutta liiallinen päällekkäisyys tuhlaisi nestettä ja energiaa. Oikea suihkukulma yhdistettynä suuttimien oikeaan välimatkaan takaa tasaisen ja tehokkaan peittävyyden.
Virtauksen jakautumisen tasaisuus on toinen kriittinen tekijä. Erityisesti viuhkasuuttimissa suihkun reunaosat ovat usein heikompia kuin keskiosa, mikä on otettava huomioon suuttimia aseteltaessa. Täyskartiosuuttimissa virtaus jakautuu kartion koko alueelle, mikä tekee niistä hyviä valintoja sovelluksiin, joissa tarvitaan tasainen peittävyys pyöreälle alueelle. Suihkukulman ja virtauksen välinen tasapaino on aina kompromissi peittävyyden ja iskuvoiman välillä.
Milloin suihkukulmaa pitää muuttaa prosessin aikana?
Suihkukulmaa on tarpeen muuttaa silloin, kun prosessiolosuhteet muuttuvat niin merkittävästi, että nykyinen suihkukulma ei enää tuota haluttua lopputulosta. Yleisimpiä syitä ovat muutokset kohdepinnan etäisyydessä, tuotteen geometriassa, nestepainessa tai prosessin nopeudessa. Myös tuotantolinjan laajentaminen tai uuden tuotteen lisääminen valikoimaan voi edellyttää suihkukulman tarkistamista.
Käytännössä suihkukulmaa ei voi muuttaa yksittäisessä kiinteässä suuttimessa ilman suuttimen vaihtoa, sillä suihkukulma on suuttimen rakenteellinen ominaisuus. Tämä tarkoittaa, että muutostarve havaitaan usein prosessin laadun heikkenemisestä: pesu ei enää puhdista riittävästi, pinnoite ei jakaudu tasaisesti tai jäähdytys ei toimi halutulla tavalla. Näissä tilanteissa on syytä tarkistaa, onko alkuperäinen suihkukulma edelleen sopiva muuttuneisiin olosuhteisiin.
Joissakin erikoissovelluksissa käytetään säädettäviä suuttimia tai suutinasennelmia, joissa suihkukulman muuttaminen on mahdollista ilman suuttimen vaihtoa. Nämä ratkaisut ovat perusteltuja erityisesti silloin, kun prosessi vaatii jatkuvaa joustoa tai tuotantolinja käsittelee hyvin erilaisia tuotteita. Asiantuntijamme auttavat arvioimaan, milloin tällainen ratkaisu on kustannustehokkain vaihtoehto.
Miten valita oikea suihkukulma sovellukseen?
Oikea suihkukulma valitaan analysoimalla neljä keskeistä tekijää: kohdepinnan koko ja muoto, suuttimen etäisyys kohdepinnasta, vaadittu iskuvoima tai peittävyys sekä käytettävä neste ja paine. Näiden tekijöiden yhteisvaikutus määrittää, mikä suihkukulma tuottaa parhaan tuloksen kyseisessä sovelluksessa.
Etäisyys ja peittävyystarve
Suihkualue kasvaa etäisyyden kasvaessa, joten suuttimen asennuskorkeus vaikuttaa suoraan siihen, kuinka suuri suihkukulma tarvitaan halutun peittävyyden saavuttamiseksi. Jos suutin on lähellä kohdepintaa, tarvitaan suurempi suihkukulma saman peittävyyden saavuttamiseksi kuin kauempaa. Vastaavasti jos suutin on kaukana kohdepinnasta ja peittävyysvaatimus on pieni, kapea suihkukulma riittää ja tuottaa paremman iskuvoiman.
Iskuvoima ja suihkukuvion tyyppi
Iskuvoima pienenee suihkukulman kasvaessa, koska sama nestevirtaus jakautuu suuremmalle alueelle. Sovelluksissa, joissa tarvitaan voimakasta mekaanista pesuvaikutusta, kuten raskaassa teollisuuspuhdistuksessa tai metallin työstön jäähdytyksessä, kannattaa suosia kapeampaa suihkukulmaa tai pistesuihkusuutinta. Hienojakoisessa sumussa tai kemikaalisessa käsittelyssä laajempi suihkukulma on usein parempi valinta.
Suutintyypin valinta kulkee käsi kädessä suihkukulman valinnan kanssa. PNR-suuttimet ja Everloy-suuttimet kattavat laajan valikoiman suihkukulmia ja suutintyyppejä, joten lähes jokaiseen teollisuussovellukseen löytyy sopiva ratkaisu. Koska mallivaihtoehtoja on kymmeniä tuhansia, oikean yhdistelmän löytäminen edellyttää usein asiantuntijan apua. Ota meihin yhteyttä, niin autamme löytämään juuri teidän sovellukseenne sopivan suuttimen oikealla suihkukulmalla.

Milja Jokiranta
teollisuuskomponentit
suuttimet
Suihkukulma vaikuttaa suuttimen toimintaan määrittämällä, kuinka laajalle alueelle neste hajoaa ja kuinka suuri iskuvoima kohdepinnalle syntyy. Mitä suurempi suihkukulma, sitä laajempi peittävyys mutta pienempi pistemäinen voima. Oikean suihkukulman valinta riippuu aina sovelluksesta, etäisyydestä kohdepintaan ja halutusta lopputuloksesta. Myös käytössä olevalla veden paineella on merkitystä. Veden paineen noustessa, suihkukulma levenee. Italialaisella PNR suutinvalmistajalta löytyy D-plus suutin, missä suihkukulma pysyy samana, vaikka veden paine vaihtelee.
Tässä artikkelissa käymme läpi keskeisimmät suihkukulmaan liittyvät kysymykset teollisuuden suutinsovellusten näkökulmasta.
Miten suihkukulma muuttuu eri suutintyypeissä?
Suihkukulma vaihtelee merkittävästi suutintyypin mukaan, koska jokainen suutintyyppi on suunniteltu tuottamaan tietynlainen suihkukuvio. Viuhkasuuttimissa suihkukulma voi olla muutamasta asteesta yli 120 asteeseen, kun taas täyskartiossa ja avokartiossa kulma määrittää kartion aukeamisleveyden. Pistesuihkusuuttimissa kulma on hyvin kapea, lähes nolla, koska tavoitteena on maksimoida iskuvoima pienelle alueelle.
Viuhkasuuttimet tuottavat litteän, tasaisen suihkun, jossa suihkukulma kertoo suoraan suihkun levenemisen. Näitä käytetään yleisesti pesu- ja huuhteluprosesseissa, joissa tarvitaan tasainen peittävyys pitkällä kaistaleella. Täyskartiosuuttimissa neste jakautuu kartion koko alueelle, ja suihkukulma määrittää kartion avautumisleveyden. Avokartiosuuttimissa neste kulkee vain kartion reunaa pitkin, jolloin suihkukulma vaikuttaa renkaan halkaisijaan kohdepinnalla.
Sumusuuttimissa suihkukulma on usein laaja, koska tavoitteena on peittää mahdollisimman suuri pinta-ala hienojakoisella pisarapilvellä. Ilmahajoitteiset suuttimet muodostavat oman kategoriansa: niissä suihkukulma voi vaihdella huomattavasti, koska paineilma hajottaa nesteen mekaanisesta rakenteesta riippumatta. Teollisuussuuttimia on saatavilla useissa tuhansissa mallivaihtoehdoissa, joten oikean suutinmallin ja suihkukulman löytäminen edellyttää aina sovelluksen huolellista analysointia.
Mitä tapahtuu, kun suihkukulma on liian suuri tai liian pieni?
Väärä suihkukulma heikentää prosessin tehokkuutta merkittävästi. Liian suuri suihkukulma hajottaa nesteen liian laajalle alueelle, jolloin iskuvoima pienenee ja kohdepinnalle osuva energia jakautuu epätasaisesti. Liian pieni suihkukulma puolestaan keskittää nesteen liian kapealle alueelle, jolloin peittävyys jää puutteelliseksi ja prosessi vaatii enemmän suuttimia tai liikkeitä halutun tuloksen saavuttamiseksi.
Liian suuren suihkukulman seuraukset
Kun suihkukulma ylittää sovelluksen vaatimukset, suihku osuu osittain väärille alueille tai ei saavuta kohdepintaa riittävällä voimalla. Pesuprosesseissa tämä tarkoittaa epätasaista puhdistustulosta. Jäähdytyssovelluksissa liian laaja suihku voi tarkoittaa, että neste haihtuu ennen kohdepintaa tai koskettaa pintaa niin pienellä energialla, ettei haluttua lämpötilanlaskua tapahdu. Lisäksi neste voi osua prosessin rakenteisiin tai laitteisiin, joihin se ei kuulu.
Liian pienen suihkukulman seuraukset
Liian kapea suihkukulma tuottaa suuren iskuvoiman pienelle alueelle, mikä voi olla haitallista herkille pinnoille tai epätasaisille kohdepinnoille. Peittävyys jää vajaaksi, jolloin prosessin laatu kärsii. Esimerkiksi kemikaalisessa käsittelyssä tai pinnoituksessa epätasainen peittävyys johtaa suoraan laadunhallintaongelmiin. Kapea suihkukulma myös edellyttää useimmiten tarkempaa suuttimen kohdistamista, mikä lisää asennuksen vaativuutta.
Miten suihkukulma vaikuttaa peittävyyteen ja virtaukseen?
Suihkukulma ja suuttimen etäisyys kohdepinnasta määrittävät yhdessä suihkualueen koon ja muodon. Suurempi suihkukulma tuottaa laajemman peittävyyden samalla etäisyydellä, mutta samalla nestevirtaus jakautuu suuremmalle alueelle, mikä pienentää pinta-alayksikköä kohti kohdistuvaa virtausmäärää ja iskuvoimaa. Tämä suhde on keskeinen kaikessa teollisuussuutinten mitoituksessa.
Peittävyyden kannalta suihkukulma on erityisen tärkeä silloin, kun suuttimia käytetään riveissä tai päällekkäin kattavan peittävyyden saavuttamiseksi. Vierekkäisten suuttimien suihkujen on katettava kohdepinta ilman aukkoja, mutta liiallinen päällekkäisyys tuhlaisi nestettä ja energiaa. Oikea suihkukulma yhdistettynä suuttimien oikeaan välimatkaan takaa tasaisen ja tehokkaan peittävyyden.
Virtauksen jakautumisen tasaisuus on toinen kriittinen tekijä. Erityisesti viuhkasuuttimissa suihkun reunaosat ovat usein heikompia kuin keskiosa, mikä on otettava huomioon suuttimia aseteltaessa. Täyskartiosuuttimissa virtaus jakautuu kartion koko alueelle, mikä tekee niistä hyviä valintoja sovelluksiin, joissa tarvitaan tasainen peittävyys pyöreälle alueelle. Suihkukulman ja virtauksen välinen tasapaino on aina kompromissi peittävyyden ja iskuvoiman välillä.
Milloin suihkukulmaa pitää muuttaa prosessin aikana?
Suihkukulmaa on tarpeen muuttaa silloin, kun prosessiolosuhteet muuttuvat niin merkittävästi, että nykyinen suihkukulma ei enää tuota haluttua lopputulosta. Yleisimpiä syitä ovat muutokset kohdepinnan etäisyydessä, tuotteen geometriassa, nestepainessa tai prosessin nopeudessa. Myös tuotantolinjan laajentaminen tai uuden tuotteen lisääminen valikoimaan voi edellyttää suihkukulman tarkistamista.
Käytännössä suihkukulmaa ei voi muuttaa yksittäisessä kiinteässä suuttimessa ilman suuttimen vaihtoa, sillä suihkukulma on suuttimen rakenteellinen ominaisuus. Tämä tarkoittaa, että muutostarve havaitaan usein prosessin laadun heikkenemisestä: pesu ei enää puhdista riittävästi, pinnoite ei jakaudu tasaisesti tai jäähdytys ei toimi halutulla tavalla. Näissä tilanteissa on syytä tarkistaa, onko alkuperäinen suihkukulma edelleen sopiva muuttuneisiin olosuhteisiin.
Joissakin erikoissovelluksissa käytetään säädettäviä suuttimia tai suutinasennelmia, joissa suihkukulman muuttaminen on mahdollista ilman suuttimen vaihtoa. Nämä ratkaisut ovat perusteltuja erityisesti silloin, kun prosessi vaatii jatkuvaa joustoa tai tuotantolinja käsittelee hyvin erilaisia tuotteita. Asiantuntijamme auttavat arvioimaan, milloin tällainen ratkaisu on kustannustehokkain vaihtoehto.
Miten valita oikea suihkukulma sovellukseen?
Oikea suihkukulma valitaan analysoimalla neljä keskeistä tekijää: kohdepinnan koko ja muoto, suuttimen etäisyys kohdepinnasta, vaadittu iskuvoima tai peittävyys sekä käytettävä neste ja paine. Näiden tekijöiden yhteisvaikutus määrittää, mikä suihkukulma tuottaa parhaan tuloksen kyseisessä sovelluksessa.
Etäisyys ja peittävyystarve
Suihkualue kasvaa etäisyyden kasvaessa, joten suuttimen asennuskorkeus vaikuttaa suoraan siihen, kuinka suuri suihkukulma tarvitaan halutun peittävyyden saavuttamiseksi. Jos suutin on lähellä kohdepintaa, tarvitaan suurempi suihkukulma saman peittävyyden saavuttamiseksi kuin kauempaa. Vastaavasti jos suutin on kaukana kohdepinnasta ja peittävyysvaatimus on pieni, kapea suihkukulma riittää ja tuottaa paremman iskuvoiman.
Iskuvoima ja suihkukuvion tyyppi
Iskuvoima pienenee suihkukulman kasvaessa, koska sama nestevirtaus jakautuu suuremmalle alueelle. Sovelluksissa, joissa tarvitaan voimakasta mekaanista pesuvaikutusta, kuten raskaassa teollisuuspuhdistuksessa tai metallin työstön jäähdytyksessä, kannattaa suosia kapeampaa suihkukulmaa tai pistesuihkusuutinta. Hienojakoisessa sumussa tai kemikaalisessa käsittelyssä laajempi suihkukulma on usein parempi valinta.
Suutintyypin valinta kulkee käsi kädessä suihkukulman valinnan kanssa. PNR-suuttimet ja Everloy-suuttimet kattavat laajan valikoiman suihkukulmia ja suutintyyppejä, joten lähes jokaiseen teollisuussovellukseen löytyy sopiva ratkaisu. Koska mallivaihtoehtoja on kymmeniä tuhansia, oikean yhdistelmän löytäminen edellyttää usein asiantuntijan apua. Ota meihin yhteyttä, niin autamme löytämään juuri teidän sovellukseenne sopivan suuttimen oikealla suihkukulmalla.

Janimatic valitsi luotettavan Aircomin alumiiniputkiston paineilmaverkostokseen

PulPaper 2018 – Metsäteollisuuden johtava kansainvälinen tapahtuma

Tehokkaammin, tarkemmin, automaattisemmin!

Asiakasreferenssi – huoltosopimus ja Pinjasto Oy

Holz-Handwerk oli menestys!
Huoltosopimus on ennakoiva ja huoleton ratkaisu koneen omistajalle!
Haws tehdasvierailu Sveitsissä
Fensterbau 2018 – lasi- ja alumiinialan ykköstapahtuma, Nürnberg Saksa 21.-21.3.2018
Projecta Oy on yksi Suomen parhaista työpaikoista
Korvenranta valmistautuu investoinnilla tulevaisuuden listoituslaatuun
HOMAG Groupin osastolla näyttäviä uutuuksia Holz Handwerkissä!
Tapio – digitaalinen sovellusalusta puuteollisuuden arvoketjulle
Adelio Lattuada:n, Knittel Glass:in ja Kuka:n yhteistyöstä syntyi Lattatuda Robotic System
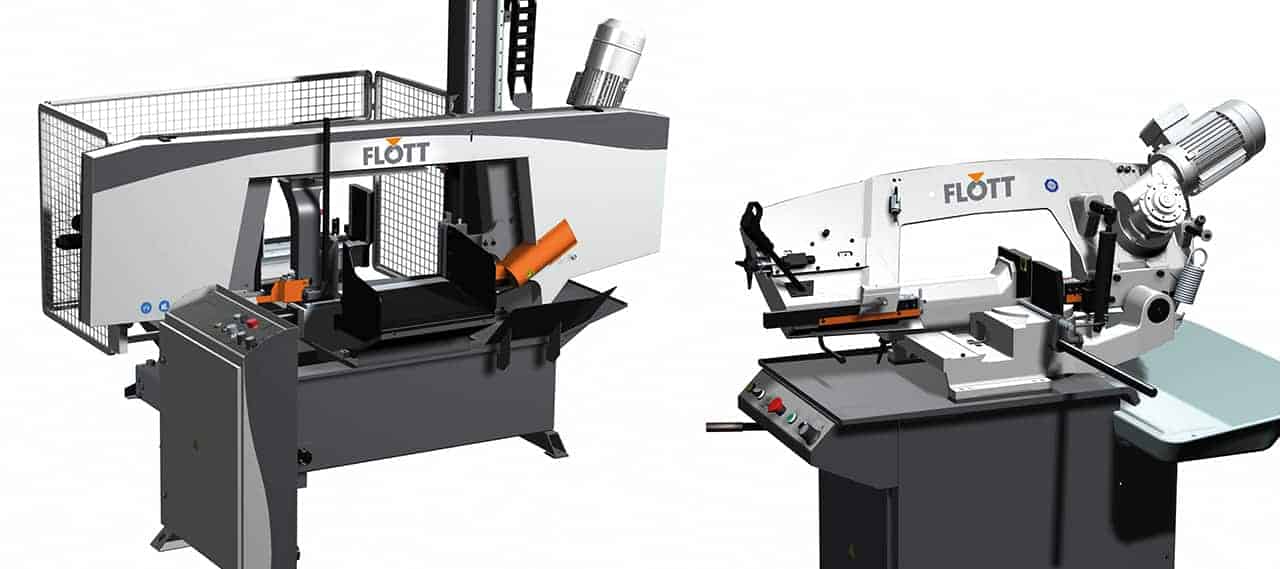
NYT SAATAVILLA – laadukkaat FLOTT-Metallintyöstökoneet konepajoille ja jälleenmyyjillemme!
Tervetuloa lasiseminaariin 8.2.2018 Tampereelle
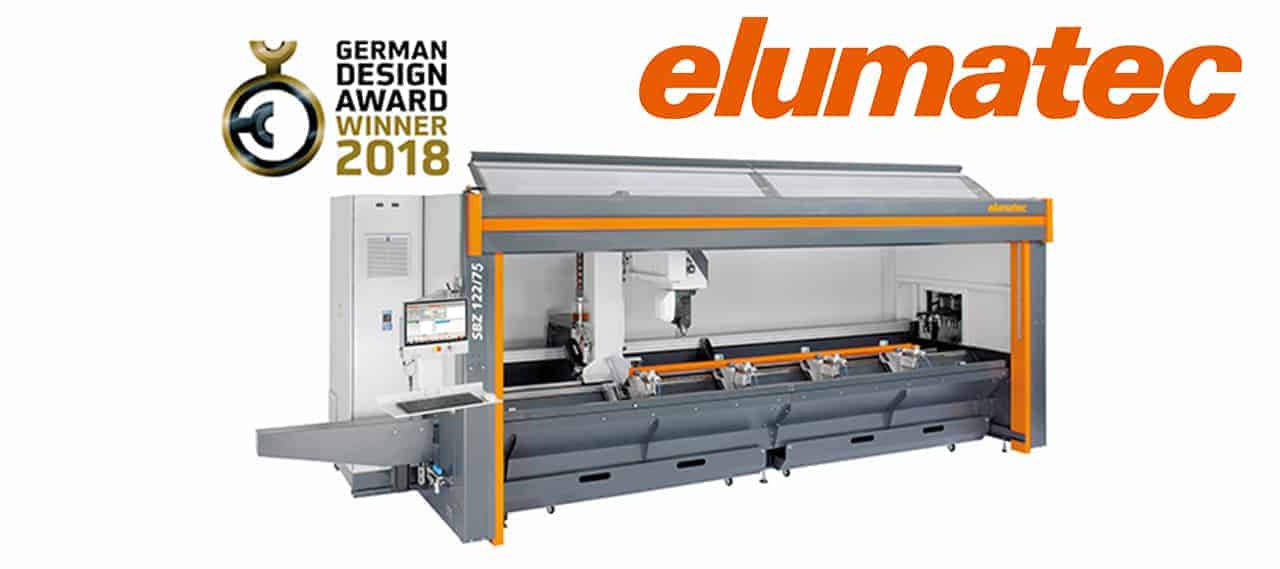
Elumatec SBZ 122 / 75 viisiakselinen työstöyksikkö on voittanut arvostetun The German Design -suunnittelupalkinnon
Altendorf 111 vuotta! Legendaarisen F 45:n juhlaversio kampanjatarjouksessa!
Asiakastyytyväisyyskyselyn tulokset
Eroon työstökoneiden lastuongelmista EXAIR lastuimurin kanssa