
Teollisuuden konehuolto on muuttunut merkittävästi viimeisten vuosikymmenten aikana. Siinä missä perinteinen huolto perustui aikataulutettuihin tarkastuksiin tai vikojen korjaamiseen niiden ilmaannuttua, nykypäivän kehittyneet etädiagnostiikkajärjestelmät mahdollistavat koneiden tilan seurannan reaaliajassa ilman fyysistä läsnäoloa. Tämä muutos on perustavanlaatuinen, ja sen ymmärtäminen avaa uusia mahdollisuuksia tuotannon tehokkuuden ja luotettavuuden parantamiseen.
Tässä artikkelissa rakennamme ymmärrystä etädiagnostiikasta vaihe vaiheelta. Aloitamme peruskäsitteistä ja etenemme kohti käytännön sovelluksia: miten järjestelmät toimivat, miten ala on kehittynyt, mitä hyötyjä etädiagnostiikka tuo konehuollon suunnitteluun ja kustannuksiin sekä mitkä haasteet ovat yleisimpiä käyttöönottovaiheessa.
Mitä etädiagnostiikka tarkoittaa teollisuuden konehuollossa?
Etädiagnostiikka tarkoittaa koneen tai laitteen teknisen tilan arvioimista ja vianmääritystä ilman, että huoltohenkilö on fyysisesti paikalla. Tämä tapahtuu keräämällä koneesta mittausdataa anturien ja tietoliikenneyhteyksien avulla ja analysoimalla sitä etänä, usein reaaliajassa.
Teollisuuden konehuollossa etädiagnostiikka on erityisen arvokas työkalu, koska teolliset koneet ovat usein kriittisiä tuotannon jatkuvuudelle. Yksikin odottamaton seisakki voi pysäyttää koko tuotantolinjan, aiheuttaa merkittäviä taloudellisia menetyksiä ja vaikuttaa toimitusaikatauluihin. Etädiagnostiikan avulla voidaan tunnistaa alkavia vikoja ennen kuin ne johtavat täydelliseen laiterikkoon.
Hyvä vertauskuva on lääkärin etävastaanotto: sen sijaan, että potilas matkustaisi vastaanotolle jokaisen pienen oireen takia, lääkäri voi tarkastella mittaustuloksia etänä ja arvioida, vaatiiko tilanne kiireellistä toimenpidettä vai riittääkö seuranta. Samalla tavalla etädiagnostiikka antaa kunnossapitoasiantuntijalle mahdollisuuden arvioida koneen kunto ilman välitöntä kenttäkäyntiä.
Etädiagnostiikka liittyy läheisesti ennakoivan huollon käsitteeseen. Ennakoiva huolto tarkoittaa huoltotoimenpiteiden ajoittamista todellisen kuntotiedon perusteella sen sijaan, että seurattaisiin pelkkää kalenteria tai odotettaisiin vian syntymistä. Etädiagnostiikka on ennakoivan huollon keskeinen tiedonlähde.
Miten etädiagnostiikkajärjestelmät toimivat käytännössä?
Etädiagnostiikkajärjestelmä koostuu useasta toisiinsa kytkeytyvästä osasta, jotka yhdessä muodostavat jatkuvan tiedonkeruun ja analysoinnin ketjun. Rakenne on hyvä hahmottaa kolmena kerroksena: tiedonkeruu, tiedonsiirto ja analyysi.
Tiedonkeruu: anturit ja mittauslaitteet
Prosessi alkaa koneeseen kiinnitetyistä antureista. Ne mittaavat erilaisia fyysisiä suureita, kuten lämpötilaa, värinää, painetta, virrankulutusta tai kierrosnopeutta. Jokainen näistä arvoista kertoo jotain koneen toimintatilasta, ja poikkeamat normaaliarvoista voivat viitata alkavaan vikaan.
- Lämpötila-anturit paljastavat ylikuumenemisen, joka voi ennakoida laakeri- tai voiteluongelmia
- Värähtelyanturit tunnistavat epätasapainon tai kulumisen liikkuvissa osissa
- Virta-anturit havaitsevat moottorin kuormituksen muutokset, jotka voivat kertoa mekaanisesta vastuksesta
- Paineantureita käytetään hydrauli- ja pneumatiikkajärjestelmien seurantaan
Tiedonsiirto ja etäyhteys
Kerätty data siirretään antureilta analysoitavaksi verkon kautta. Tähän käytetään joko langattomia yhteyksiä, kuten teollisuuden Wi-Fi-verkkoa tai mobiiliverkkoa, tai langallisia teollisuusväyliä. Pilvipohjaiset alustat ovat yleistyneet, koska ne mahdollistavat datan tallentamisen ja analysoinnin ilman suuria paikallisia laiteinvestointeja.
Käytännön esimerkki tiedonsiirron soveltamisesta löytyy myös ohjelmistopohjaisesta etätuesta. Esimerkiksi TeamViewerin kaltaisten etätukiohjelmien avulla huoltoasiantuntija voi ottaa suoran yhteyden koneen ohjausjärjestelmään, tarkastella sen tilaa reaaliajassa ja opastaa operaattoria ongelmanratkaisussa ilman fyysistä käyntiä.
Analyysi ja hälytykset
Kerätty data analysoidaan vertaamalla sitä ennalta määriteltyihin raja-arvoihin tai historiallisiin trendeihin. Kun jokin arvo ylittää normaalin vaihteluvälin, järjestelmä lähettää hälytyksen huoltohenkilöstölle. Kehittyneimmissä järjestelmissä tekoäly ja koneoppiminen auttavat tunnistamaan hienovaraisia malleja, jotka ihmissilmä saattaisi ohittaa.
Etädiagnostiikan kehitys viimeisten vuosikymmenten aikana
Etädiagnostiikan kehitys on kulkenut käsi kädessä tietoliikenne- ja tietotekniikan kehityksen kanssa. Ymmärtämällä tämän kehityskaaren on helpompi hahmottaa, miksi nykyiset järjestelmät ovat niin paljon kyvykkäämpiä kuin aiemmat sukupolvet.
Varhaiset vaiheet: yksinkertainen etävalvonta
1980- ja 1990-luvuilla teollisuuden etävalvonta rajoittui lähinnä yksinkertaisiin hälytinjärjestelmiin, jotka välittivät tiedon koneen pysähtymisestä tai vakavasta viasta puhelinlinjojen kautta. Tiedonsiirtonopeudet olivat hitaita, ja analytiikka oli minimaalista. Huoltohenkilön oli silti lähes aina matkustettava paikalle ongelman selvittämiseksi.
Internet ja teollisuuden digitalisoituminen
2000-luvun alussa laajakaistayhteyksien yleistyminen muutti tilannetta merkittävästi. Koneiden ohjausjärjestelmät alkoivat saada verkkoyhteyden, ja etädiagnostiikka kehittyi pelkästä hälyttämisestä kohti todellista etävianmääritystä. Huoltoasiantuntija saattoi nyt tarkastella koneen lokitietoja ja ohjausparametreja etänä ennen kenttäkäyntiä, mikä nopeutti huoltotyötä huomattavasti.
Teollisuus 4.0 ja IoT: nykyaikainen etädiagnostiikka
Viimeinen merkittävä kehitysaskel liittyy niin sanottuun Teollisuus 4.0 -kehitykseen ja esineiden internetiin (IoT). 2010-luvulta alkaen antureiden hinnat laskivat dramaattisesti, pilvipalvelut yleistyivät ja langattomien verkkojen kapasiteetti kasvoi. Tämä mahdollisti sen, että jopa yksittäiset koneet voidaan liittää jatkuvaan seurantaverkkoon kohtuullisin kustannuksin.
Vuoteen 2026 mennessä etädiagnostiikka on monilla teollisuudenaloilla jo vakiintunut käytäntö eikä pelkkä tulevaisuuden visio. Tekoälypohjaiset analytiikkatyökalut pystyvät ennustamaan laitevikoja päiviä tai jopa viikkoja etukäteen, mikä on muuttanut kunnossapidon luonteen reaktiivisesta ennakoivaksi.
Etädiagnostiikan vaikutus konehuollon suunnitteluun ja kustannuksiin
Aiemmin kuvatun teknisen perustan pohjalta voidaan nyt tarkastella, mitä etädiagnostiikka merkitsee käytännössä konehuollon organisoinnin ja talouden kannalta. Vaikutukset ulottuvat huoltoaikatauluista aina henkilöstöresursseihin ja varaosavarastoihin asti.
Siirtymä aikataulutetusta huollosta tarveperusteiseen huoltoon
Perinteisessä konehuollossa huoltotoimenpiteet tehdään säännöllisin väliajoin riippumatta siitä, onko kone todella huollon tarpeessa. Tämä johtaa kahteen ongelmaan: joko huolletaan liian usein ja tuhlataan resursseja, tai huolletaan liian harvoin ja riskinä on odottamaton vika. Etädiagnostiikka mahdollistaa huollon ajoittamisen todellisen kulumistiedon perusteella, mikä optimoi huollon ajoituksen.
Kenttäkäyntien väheneminen ja resurssien kohdentaminen
Yksi konkreettisimmista kustannushyödyistä on tarpeettomien kenttäkäyntien väheneminen. Kun huoltoasiantuntija voi diagnosoida ongelman etänä ennen paikan päälle matkustamista, hän tietää tarkalleen, mitä varaosia tarvitaan ja mitä toimenpiteitä tehdään. Tämä lyhentää koneen seisonta-aikaa ja parantaa huoltohenkilöstön työn tehokkuutta merkittävästi.
Esimerkiksi tilanteessa, jossa koneen ohjausjärjestelmässä ilmenee virhekoodi, etäyhteyden avulla voidaan selvittää, onko kyse ohjelmistoasetuksesta vai mekaanisesta viasta ennen kuin teknikkoa lähetetään paikalle. Tämä säästää sekä aikaa että matkakustannuksia.
Varaosavarastojen optimointi
Kun koneen kunnosta on jatkuvaa dataa saatavilla, voidaan myös varautua tuleviin huoltotarpeisiin tarkemmin. Varaosien hankinta voidaan ajoittaa ennakoivasti, mikä vähentää sekä kiireellisten tilausten lisäkustannuksia että tarpeettoman suuria varastoja. Tämä on erityisen merkittävää erikoisosien kohdalla, joiden toimitusajat voivat olla pitkiä.
Kokonaisuutena etädiagnostiikka siirtää kunnossapidon painopistettä korjaavasta huollosta ennakoivaan huoltoon, mikä on teollisuuden konehuollon kustannustehokkuuden kannalta yksi merkittävimmistä strategisista muutoksista. Projectan huoltopalvelut tukevat tätä siirtymää tarjoamalla asiakkaille sekä etädiagnostiikan että perinteisen kenttähuollon yhdistävän palvelukokonaisuuden.
Etädiagnostiikan käyttöönoton yleisimmät haasteet teollisuudessa
Vaikka etädiagnostiikan hyödyt ovat selkeät, käyttöönotto ei ole aina suoraviivaista. Tunnistamalla yleisimmät haasteet etukäteen yritykset voivat varautua niihin ja välttää tyypillisimmät sudenkuopat.
Vanhan laitteiston integrointi
Yksi yleisimmistä haasteista on vanhan, niin sanotun perinteisen laitteiston liittäminen moderneihin etädiagnostiikkajärjestelmiin. Monet teollisuuden koneet on suunniteltu aikana, jolloin verkkoyhteys ei ollut suunnittelun lähtökohta. Näihin laitteisiin voidaan usein lisätä antureita ja tiedonsiirtolaitteita jälkikäteen, mutta se vaatii suunnittelua ja investointeja.
Käytännön lähestymistapa on aloittaa kriittisimmistä koneista ja laajentaa järjestelmää vaiheittain sen sijaan, että yritetään muuttaa koko tuotanto kerralla. Tämä vähentää riskiä ja mahdollistaa oppimisen pienemmässä mittakaavassa.
Tietoturva ja tietosuoja
Kun teolliset koneet liitetään verkkoon, ne tulevat myös kyberuhkien potentiaalisiksi kohteiksi. Tietoturva on etädiagnostiikan käyttöönotossa keskeinen huomioitava tekijä, erityisesti toimialoilla, joilla tuotantoprosessit ovat liiketoiminnallisesti arkaluonteisia. Tietoliikenneyhteyksien salaaminen, käyttäjäoikeuksien hallinta ja säännölliset tietoturvapäivitykset ovat välttämättömiä toimenpiteitä.
Henkilöstön osaaminen ja muutosvastarinta
Tekninen infrastruktuuri on vain osa kokonaisuutta. Etädiagnostiikkajärjestelmä on yhtä arvokas kuin sen käyttäjät. Huoltohenkilöstön on ymmärrettävä, miten tulkita järjestelmän tuottamaa dataa, ja operaattoreiden on luotettava järjestelmän antamiin signaaleihin. Muutosvastarinta on inhimillinen reaktio, johon vastataan parhaiten koulutuksella ja selkeällä viestinnällä muutoksen hyödyistä.
Datan laatu ja hälytysten hallinta
Etädiagnostiikkajärjestelmä tuottaa suuria määriä dataa, ja sen arvon ratkaisee datan laatu sekä analysoinnin taso. Väärin kalibroidut anturit tai huonosti asetetut hälytysrajat voivat johtaa joko liian moniin vääräpositiivisiin hälytyksiin tai, mikä on vaarallisempaa, todellisten ongelmien ohittamiseen. Järjestelmän kalibrointi ja säätäminen käyttöönoton jälkeen on jatkuva prosessi, ei kertaluonteinen toimenpide.
Haasteet ovat ratkaistavissa, mutta ne korostavat asiantuntevien kumppaneiden merkitystä käyttöönottoprosessissa. Jos haluat kuulla lisää etädiagnostiikan ja konehuollon ratkaisuista omaan tilanteeseesi sovellettuna, voit ottaa meihin yhteyttä yhteystietosivumme kautta.
Etädiagnostiikka ei ole pelkkä teknologinen lisäosa, vaan se edustaa perustavanlaatuista muutosta siinä, miten teollisuuden koneiden kunnossapito ymmärretään ja toteutetaan. Siirtyminen reaktiivisesta korjaavasta huollosta datapohjaiseen ennakoivaan kunnossapitoon parantaa tuotannon luotettavuutta, optimoi resurssien käyttöä ja pidentää koneiden elinkaarta. Tämän kehityspolun ymmärtäminen on ensimmäinen askel kohti kunnossapidon strategista uudistamista.
Teollisuuden konehuolto on muuttunut merkittävästi viimeisten vuosikymmenten aikana. Siinä missä perinteinen huolto perustui aikataulutettuihin tarkastuksiin tai vikojen korjaamiseen niiden ilmaannuttua, nykypäivän kehittyneet etädiagnostiikkajärjestelmät mahdollistavat koneiden tilan seurannan reaaliajassa ilman fyysistä läsnäoloa. Tämä muutos on perustavanlaatuinen, ja sen ymmärtäminen avaa uusia mahdollisuuksia tuotannon tehokkuuden ja luotettavuuden parantamiseen.
Tässä artikkelissa rakennamme ymmärrystä etädiagnostiikasta vaihe vaiheelta. Aloitamme peruskäsitteistä ja etenemme kohti käytännön sovelluksia: miten järjestelmät toimivat, miten ala on kehittynyt, mitä hyötyjä etädiagnostiikka tuo konehuollon suunnitteluun ja kustannuksiin sekä mitkä haasteet ovat yleisimpiä käyttöönottovaiheessa.
Mitä etädiagnostiikka tarkoittaa teollisuuden konehuollossa?
Etädiagnostiikka tarkoittaa koneen tai laitteen teknisen tilan arvioimista ja vianmääritystä ilman, että huoltohenkilö on fyysisesti paikalla. Tämä tapahtuu keräämällä koneesta mittausdataa anturien ja tietoliikenneyhteyksien avulla ja analysoimalla sitä etänä, usein reaaliajassa.
Teollisuuden konehuollossa etädiagnostiikka on erityisen arvokas työkalu, koska teolliset koneet ovat usein kriittisiä tuotannon jatkuvuudelle. Yksikin odottamaton seisakki voi pysäyttää koko tuotantolinjan, aiheuttaa merkittäviä taloudellisia menetyksiä ja vaikuttaa toimitusaikatauluihin. Etädiagnostiikan avulla voidaan tunnistaa alkavia vikoja ennen kuin ne johtavat täydelliseen laiterikkoon.
Hyvä vertauskuva on lääkärin etävastaanotto: sen sijaan, että potilas matkustaisi vastaanotolle jokaisen pienen oireen takia, lääkäri voi tarkastella mittaustuloksia etänä ja arvioida, vaatiiko tilanne kiireellistä toimenpidettä vai riittääkö seuranta. Samalla tavalla etädiagnostiikka antaa kunnossapitoasiantuntijalle mahdollisuuden arvioida koneen kunto ilman välitöntä kenttäkäyntiä.
Etädiagnostiikka liittyy läheisesti ennakoivan huollon käsitteeseen. Ennakoiva huolto tarkoittaa huoltotoimenpiteiden ajoittamista todellisen kuntotiedon perusteella sen sijaan, että seurattaisiin pelkkää kalenteria tai odotettaisiin vian syntymistä. Etädiagnostiikka on ennakoivan huollon keskeinen tiedonlähde.
Miten etädiagnostiikkajärjestelmät toimivat käytännössä?
Etädiagnostiikkajärjestelmä koostuu useasta toisiinsa kytkeytyvästä osasta, jotka yhdessä muodostavat jatkuvan tiedonkeruun ja analysoinnin ketjun. Rakenne on hyvä hahmottaa kolmena kerroksena: tiedonkeruu, tiedonsiirto ja analyysi.
Tiedonkeruu: anturit ja mittauslaitteet
Prosessi alkaa koneeseen kiinnitetyistä antureista. Ne mittaavat erilaisia fyysisiä suureita, kuten lämpötilaa, värinää, painetta, virrankulutusta tai kierrosnopeutta. Jokainen näistä arvoista kertoo jotain koneen toimintatilasta, ja poikkeamat normaaliarvoista voivat viitata alkavaan vikaan.
- Lämpötila-anturit paljastavat ylikuumenemisen, joka voi ennakoida laakeri- tai voiteluongelmia
- Värähtelyanturit tunnistavat epätasapainon tai kulumisen liikkuvissa osissa
- Virta-anturit havaitsevat moottorin kuormituksen muutokset, jotka voivat kertoa mekaanisesta vastuksesta
- Paineantureita käytetään hydrauli- ja pneumatiikkajärjestelmien seurantaan
Tiedonsiirto ja etäyhteys
Kerätty data siirretään antureilta analysoitavaksi verkon kautta. Tähän käytetään joko langattomia yhteyksiä, kuten teollisuuden Wi-Fi-verkkoa tai mobiiliverkkoa, tai langallisia teollisuusväyliä. Pilvipohjaiset alustat ovat yleistyneet, koska ne mahdollistavat datan tallentamisen ja analysoinnin ilman suuria paikallisia laiteinvestointeja.
Käytännön esimerkki tiedonsiirron soveltamisesta löytyy myös ohjelmistopohjaisesta etätuesta. Esimerkiksi TeamViewerin kaltaisten etätukiohjelmien avulla huoltoasiantuntija voi ottaa suoran yhteyden koneen ohjausjärjestelmään, tarkastella sen tilaa reaaliajassa ja opastaa operaattoria ongelmanratkaisussa ilman fyysistä käyntiä.
Analyysi ja hälytykset
Kerätty data analysoidaan vertaamalla sitä ennalta määriteltyihin raja-arvoihin tai historiallisiin trendeihin. Kun jokin arvo ylittää normaalin vaihteluvälin, järjestelmä lähettää hälytyksen huoltohenkilöstölle. Kehittyneimmissä järjestelmissä tekoäly ja koneoppiminen auttavat tunnistamaan hienovaraisia malleja, jotka ihmissilmä saattaisi ohittaa.
Etädiagnostiikan kehitys viimeisten vuosikymmenten aikana
Etädiagnostiikan kehitys on kulkenut käsi kädessä tietoliikenne- ja tietotekniikan kehityksen kanssa. Ymmärtämällä tämän kehityskaaren on helpompi hahmottaa, miksi nykyiset järjestelmät ovat niin paljon kyvykkäämpiä kuin aiemmat sukupolvet.
Varhaiset vaiheet: yksinkertainen etävalvonta
1980- ja 1990-luvuilla teollisuuden etävalvonta rajoittui lähinnä yksinkertaisiin hälytinjärjestelmiin, jotka välittivät tiedon koneen pysähtymisestä tai vakavasta viasta puhelinlinjojen kautta. Tiedonsiirtonopeudet olivat hitaita, ja analytiikka oli minimaalista. Huoltohenkilön oli silti lähes aina matkustettava paikalle ongelman selvittämiseksi.
Internet ja teollisuuden digitalisoituminen
2000-luvun alussa laajakaistayhteyksien yleistyminen muutti tilannetta merkittävästi. Koneiden ohjausjärjestelmät alkoivat saada verkkoyhteyden, ja etädiagnostiikka kehittyi pelkästä hälyttämisestä kohti todellista etävianmääritystä. Huoltoasiantuntija saattoi nyt tarkastella koneen lokitietoja ja ohjausparametreja etänä ennen kenttäkäyntiä, mikä nopeutti huoltotyötä huomattavasti.
Teollisuus 4.0 ja IoT: nykyaikainen etädiagnostiikka
Viimeinen merkittävä kehitysaskel liittyy niin sanottuun Teollisuus 4.0 -kehitykseen ja esineiden internetiin (IoT). 2010-luvulta alkaen antureiden hinnat laskivat dramaattisesti, pilvipalvelut yleistyivät ja langattomien verkkojen kapasiteetti kasvoi. Tämä mahdollisti sen, että jopa yksittäiset koneet voidaan liittää jatkuvaan seurantaverkkoon kohtuullisin kustannuksin.
Vuoteen 2026 mennessä etädiagnostiikka on monilla teollisuudenaloilla jo vakiintunut käytäntö eikä pelkkä tulevaisuuden visio. Tekoälypohjaiset analytiikkatyökalut pystyvät ennustamaan laitevikoja päiviä tai jopa viikkoja etukäteen, mikä on muuttanut kunnossapidon luonteen reaktiivisesta ennakoivaksi.
Etädiagnostiikan vaikutus konehuollon suunnitteluun ja kustannuksiin
Aiemmin kuvatun teknisen perustan pohjalta voidaan nyt tarkastella, mitä etädiagnostiikka merkitsee käytännössä konehuollon organisoinnin ja talouden kannalta. Vaikutukset ulottuvat huoltoaikatauluista aina henkilöstöresursseihin ja varaosavarastoihin asti.
Siirtymä aikataulutetusta huollosta tarveperusteiseen huoltoon
Perinteisessä konehuollossa huoltotoimenpiteet tehdään säännöllisin väliajoin riippumatta siitä, onko kone todella huollon tarpeessa. Tämä johtaa kahteen ongelmaan: joko huolletaan liian usein ja tuhlataan resursseja, tai huolletaan liian harvoin ja riskinä on odottamaton vika. Etädiagnostiikka mahdollistaa huollon ajoittamisen todellisen kulumistiedon perusteella, mikä optimoi huollon ajoituksen.
Kenttäkäyntien väheneminen ja resurssien kohdentaminen
Yksi konkreettisimmista kustannushyödyistä on tarpeettomien kenttäkäyntien väheneminen. Kun huoltoasiantuntija voi diagnosoida ongelman etänä ennen paikan päälle matkustamista, hän tietää tarkalleen, mitä varaosia tarvitaan ja mitä toimenpiteitä tehdään. Tämä lyhentää koneen seisonta-aikaa ja parantaa huoltohenkilöstön työn tehokkuutta merkittävästi.
Esimerkiksi tilanteessa, jossa koneen ohjausjärjestelmässä ilmenee virhekoodi, etäyhteyden avulla voidaan selvittää, onko kyse ohjelmistoasetuksesta vai mekaanisesta viasta ennen kuin teknikkoa lähetetään paikalle. Tämä säästää sekä aikaa että matkakustannuksia.
Varaosavarastojen optimointi
Kun koneen kunnosta on jatkuvaa dataa saatavilla, voidaan myös varautua tuleviin huoltotarpeisiin tarkemmin. Varaosien hankinta voidaan ajoittaa ennakoivasti, mikä vähentää sekä kiireellisten tilausten lisäkustannuksia että tarpeettoman suuria varastoja. Tämä on erityisen merkittävää erikoisosien kohdalla, joiden toimitusajat voivat olla pitkiä.
Kokonaisuutena etädiagnostiikka siirtää kunnossapidon painopistettä korjaavasta huollosta ennakoivaan huoltoon, mikä on teollisuuden konehuollon kustannustehokkuuden kannalta yksi merkittävimmistä strategisista muutoksista. Projectan huoltopalvelut tukevat tätä siirtymää tarjoamalla asiakkaille sekä etädiagnostiikan että perinteisen kenttähuollon yhdistävän palvelukokonaisuuden.
Etädiagnostiikan käyttöönoton yleisimmät haasteet teollisuudessa
Vaikka etädiagnostiikan hyödyt ovat selkeät, käyttöönotto ei ole aina suoraviivaista. Tunnistamalla yleisimmät haasteet etukäteen yritykset voivat varautua niihin ja välttää tyypillisimmät sudenkuopat.
Vanhan laitteiston integrointi
Yksi yleisimmistä haasteista on vanhan, niin sanotun perinteisen laitteiston liittäminen moderneihin etädiagnostiikkajärjestelmiin. Monet teollisuuden koneet on suunniteltu aikana, jolloin verkkoyhteys ei ollut suunnittelun lähtökohta. Näihin laitteisiin voidaan usein lisätä antureita ja tiedonsiirtolaitteita jälkikäteen, mutta se vaatii suunnittelua ja investointeja.
Käytännön lähestymistapa on aloittaa kriittisimmistä koneista ja laajentaa järjestelmää vaiheittain sen sijaan, että yritetään muuttaa koko tuotanto kerralla. Tämä vähentää riskiä ja mahdollistaa oppimisen pienemmässä mittakaavassa.
Tietoturva ja tietosuoja
Kun teolliset koneet liitetään verkkoon, ne tulevat myös kyberuhkien potentiaalisiksi kohteiksi. Tietoturva on etädiagnostiikan käyttöönotossa keskeinen huomioitava tekijä, erityisesti toimialoilla, joilla tuotantoprosessit ovat liiketoiminnallisesti arkaluonteisia. Tietoliikenneyhteyksien salaaminen, käyttäjäoikeuksien hallinta ja säännölliset tietoturvapäivitykset ovat välttämättömiä toimenpiteitä.
Henkilöstön osaaminen ja muutosvastarinta
Tekninen infrastruktuuri on vain osa kokonaisuutta. Etädiagnostiikkajärjestelmä on yhtä arvokas kuin sen käyttäjät. Huoltohenkilöstön on ymmärrettävä, miten tulkita järjestelmän tuottamaa dataa, ja operaattoreiden on luotettava järjestelmän antamiin signaaleihin. Muutosvastarinta on inhimillinen reaktio, johon vastataan parhaiten koulutuksella ja selkeällä viestinnällä muutoksen hyödyistä.
Datan laatu ja hälytysten hallinta
Etädiagnostiikkajärjestelmä tuottaa suuria määriä dataa, ja sen arvon ratkaisee datan laatu sekä analysoinnin taso. Väärin kalibroidut anturit tai huonosti asetetut hälytysrajat voivat johtaa joko liian moniin vääräpositiivisiin hälytyksiin tai, mikä on vaarallisempaa, todellisten ongelmien ohittamiseen. Järjestelmän kalibrointi ja säätäminen käyttöönoton jälkeen on jatkuva prosessi, ei kertaluonteinen toimenpide.
Haasteet ovat ratkaistavissa, mutta ne korostavat asiantuntevien kumppaneiden merkitystä käyttöönottoprosessissa. Jos haluat kuulla lisää etädiagnostiikan ja konehuollon ratkaisuista omaan tilanteeseesi sovellettuna, voit ottaa meihin yhteyttä yhteystietosivumme kautta.
Etädiagnostiikka ei ole pelkkä teknologinen lisäosa, vaan se edustaa perustavanlaatuista muutosta siinä, miten teollisuuden koneiden kunnossapito ymmärretään ja toteutetaan. Siirtyminen reaktiivisesta korjaavasta huollosta datapohjaiseen ennakoivaan kunnossapitoon parantaa tuotannon luotettavuutta, optimoi resurssien käyttöä ja pidentää koneiden elinkaarta. Tämän kehityspolun ymmärtäminen on ensimmäinen askel kohti kunnossapidon strategista uudistamista.

Janimatic valitsi luotettavan Aircomin alumiiniputkiston paineilmaverkostokseen

PulPaper 2018 – Metsäteollisuuden johtava kansainvälinen tapahtuma

Tehokkaammin, tarkemmin, automaattisemmin!

Asiakasreferenssi – huoltosopimus ja Pinjasto Oy

Holz-Handwerk oli menestys!
Huoltosopimus on ennakoiva ja huoleton ratkaisu koneen omistajalle!
Haws tehdasvierailu Sveitsissä
Fensterbau 2018 – lasi- ja alumiinialan ykköstapahtuma, Nürnberg Saksa 21.-21.3.2018
Projecta Oy on yksi Suomen parhaista työpaikoista
Korvenranta valmistautuu investoinnilla tulevaisuuden listoituslaatuun
HOMAG Groupin osastolla näyttäviä uutuuksia Holz Handwerkissä!
Tapio – digitaalinen sovellusalusta puuteollisuuden arvoketjulle
Adelio Lattuada:n, Knittel Glass:in ja Kuka:n yhteistyöstä syntyi Lattatuda Robotic System
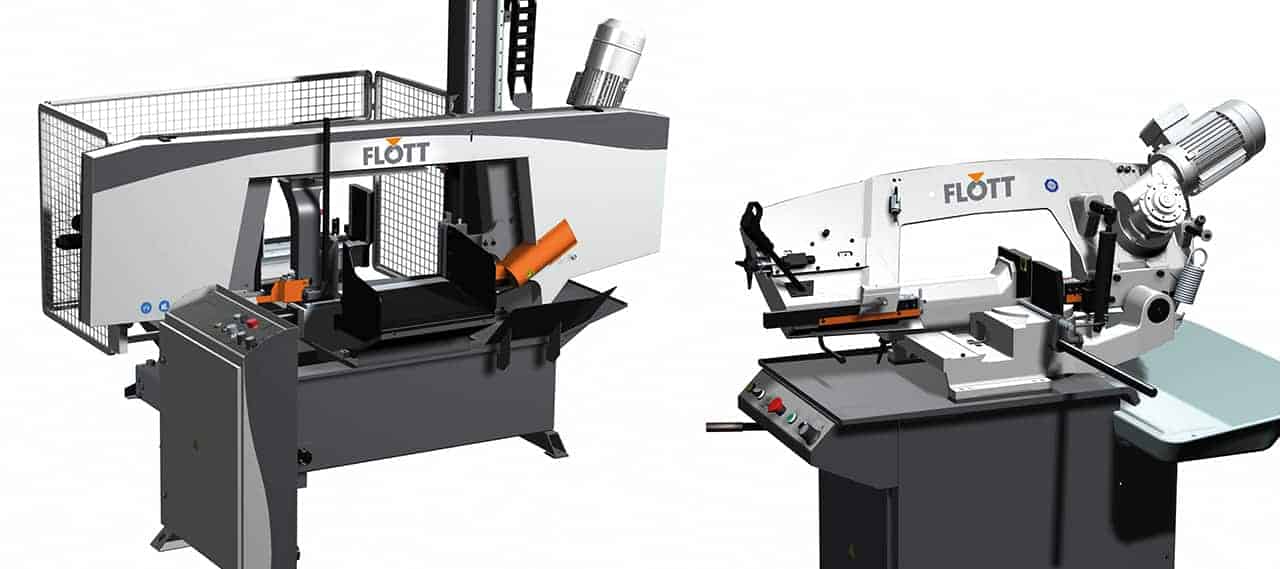
NYT SAATAVILLA – laadukkaat FLOTT-Metallintyöstökoneet konepajoille ja jälleenmyyjillemme!
Tervetuloa lasiseminaariin 8.2.2018 Tampereelle
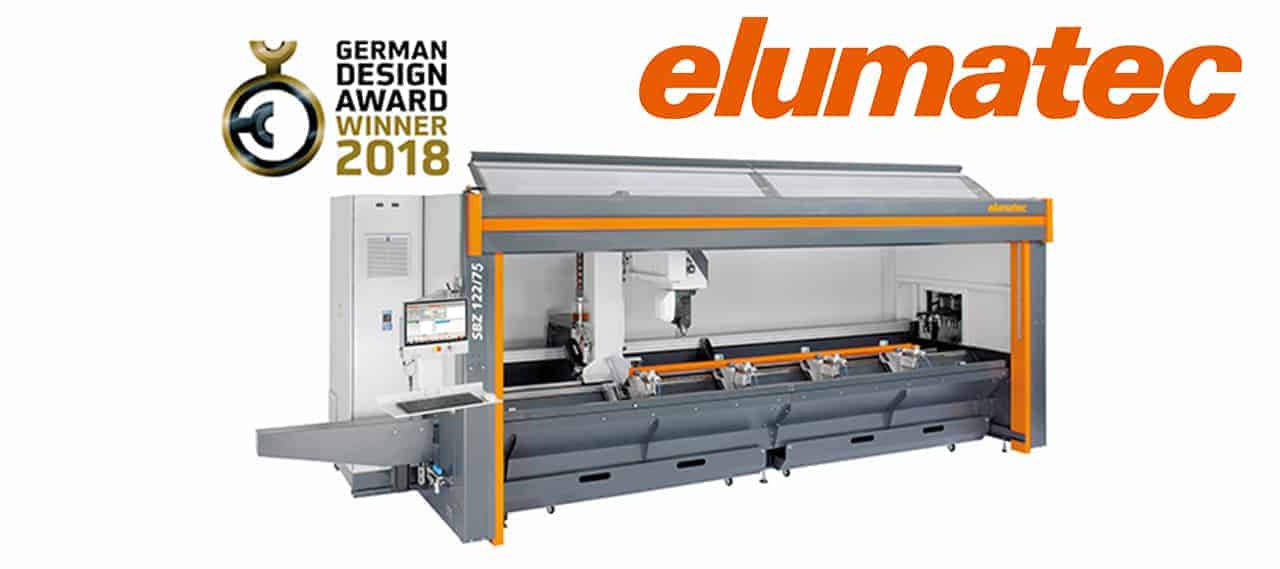
Elumatec SBZ 122 / 75 viisiakselinen työstöyksikkö on voittanut arvostetun The German Design -suunnittelupalkinnon
Altendorf 111 vuotta! Legendaarisen F 45:n juhlaversio kampanjatarjouksessa!
Asiakastyytyväisyyskyselyn tulokset
Eroon työstökoneiden lastuongelmista EXAIR lastuimurin kanssa