
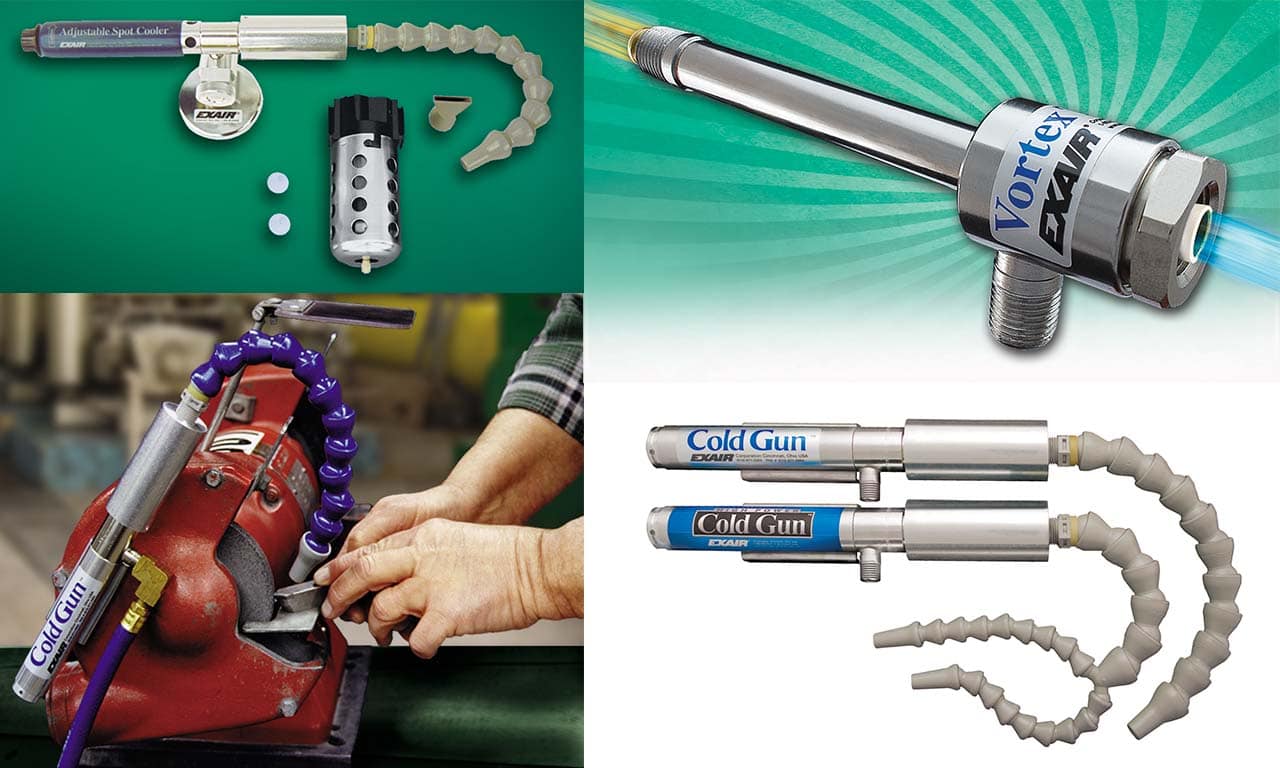
Pistejäähdytin kannattaa valita kotelojäähdyttimen sijaan silloin, kun jäähdytystarve on paikallinen ja kohdistuu yksittäiseen komponenttiin, työkaluun tai prosessipisteeseen eikä koko suljettuun koteloon. Kotelojäähdytin taas on oikea valinta, kun tarkoituksena on pitää koko sähkökaapin tai ohjauskotelon sisälämpötila hallinnassa. Alla käymme läpi kummankin jäähdytintyypin vahvuudet, sopivat käyttökohteet ja valintaan vaikuttavat tekijät.
Mitä eroa on pistejäähdyttimellä ja kotelojäähdyttimellä?
Pistejäähdytin on suunnattu yksittäisen kohteen, kuten terän, työkalun tai komponentin, paikalliseen jäähdyttämiseen. Kotelojäähdytin puolestaan on tarkoitettu suljetun tilan, kuten sähkökaapin tai ohjauskotelon, sisäilman viilentämiseen. Kumpikin toimii paineilman avulla eikä sisällä liikkuvia osia, mutta niiden käyttötarkoitus ja asennustapa eroavat toisistaan merkittävästi.
Kotelojäähdytin, kuten Exairin Cabinet Cooler, asennetaan kaapin läpivientiin muutamassa minuutissa. Se hyödyntää vortex-putkiteknologiaa, joka muuntaa paineilman kylmäksi ilmavirraksi ilman kompressoreita, jäähdytysaineita tai liikkuvia osia. Kylmä ilma johdetaan kaapin sisään ja lämmin poistoilma ohjataan ulos, jolloin kotelon sisälämpötila pysyy turvallisella tasolla myös kuumina kesäpäivinä.
Pistejäähdytin toimii samaan vortex-putkiperiaatteeseen perustuen, mutta sen kylmä ilmavirta kohdistetaan suoraan tiettyyn pisteeseen. Mukana tuleva magneettijalusta helpottaa asentamista ja jälkiasennusta, ja jäähdytin voidaan suunnata tarkasti sinne, missä lämpöä syntyy eniten. Pistejäähdytin on siis liikkuvampi ja joustavampi ratkaisu kuin kiinteästi asennettava kotelojäähdytin.
Millaisiin kohteisiin pistejäähdytin sopii parhaiten?
Pistejäähdytin sopii parhaiten tilanteisiin, joissa yksittäinen työvaihe, työkalu tai komponentti tarvitsee kohdistettua jäähdytystä. Tyypillisiä käyttökohteita ovat metallin ja puun työstö, terän jäähdytys, elektroniikan komponenttien suojaaminen paikalliselta ylikuumenemiselta sekä muut prosessipisteet, joissa lämpö on paikallinen ongelma eikä leviä laajemmalle alueelle.
Pistejäähdyttimen etuna on sen joustavuus. Magneettijalusta mahdollistaa nopean asennuksen ja uudelleensijoittelun ilman erikoistyökaluja. Tämä tekee siitä erityisen käytännöllisen ympäristöissä, joissa tuotantolinjoja muutetaan usein tai jäähdytystarve vaihtelee työvaiheesta toiseen.
Lisäksi pistejäähdyttimet soveltuvat hyvin tilanteisiin, joissa sähkökaapille ei ole fyysistä tilaa tai joissa jäähdytettävä kohde sijaitsee avoimen tuotantoympäristön sisällä eikä suljetussa kotelossa. Ne ovat myös erinomainen ratkaisu silloin, kun halutaan suojata yksittäistä herkkää komponenttia ilman koko kaapin jäähdyttämistä, mikä säästää energiaa ja paineilmaa.
Milloin kotelojäähdytin on parempi valinta?
Kotelojäähdytin on parempi valinta silloin, kun tavoitteena on hallita koko suljetun kotelon tai sähkökaapin sisälämpötilaa. Jos kotelossa on useita lämpöä tuottavia komponentteja tai jos ympäristön lämpötila nousee kesällä niin korkeaksi, että kaapin sisälämpötila uhkaa ylittää turvallisen rajan, kotelojäähdytin tarjoaa järjestelmällisen ja luotettavan ratkaisun.
Erityisesti teollisuusympäristöissä, joissa sähkökaapit altistuvat pölylle, kosteudelle tai korroosiivisille aineille, kotelojäähdyttimen suljettu rakenne on kriittinen. Exairin Cabinet Cooler on saatavilla IP 66 -suojausluokituksella sekä haponkestävästä teräksestä (AISI 316) valmistettuna, mikä tekee siitä sopivan myös vaativiin prosessiteollisuuden ja elintarviketeollisuuden kohteisiin.
Kotelojäähdytin on myös järkevä valinta silloin, kun halutaan estää tuotantokatkoksia, joita kuumuus, kosteus tai pöly voivat aiheuttaa ohjauselektroniikalle. Ennakoiva jäähdytys pidentää komponenttien käyttöikää ja vähentää korjauskustannuksia. Exairin kotelo- ja pistejäähdyttimet tarjoavat tähän käyttöön luotettavan ja huoltovapaan ratkaisun.
Miten lämpökuorma vaikuttaa jäähdytintyypin valintaan?
Lämpökuorma on yksi tärkeimmistä tekijöistä, joka määrittää tarvittavan jäähdytintyypin ja sen kapasiteetin. Pienessä ja paikallisessa lämpökuormassa pistejäähdytin riittää, mutta kun lämpökuorma jakautuu laajemmalle alueelle tai kasvaa merkittäväksi, kotelojäähdytin on oikeampi ratkaisu.
Oikean kotelojäähdyttimen valintaa varten tarvitaan kolme keskeistä tietoa:
- Kotelon mitat: korkeus, leveys ja syvyys
- Ulkolämpötilan maksimiarvo käyttöympäristössä
- Toivottu kotelon sisälämpötila
Näiden tietojen perusteella voidaan laskea, kuinka suuri jäähdytysteho tarvitaan ja mikä kotelojäähdyttimen malli sopii parhaiten. Jos lämpökuorma on alhainen ja kohdistuu vain yhteen pisteeseen, pistejäähdytin on usein yksinkertaisempi ja edullisempi ratkaisu. Kun taas kotelon kokonaislämpökuorma kasvaa, esimerkiksi useiden taajuusmuuttajien tai prosessorikorttien vuoksi, kotelojäähdytin on ainoa tapa pitää koko sisätila turvallisessa lämpötilassa.
Myös ympäristön olosuhteet vaikuttavat valintaan. Kuumissa teollisuushalleissa, joissa kesälämpötilat voivat nousta merkittävästi, kotelojäähdyttimen jäähdytysteho mitoitetaan huippulämpötilan mukaan, ei keskiarvon. Alimitoitettu jäähdytin ei suojaa komponentteja kuumimpina hetkinä, mikä voi johtaa laitevaurioihin ja kalliisiin tuotantokatkoksiin.
Mitkä tekijät nostavat pistejäähdyttimen kokonaiskustannuksia?
Pistejäähdyttimen kokonaiskustannuksia nostavat eniten paineilman kulutus, väärä mitoitus ja käyttö kohteessa, johon se ei sovi. Vaikka pistejäähdytin itsessään on edullinen ja huoltovapaa laite, sen käyttäminen laajaan tai jatkuvaan jäähdytystarpeeseen voi tulla kalliimmaksi kuin oikein valittu kotelojäähdytin.
Paineilman kulutus ja energiatehokkuus
Pistejäähdytin kuluttaa paineilmaa jatkuvasti ollessaan käytössä. Jos jäähdytystarve on suuri tai jatkuva, paineilman kulutus kasvaa merkittäväksi, mikä nostaa käyttökustannuksia. Kotelojäähdyttimessä voidaan hyödyntää termostaattiohjattua toimintaa, jolloin laite käynnistyy vain tarvittaessa, mikä pienentää paineilmankulutusta ja siten myös käyttökustannuksia.
Väärä käyttökohde ja mitoitusvirheet
Toinen merkittävä kustannustekijä on pistejäähdyttimen käyttäminen tilanteessa, johon se ei ole suunniteltu. Jos pistejäähdyttimellä yritetään korvata kotelojäähdytintä suljetussa kaapissa, tulos on usein riittämätön jäähdytys, mikä johtaa komponenttivaurioihin ja tuotantokatkoksiin. Näistä aiheutuvat korjaus- ja seisokkikustannukset voivat moninkertaistua verrattuna oikein valitun laitteen hankintahintaan.
Pistejäähdytin on parhaimmillaan silloin, kun se on oikein mitoitettu ja kohdistettu todelliseen paikalliseen jäähdytystarpeeseen. Silloin se on edullinen, luotettava ja täysin huoltovapaa ratkaisu, joka toimii vuosia ilman ylimääräisiä kustannuksia. Oikea valinta pistejäähdyttimen ja kotelojäähdyttimen välillä onkin aina lähtökohdasta kiinni: kun jäähdytystarve on paikallinen, pistejäähdytin on tehokas ja kustannustehokas ratkaisu, mutta kun koko kotelon lämpötila on hallittava, kotelojäähdytin on ainoa oikea vaihtoehto.