Alumiinikappaleen pinnankarheus on yksi tarkimmin seuratuista laatuparametreista modernissa teollisuustuotannossa. Ra-arvo alumiinikappaleissa voi vaihdella merkittävästi riippuen siitä, miten työstöprosessi on suunniteltu ja toteutettu. Pinnankarheusarvojen hallinta vaikuttaa suoraan kappaleen toiminnallisuuteen, pintakäsittelyn onnistumiseen ja lopputuotteen elinkaareen. Tässä artikkelissa käymme läpi yhdeksän keskeistä tekijää, jotka määrittävät alumiinin työstön pinnanlaadun.
Alumiinin pinnanlaatu ja sen merkitys tuotannossa
Alumiinin työstön pinnanlaatu on kriittinen tekijä erityisesti silloin, kun kappaleelle tehdään jatkokäsittelyjä kuten anodointia, maalausta tai liimausta. Huono pinnanlaatu voi aiheuttaa pintakäsittelyvirheitä, heikentää korroosionkestävyyttä ja lisätä hylkäysprosenttia tuotannossa. Pinnankarheusarvojen ymmärtäminen on siksi tärkeää kaikille, jotka suunnittelevat tai toteuttavat alumiinin koneistusta.
Alumiinikappaleen pinnankarheus ilmaistaan yleensä Ra-arvona, joka kuvaa pinnan keskimääräistä karheutta mikrometreissä. Tyypilliset tavoitearvot vaihtelevat sovelluksen mukaan: tiivistyspinnoille vaaditaan usein alle 0,8 µm Ra-arvoa, kun taas rakenteellisissa liitoksissa voidaan hyväksyä selvästi karkeampi pinta. Oikein valittu ja hallittu työstöprosessi on avain näiden arvojen saavuttamiseen.
1: Leikkuunopeus ja sen vaikutus pinnankarheusarvoihin
Leikkuunopeus on yksi tehokkaimmin pinnankarheusarvoihin vaikuttavista muuttujista alumiinin koneistuksessa. Liian alhainen leikkuunopeus voi aiheuttaa rakenteellista liimautumista eli niin sanottua BUE-ilmiötä (Built-Up Edge), jossa alumiini tarttuu terän kärkeen ja muodostaa epätasaisen pinnan. Tämä on erityinen haaste pehmeillä alumiiniseoksilla.
Alumiinille suositellaan yleisesti korkeampia leikkuunopeuksia kuin teräkselle. Kovametalliterillä voidaan saavuttaa jopa 500 metriä minuutissa olevia leikkuunopeuksia, jolloin lastuaminen tapahtuu puhtaasti ja pinta jää tasaiseksi. Korkeammalla nopeudella myös lastun muodostuminen on hallitumpaa, mikä vähentää pinnan repeytymiä.
Käytännössä sopivan leikkuunopeuden löytäminen edellyttää materiaalin, terän ja koneen yhteistarkastelua. Liian korkea nopeus ilman riittävää jäähdytystä voi puolestaan johtaa lämpömuodonmuutoksiin, jotka heikentävät mittatarkkuutta ja pintalaatua samanaikaisesti.
2: Syöttönopeus määrittää pinnan tekstuurin
Syöttönopeus vaikuttaa suoraan teoreettiseen pinnankarheuteen, joka voidaan laskea matemaattisesti terän säteen ja syötön funktiona. Mitä pienempi syöttö per kierros tai per hammas, sitä sileämpi pinta teoriassa saadaan. Tämä on yksi suoraviivaisimmista pinnankarheusarvoihin vaikuttavista parametreista alumiinin jyrsinnässä ja sorvauksessa.
Käytännössä syötön pienentämisellä on rajansa. Liian pieni syöttö voi johtaa hankaavaan lastuamiseen, jossa terä ei leikkaa vaan hioo materiaalia, mikä nostaa lämpötilaa ja heikentää pintalaatua. Alumiinin kohdalla tämä ilmenee usein pinnan kiillottumisena yhdistettynä mikrosäröilyyn pintakerroksessa.
Optimaalinen syöttönopeus löytyy tasapainottamalla tuottavuus ja pinnanlaatu. Viimeistelyleikkauksissa syöttöä pienennetään selvästi karkeistusleikkaukseen verrattuna, ja tämä kaksivaiheinen lähestymistapa on alumiinin koneistuksessa yleinen käytäntö laadun varmistamiseksi.
3: Lastunpaksuus ja lastuamisgeometria
Lastunpaksuus eli leikkaussyvyys vaikuttaa sekä kappaletta rasittaviin voimiin että pinnan muodostumiseen. Syvä leikkaus tuottaa suuria lastuamisvoimia, jotka voivat aiheuttaa kappaleen taipumista tai tärinää, mikä heijastuu suoraan pinnankarheusarvoihin. Alumiinin kohdalla tämä korostuu erityisesti ohutseinäisissä kappaleissa.
Lastuamisgeometria, kuten terän asteluku ja leikkauskulma, vaikuttaa siihen, miten lastut muodostuvat ja irtoavat. Positiivinen leikkauskulma soveltuu alumiinille erityisen hyvin, koska se vähentää leikkausvoimia ja estää materiaalin kasautumista terän kärkeen. Hyvä lastuamisgeometria myös parantaa lastunpoistoa, mikä on kriittistä alumiinin koneistuksessa.
Viimeistelyleikkauksissa lastunpaksuus pidetään pienenä, tyypillisesti alle 0,5 mm, jotta saavutetaan tasainen ja tarkka pinta. Tämä edellyttää useampaa leikkausvaihetta, mutta lopputulos on mittatarkka ja pinnankarheusarvoiltaan hallittu kappale.
4: Työkalugeometria ja terän kunto
Terän geometria on yksi merkittävimmistä alumiinikappaleen pinnankarheusarvoihin vaikuttavista tekijöistä. Alumiinille suunnitellut erikoisterät, joissa on suurempi hienojakoisuus ja tarkka geometria, tuottavat huomattavasti paremman pinnanlaadun kuin yleistyökalut. Terän kärkisäde vaikuttaa suoraan teoreettiseen pinnankarheuteen.
Terän kunto on yhtä tärkeä kuin sen alkuperäinen geometria. Kulunut tai vaurioitunut terä tuottaa epätasaisen pinnan, lisää lastuamisvoimia ja voi aiheuttaa mikrosäröilyä alumiinin pintakerrokseen. Alumiinin koneistuksessa terän kuluminen voi olla vähäistä verrattuna teräkseen, mutta alumiinin tarttuminen terän pintaan on yleinen ongelma, joka heikentää leikkausominaisuuksia nopeasti.
Pinnoitetut terät, kuten TiB2-pinnoitetut kovametalliterät, on kehitetty erityisesti alumiinin koneistukseen. Ne estävät alumiinin tarttumisen terän pintaan ja ylläpitävät leikkausgeometrian pidempään, mikä näkyy tasaisempana pintalaatuna koko työstöerän ajan.
5: Alumiiniseos ja materiaalin mikrorakenne
Alumiiniseos vaikuttaa olennaisesti siihen, millainen pinnankarheus on saavutettavissa. Korkeaseosteisilla alumiineilla, kuten 7075 tai 2024, on erilainen koneistettavuus kuin puhtaammilla seoksilla kuten 6061 tai 5083. Kovemmat seokset koneistuvat yleensä puhtaammin ja tuottavat tasaisemman pinnan, kun taas pehmeämmät seokset voivat aiheuttaa pinnan repeilyä.
Materiaalin mikrorakenne, kuten raerakenne ja seosainejakauma, vaikuttaa siihen, miten materiaali käyttäytyy leikkauksen aikana. Epätasainen mikrorakenne voi johtaa vaihtelevaan pinnankarheusarvojen jakaumaan saman kappaleen eri alueilla. Tämä on erityinen haaste valuaihioiden koneistuksessa, jossa materiaalin homogeenisuus ei ole yhtä hyvä kuin valssatussa tai puristetussa materiaalissa.
Lämpökäsitelty alumiini koneistuu usein paremmin kuin käsittelemätön, koska lämpökäsittely parantaa materiaalin homogeenisuutta ja kovuutta. Materiaalin valinta ja esikäsittely ovat siksi tärkeä osa pinnanlaadun suunnittelua jo ennen varsinaista koneistusvaihetta.
6: Jäähdytys- ja voiteluaineet pinnanmuodostuksessa
Jäähdytys- ja voiteluaineet ovat keskeisiä tekijöitä alumiinin koneistuksen pinnanlaadussa. Alumiini johtaa lämpöä hyvin, mutta se myös tarttuu helposti metallimateriaaleihin korkeissa lämpötiloissa. Oikein valittu jäähdytysneste vähentää kitkaa, estää materiaalin tarttumisen terään ja parantaa lastunpoistoa, mikä kaikki heijastuu parempana pinnankarheusarvona.
Alumiinin koneistuksessa käytetään usein emulsioita tai synteettisiä leikkuuaineita, jotka on erityisesti formuloitu alumiinille. MQL-tekniikka (Minimum Quantity Lubrication) on yleistynyt ympäristösyistä, ja se soveltuu hyvin alumiinin koneistukseen, kunhan voiteluaineen määrä ja kohdistus ovat oikein säädettyjä.
Kuivakoneistus on alumiinille mahdollista tietyissä tilanteissa, mutta se asettaa tiukemmat vaatimukset terän laadulle ja leikkuuparametreille. Ilman riittävää jäähdytystä pinnankarheusarvot voivat nousta merkittävästi, ja terän käyttöikä lyhenee huomattavasti.
7: Koneen jäykkyys ja tärinän hallinta
Koneen mekaaninen jäykkyys on perusedellytys tasaiselle pinnankarheudelle. Tärinä eli chatter-ilmiö on yksi yleisimmistä syistä pinnankarheusarvojen heikkenemiseen alumiinin koneistuksessa. Tärinä syntyy, kun lastuamisvoimat aiheuttavat resonanssia karan, työkalun tai kappaleen rakenteessa, ja se jättää pinnan pintaan selvästi havaittavan kuvion.
Tärinän hallintaan vaikuttavat koneen rakenteen lisäksi työkalun ulottuma, kappaleen kiinnitys ja leikkuuparametrit. Lyhyt ja jäykkä terän ulottuma vähentää tärinätaipumusta merkittävästi. Alumiinin koneistuksessa tärinä on erityinen haaste, koska korkeat leikkuunopeudet voivat helposti herättää resonanssia koneen rakenteessa.
Modernit koneistuskeskukset on suunniteltu minimoimaan tärinä, mutta myös vanhemmilla koneilla voidaan saavuttaa hyvä pinnanlaatu, kun leikkuuparametrit valitaan koneen ominaisuuksien mukaan. Tärinän tunnistaminen ja eliminointi on käytännöllinen taito, joka kehittyy kokemuksen myötä.
8: Kiinnitystapa ja kappaleen tukeminen
Kappaleen kiinnitys vaikuttaa suoraan koneistuksen aikaiseen stabiilisuuteen ja sitä kautta pinnankarheusarvoihin. Huonosti kiinnitetty kappale voi liikkua tai värähdellä leikkauksen aikana, mikä näkyy välittömästi epätasaisena pintana. Alumiinille on tärkeää, että kiinnitysvoimat eivät aiheuta muodonmuutoksia, koska materiaali on suhteellisen pehmeää ja joustavaa.
Ohutseinäiset alumiinikappaleet ovat erityinen haaste, koska ne taipuvat helposti kiinnitys- ja lastuamisvoimien vaikutuksesta. Lisätukien käyttö, vakuumikiinnitys tai erikoistyökalut ovat yleisiä ratkaisuja, joilla varmistetaan kappaleen riittävä tuki koko koneistuksen ajan. Tukipisteiden sijoittelu on tässä avainasemassa.
Kiinnittimen materiaali ja pinnanlaatu vaikuttavat myös alumiinikappaleen pintaan, jos kiinnitin koskettaa jo viimeisteltyä pintaa. Pehmeät kiinnityspinnat tai suojamateriaalit estävät kiinnitysjälkien muodostumisen ja säilyttävät koneistetun pinnan laadun.
9: Mikä rooli jälkikäsittelyllä on pinnankarheudessa?
Jälkikäsittely on usein se vaihe, jolla lopullinen pinnankarheusarvo saavutetaan tai jolla koneistuksessa syntyneet puutteet korjataan. Hionta, kiillotus, raepuhallus ja kemiallinen käsittely ovat yleisimpiä menetelmiä alumiinin pinnanlaadun viimeistelyyn. Jokainen menetelmä vaikuttaa Ra-arvoon eri tavalla ja soveltuu erilaisiin käyttötarkoituksiin.
Raepuhallus on tehokas tapa saada alumiinin pinnalle tasainen mattapinta, joka soveltuu erityisesti anodointia edeltävään esikäsittelyyn. Se poistaa pienet pintavirheet ja luo yhtenäisen pintatekstuurin, joka parantaa pintakäsittelyn tarttuvuutta. Me tarjoamme ratkaisuja metallipintojen puhdistukseen ja esikäsittelyyn, mukaan lukien raepuhallukseen tarvittavat koneet ja materiaalit, jotka soveltuvat juuri tämänkaltaisiin teollisuuden tarpeisiin.
Kemiallinen kiillotus tai elektropolierointi voi laskea alumiinin Ra-arvon alle 0,1 µm tasolle, mikä on tarpeen esimerkiksi elintarvike- tai lääketeollisuuden sovelluksissa. On tärkeää huomata, että jälkikäsittely ei korvaa hyvää koneistusprosessia, vaan täydentää sitä. Liian karkea koneistuspinta voi olla jälkikäsittelyn kannalta haastava tai jopa mahdoton korjata ilman merkittävää materiaalinpoistoa.
Pinnankarheusarvojen optimointi alumiinin työstössä
Alumiinikappaleen pinnankarheus on monitekijäinen kokonaisuus, jossa yksikään parametri ei yksin ratkaise lopputulosta. Paras tulos syntyy, kun kaikki yhdeksän tekijää otetaan huomioon järjestelmällisesti jo prosessin suunnitteluvaiheessa. Leikkuuparametrien optimointi, oikea työkaluvalinta ja riittävä jäähdytys muodostavat prosessin ytimen, mutta myös materiaalivalinta, koneen kunto ja kiinnitys vaikuttavat merkittävästi.
Käytännön optimointityö kannattaa aloittaa tunnistamalla kriittisin rajoittava tekijä omassa tuotantoympäristössä. Jos koneessa on tärinäongelmia, leikkuuparametrien hienosäätö ei yksin auta. Jos materiaali on epähomogeenista, terän vaihtaminen ei ratkaise kaikkia ongelmia. Systemaattinen lähestymistapa, jossa muuttujia testataan yksi kerrallaan, on tehokkain tapa löytää optimaaliset asetukset.
Jälkikäsittelyn roolia ei pidä aliarvioida osana kokonaisstrategiaa. Oikein valittu metallipintojen esikäsittely voi nostaa lopputuotteen laadun uudelle tasolle ja varmistaa, että pintakäsittelyt tarttuvat tasaisesti ja kestävästi. Pinnankarheusarvojen hallinta on investointi, joka maksaa itsensä takaisin vähentyneinä hylkäyksinä, parempana pintakäsittelylaatuna ja pitkäikäisempinä tuotteina.
Alumiinin työstön pinnanlaatu paranee jatkuvasti uusien työkalumateriaalien, koneistuskeskusten ja prosessiteknologioiden myötä. Vuonna 2026 digitaaliset prosessinvalvontajärjestelmät mahdollistavat pinnankarheuden reaaliaikaisen seurannan, mikä avaa uusia mahdollisuuksia prosessin jatkuvaan optimointiin. Perustekijät pysyvät kuitenkin samoina, ja niiden syvällinen ymmärtäminen on edelleen paras lähtökohta erinomaiseen pinnankarheusarvojen hallintaan.
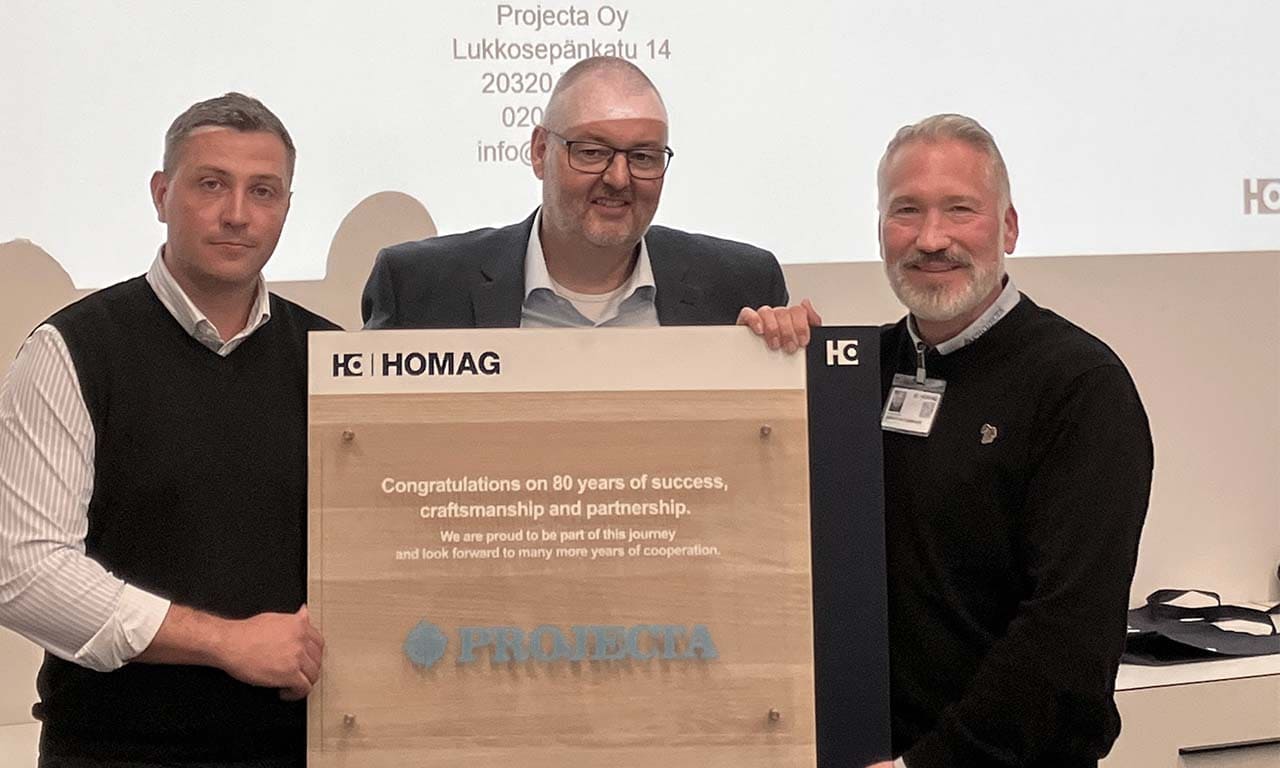
HOMAG huomioi Projectan 80-vuotisjuhlavuoden kansainvälisessä partneritapaamisessa
PUUKONE 2026 – Koneita, innovaatioita ja 80 vuotta Projectaa!
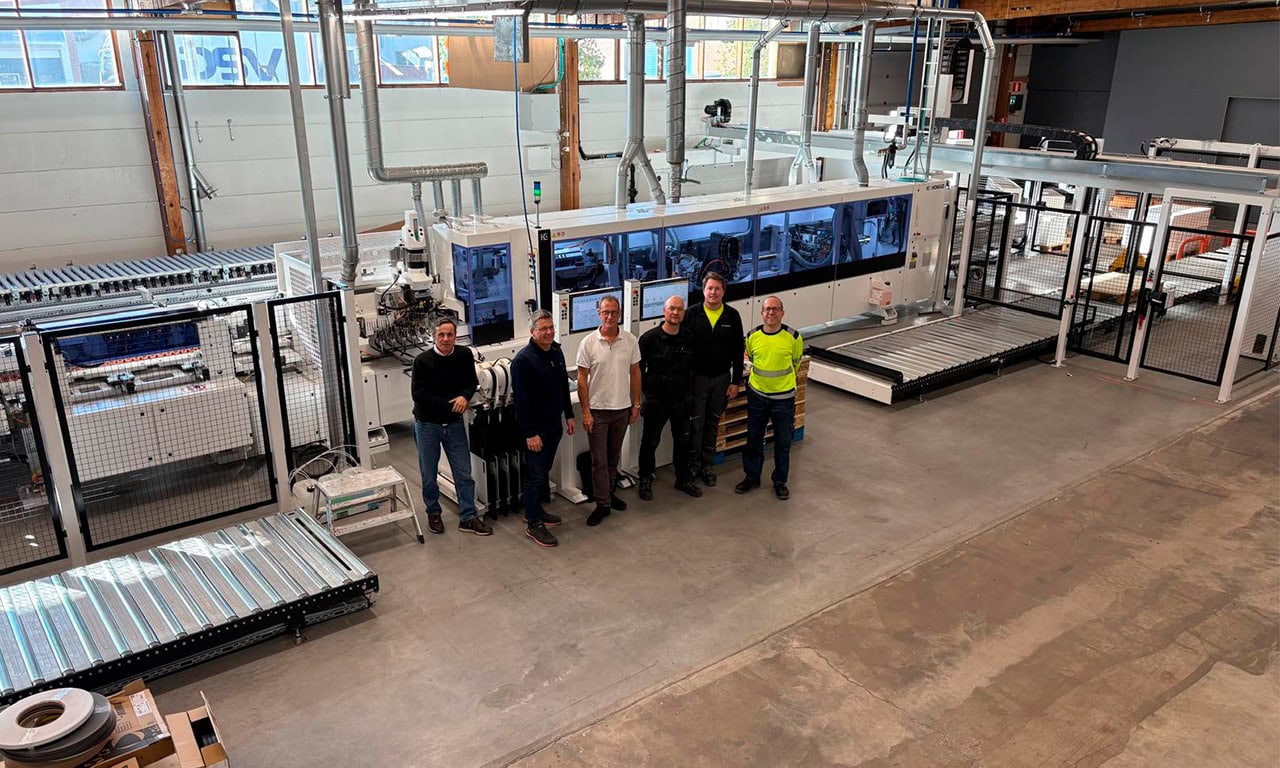
Korvenranta Oy uusi HOMAG-listoitussolu onnistuneesti tuotantoon
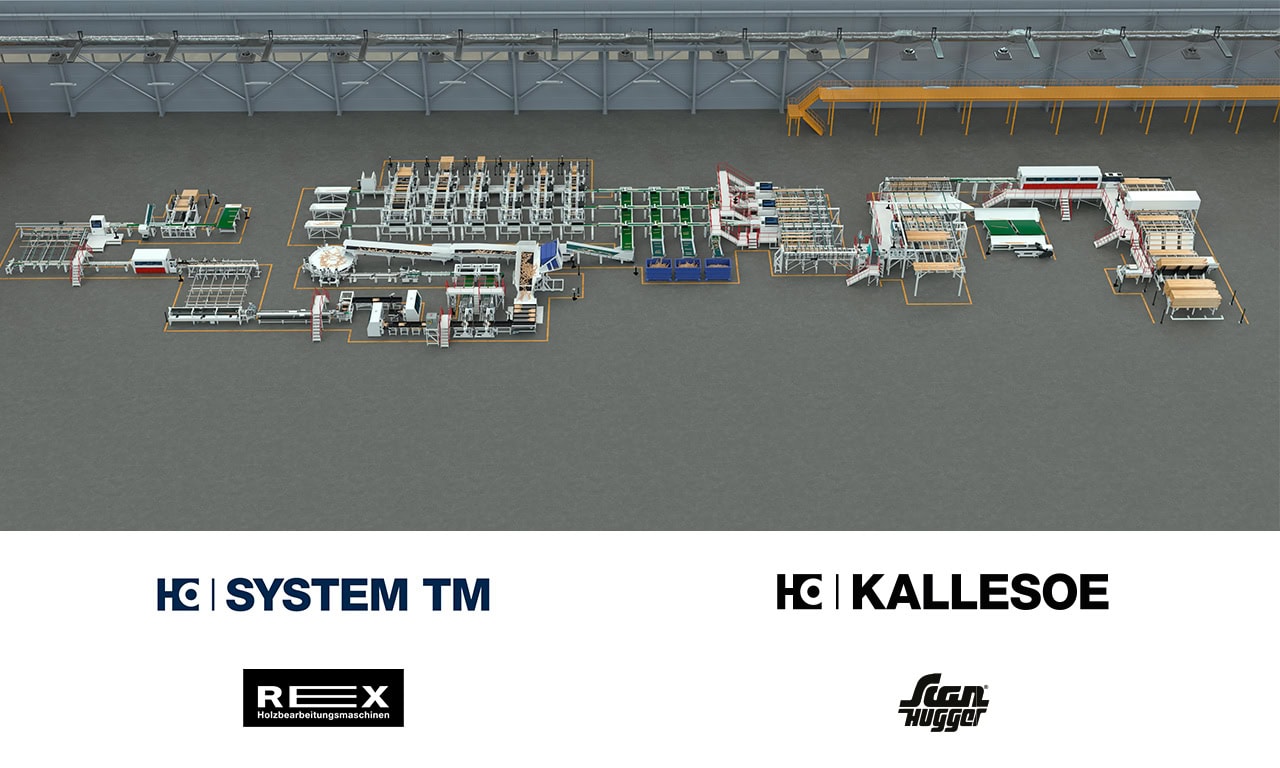
SOLID WOOD TEQ Tour 2026 – lähde Projectan mukana Tanskaan ja Saksaan
Lähde Projectan mukana WEINMANN Treff 2026 -asiakasmatkalle Saksaan
Tervetuloa Projectan mukana Weinmann TEQ Tour 2026 -asiakasmatkalle Tanskaan 8.–11.9.2026
HOMAG Treff 2026 – Tutustu puuntyöstöteknologian uusimpiin ratkaisuihin Saksassa

Haemme Huoltoteknikkoa / Huoltoinsinööriä huoltotiimiimme
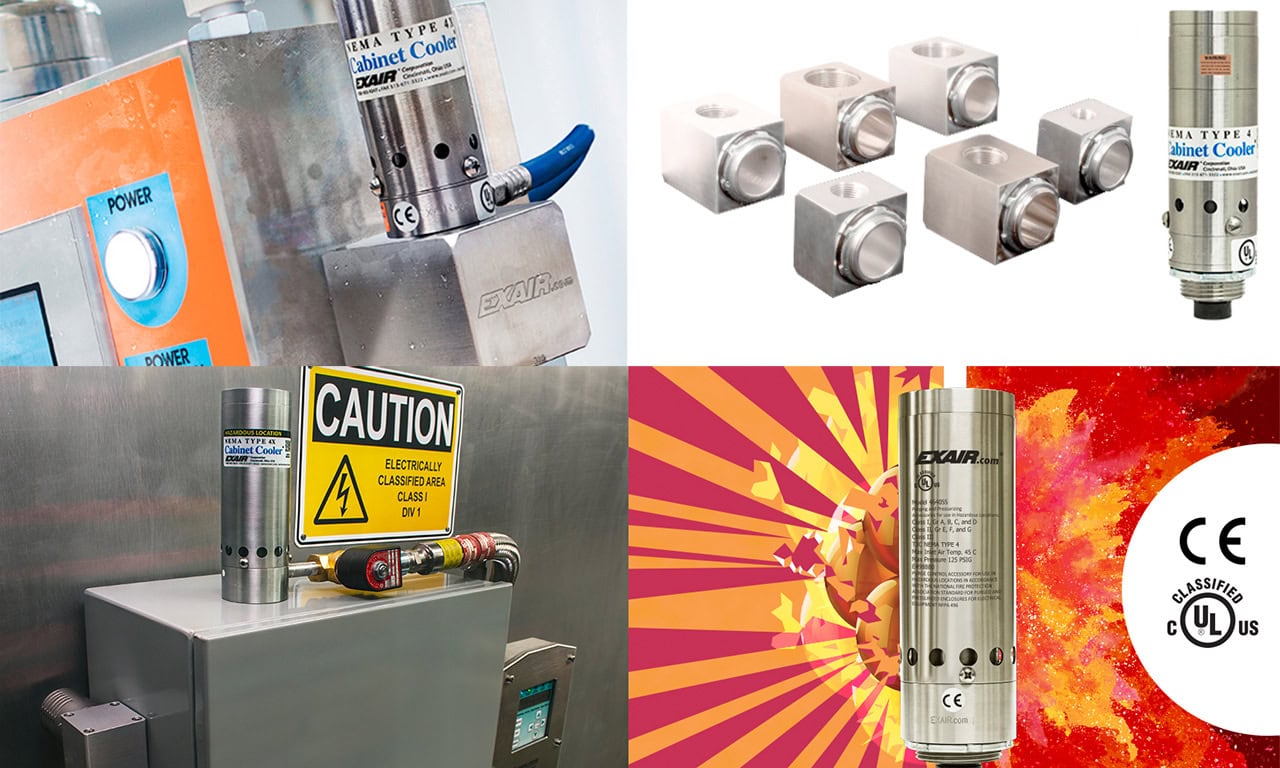
EXAIR Cabinet Cooler® – tehokas ratkaisu sähkökeskusten jäähdytykseen ilman liikkuvia osia
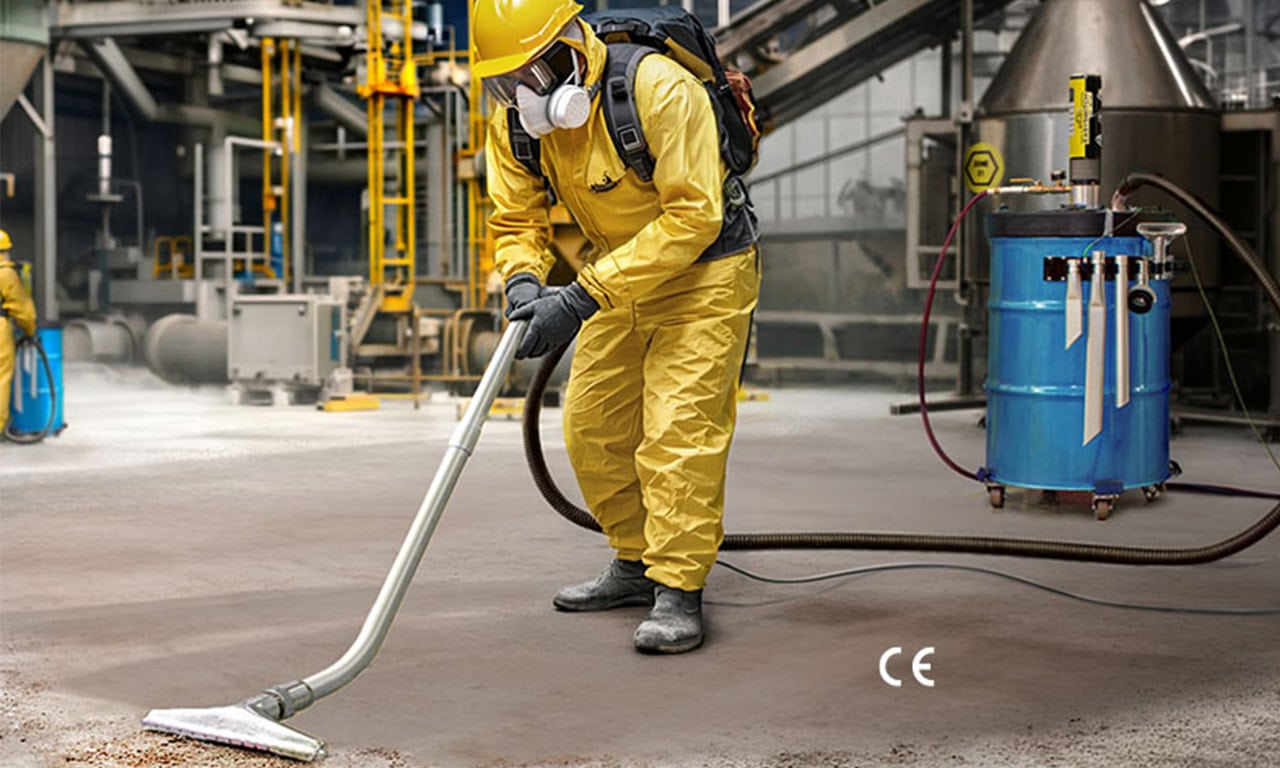
EXAIRin ATEX EasySwitch märkä-kuivaimuri räjähdysvaarallisiin ympäristöihin
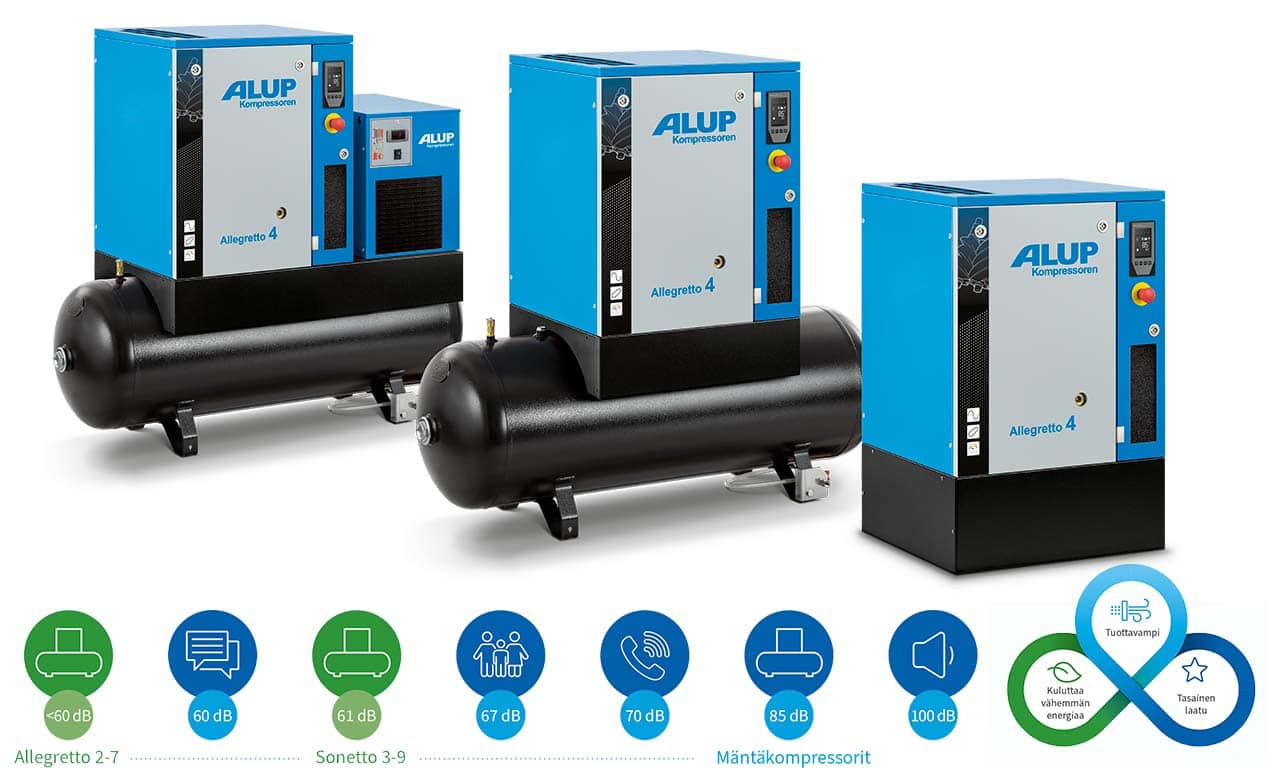
ALUP paineilmaratkaisut Projectalta – energiatehokasta ja luotettavaa paineilmaa teollisuuteen
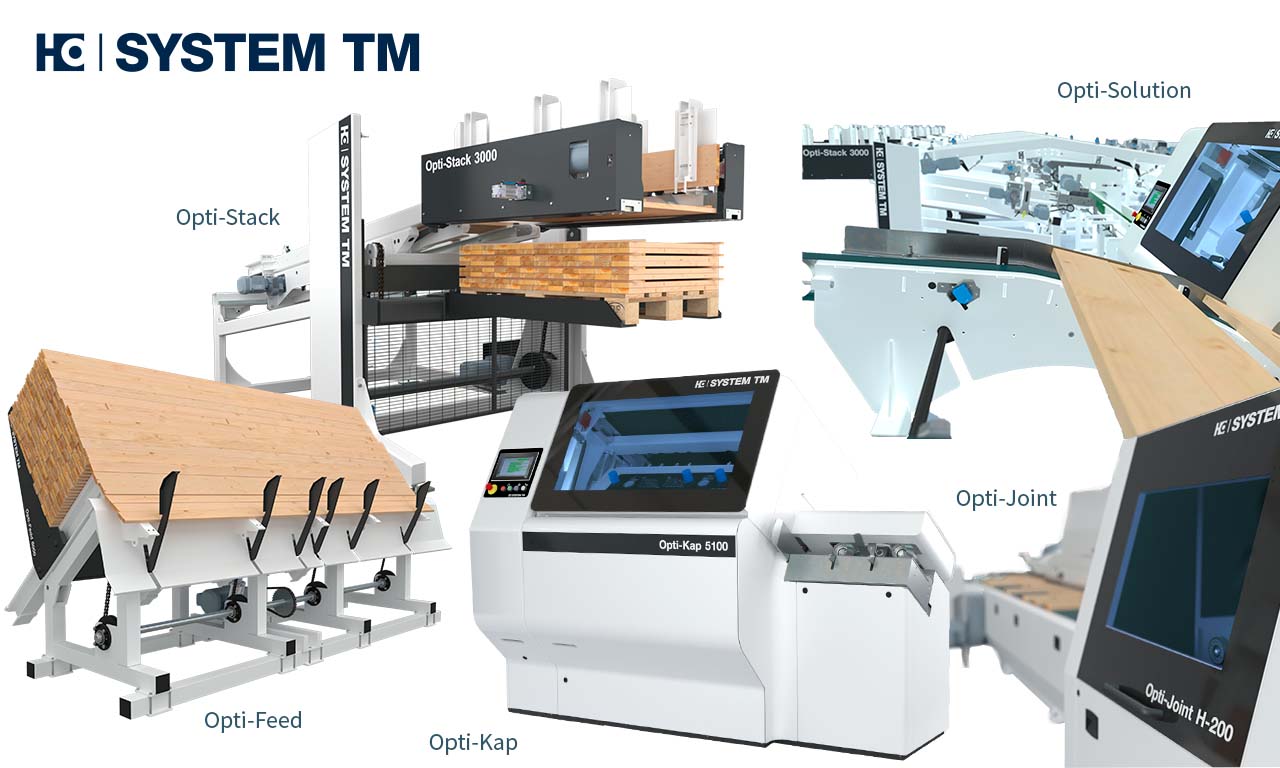
Projecta Oy aloitti System TM:n edustuksen Suomessa
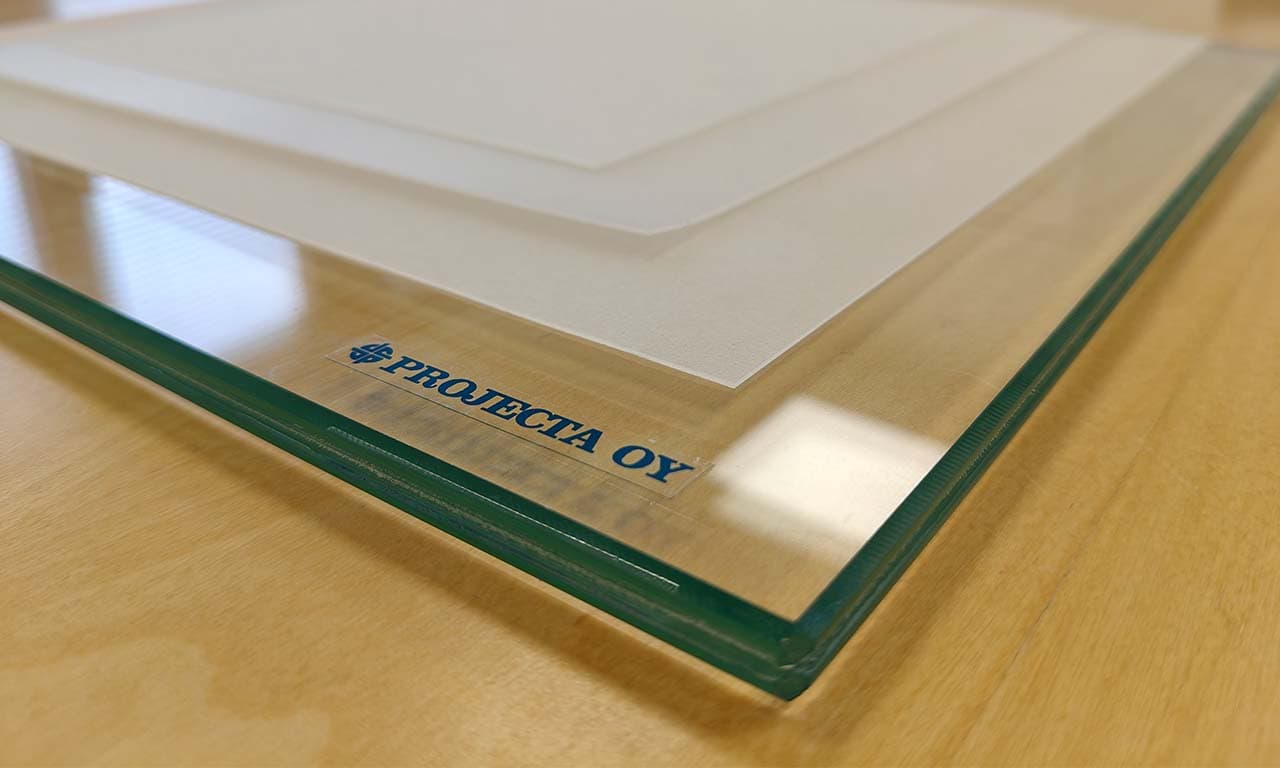
Uutuus: EVA-kalvo lasin laminointiin – joustava ja moderni ratkaisu
Vahvistus Projectan varaosamyyntiin – Tervetuloa iida!
Muutos Projectan organisaatiossa
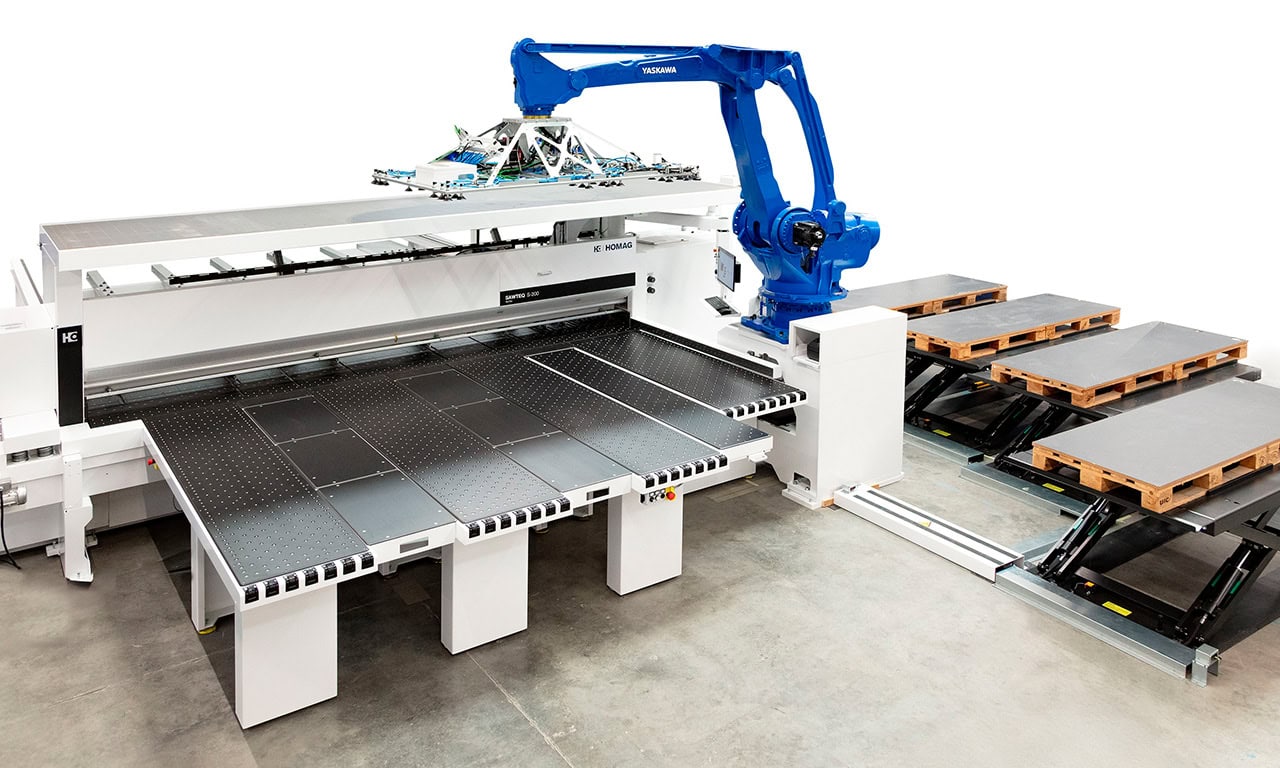
HOMAG SAWTEQ S-200 flexTec – joustava ratkaisu sahausautomaation aloitukseen

Projectan Practive Tour 2026 vie asiakkaat puuntyöstöteollisuuden ytimeen Saksaan
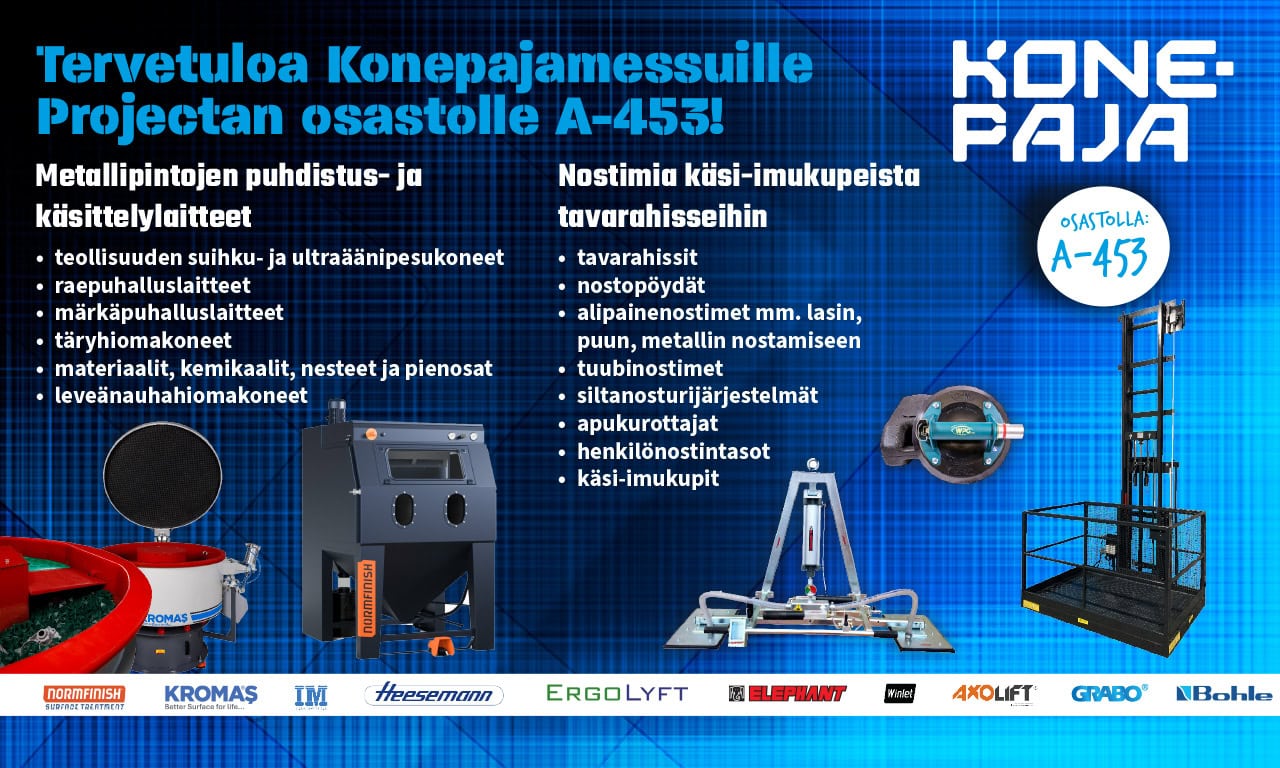
Projecta Konepajamessuilla 17.–19.3.2026 Tampereella – ratkaisuja metallipintojen puhdistukseen ja turvalliseen kappaleenkäsittelyyn

Projecta sponsoroi urheilijaa matkalla paraolympialaisiin – yhteiset arvot ratkaisivat