Alumiinin työstö on monelle koneistajalle arjen rutiinia, mutta materiaalin erityisominaisuudet tekevät siitä herkän parametrivirheille. Alumiini on pehmeää, sitkeää ja johtaa lämpöä tehokkaasti, mikä tarkoittaa, että pienikin poikkeama syöttönopeudessa, kierrosluvussa tai leikkausgeometriassa voi näkyä välittömästi lopputuloksessa. Kun alumiinikappaleen työstöparametrit ovat väärät, se ei aina ilmene dramaattisena terärikkona tai selvästi epäonnistuneena kappaleena. Usein merkit ovat hienovaraisempia, ja juuri siksi ne on tärkeää tunnistaa ajoissa.
Alumiinin työstö vaatii tarkat parametrit
Alumiini eroaa teräksestä ja valuraudasta merkittävästi työstettävyytensä puolesta. Se leikkautuu nopeasti ja vaatii korkeat kierrosluvut, mutta samalla sen taipumus tarttua terään ja muodostaa pitkiä lastuja tekee parametrien hallinnasta kriittistä. Väärät työstöparametrit voivat johtaa huonoon pintalaatuun, terän ennenaikaiseen kulumiseen tai jopa kappaleen hylkäämiseen.
Kolme yleisintä merkkiä väärästä parametroinnista ovat tunnistettavissa jo työstön aikana tai heti sen jälkeen. Ne liittyvät pinnan laatuun, terän käyttäytymiseen materiaalin kanssa sekä kappaleen tai koneen värähtelyyn. Jokainen näistä oireista kertoo eri asiasta ja ohjaa korjaamaan eri parametria.
Alla käymme läpi nämä kolme merkkiä tarkasti, jotta voit tunnistaa ongelman alkuperän nopeasti ja palata tehokkaaseen alumiinin työstöön mahdollisimman pian.
1: Pinta on rosoinen tai purseet eivät irtoa puhtaasti
Rosoinen pinta tai epäsiistit purseet ovat yksi selkeimmistä merkeistä siitä, että alumiinikappaleen työstöparametrit eivät ole kohdallaan. Tämä oire on erityisen paljastava, koska alumiinin pitäisi leikkautua puhtaasti ja jättää tasainen pinta, kun parametrit ovat oikein asetettu.
Rosoisuus johtuu useimmiten liian alhaisesta syöttönopeudesta suhteessa kierroslukuun. Kun terä pyörii nopeasti mutta etenee hitaasti, se ei leikkaa alumiinia vaan hankaa sitä. Tämä synnyttää lämpöä, joka pehmentää materiaalia entisestään ja saa alumiinin repeilemään leikkauskohdassa puhtaan leikkauksen sijaan. Purseet, jotka eivät irtoa siististi vaan jäävät roikkumaan tai repeytyvät epätasaisesti, kertovat samasta ilmiöstä.
Toinen syy voi olla terän geometria. Alumiinin jyrsintään suositellaan yleisesti 2- tai 3-uraisia teriä, jotka mahdollistavat lastun vapaan poistumisen. Jos käytössä on teräkselle tarkoitettu 4- tai 5-urainen terä, lastutila täyttyy nopeasti, alumiini pakkautuu uriin ja pinta kärsii. Tarkista ensin syöttö- ja kierroslukuparametrit, mutta arvioi myös, sopiiko käytössä oleva terä alumiinille.
Mistä aloittaa korjaus
- Nosta syöttönopeutta, jos kierrosluku on jo korkea
- Tarkista, että terä on suunniteltu alumiinin työstöön
- Varmista, että leikkuuneste tai paineilma poistaa lastut tehokkaasti leikkauskohdasta
- Arvioi lastun paksuus: alumiinilla se on tyypillisesti suurempi kuin teräksellä vastaavilla parametreilla
2: Alumiini tarttuu terään työstön aikana
Alumiinin tarttuminen terään, jota kutsutaan myös nimellä built-up edge tai BUE, on yksi yleisimmistä ongelmista CNC-työstössä alumiinia käsiteltäessä. Kun alumiinia alkaa kertyä terän leikkaussärmälle, se muuttaa terän geometriaa ja heikentää leikkauskykyä nopeasti. Tulos näkyy pinnan laadun romahtamisena ja terän ennenaikaisena kulumisena.
Tarttumisongelma johtuu yleensä liian alhaisesta leikkausnopeudesta tai riittämättömästä voitelusta. Alhaisella nopeudella alumiini ei leikkaudu puhtaasti vaan puristuu ja hitsautuu termisesti terän pintaan. Alumiini on erityisen altis tälle ilmiölle, koska se sulaa matalammassa lämpötilassa kuin teräs ja tarttuu herkästi metallipintoihin kitkakuumennuksen seurauksena.
Leikkuunesteen valinta ja annostelu ovat tässä keskeisiä tekijöitä. Alumiinin työstöön soveltuvat erityisesti emulsiopohjaiset tai synteettisistä aineista valmistetut leikkuunesteet, jotka vähentävät kitkaa ja jäähdyttävät leikkauskohtaa tehokkaasti. Pelkkä paineilmajäähdytys ei useimmissa tapauksissa riitä estämään tarttumista. Jos leikkuunestettä ei voida käyttää, on kierroslukua nostettava merkittävästi, jotta leikkauslämpötila pysyy hallinnassa.
Tarttumisongelma käytännössä
- Nosta leikkausnopeutta: alumiinille suositellaan usein huomattavasti korkeampia pintanopeuksia kuin teräkselle
- Tarkista leikkuunesteen virtaus ja varmista, että se osuu suoraan leikkauskohtaan
- Harkitse TiN- tai DLC-pinnoitettua terää, joka vähentää alumiinin tarttumista
- Tarkasta terä säännöllisesti: pienikin kertymä särmällä kannattaa poistaa ennen kuin se kasvaa
3: Työkappale tärisee tai työkierto katkeaa
Tärinä on oire, joka tuntuu, kuuluu ja näkyy. Kun alumiinin jyrsinnässä tai sorvaustyössä alkaa esiintyä värinää, se kertoo, että leikkausvoimat eivät ole tasapainossa kappaleen, kiinnityksen tai terän kanssa. Tärinä ei ole vain epämukavaa, vaan se heikentää mittatarkkuutta, rasittaa terää ja voi pahimmillaan vahingoittaa koneen karan laakereita.
Yleinen syy tärinään alumiinia työstettäessä on liian suuri lastunottosyvyys suhteessa kappaleen kiinnityksen jäykkyyteen. Alumiini on kevyttä, ja ohuet tai pitkät kappaleet värisevät helposti, jos kiinnitys ei ole riittävän tukeva. Toinen yleinen syy on epäsopiva kierrosluku, joka osuu kappaleen tai terän ominaistaajuudelle ja synnyttää resonanssia. Tämä ilmiö, jota kutsutaan chattaukseksi, on tunnistettavissa aaltoilevasta pintakuviosta työstetyssä pinnassa.
Työkierron katkeaminen tai odottamaton pysähtyminen voi puolestaan johtua liiallisesta leikkausvoimasta, joka ylittää koneen tai ohjauksen asettamat turvarajat. CNC-koneistuksessa tämä tarkoittaa usein, että syöttö on liian aggressiivinen tai lastunottosyvyys liian suuri yhdistettynä korkeaan kierroslukuun. Alumiini sallii nopeat syötöt, mutta parametrien on silti oltava tasapainossa keskenään.
Tärinän hallintakeinot
- Tarkista kappaleen kiinnitys ja lisää tukipisteitä tarvittaessa
- Kokeile muuttaa kierroslukua 10 tai 15 prosentilla ylös tai alas resonanssin välttämiseksi
- Pienennä lastunottosyvyyttä ja kompensoi nostamalla syöttönopeutta
- Käytä lyhyempää terää tai pienennä ylitystä, jos tärinä johtuu terästä
Parametrivirheiden korjaaminen säästää aikaa ja terää
Kun tunnistat jonkin kolmesta edellä kuvatusta merkistä omassa tuotannossasi, on tärkeää lähestyä korjausta järjestelmällisesti. Muuta yhtä parametria kerrallaan ja dokumentoi tulos ennen seuraavaa muutosta. Alumiinin työstöparametrit ovat herkkiä kokonaisuuksia, ja usean muuttujan samanaikainen muuttaminen tekee ongelman juurisyyn löytämisestä vaikeaa.
Hyvä lähtökohta on tarkistaa terän valmistajan suositukset kyseiselle alumiiniseokselle. Eri alumiinilaadut, kuten 6082, 7075 tai valuseokset, käyttäytyvät eri tavoin, ja parametrisuositukset voivat vaihdella merkittävästi. Valmistajan dataa kannattaa pitää lähtökohtana, josta hienosäädetään omaan koneeseen, kiinnitykseen ja kappaleen geometriaan sopivaksi.
Parametrivirheiden varhainen tunnistaminen säästää konkreettisesti rahaa. Terät kuluvat ennenaikaisesti, kappaleiden hylkäysprosentti kasvaa ja koneaika hukkuu, kun parametrit eivät ole kunnossa. Pienillä säädöillä voidaan usein saavuttaa merkittävä parannus sekä pinnan laadussa että tuotannon tehokkuudessa.
Alumiinin työstöprosessin kokonaisuuteen kuuluu myös kappaleiden jälkikäsittely. Purseiden poisto, pintojen puhdistus ja esikäsittely ennen pintakäsittelyä ovat vaiheita, joihin oikeat parametrit vaikuttavat suoraan. Kun leikkaus onnistuu puhtaasti, jäysteenpoisto ja pinnan viimeistely on huomattavasti helpompaa ja nopeampaa. Me Projectalla toimitamme ratkaisuja juuri näihin tarpeisiin, mukaan lukien koneet ja materiaalit metallipintojen puhdistukseen, jäysteenpoistoon ja esikäsittelyyn ennen jatkokäsittelyä.
Oikein asetetut alumiinikappaleen työstöparametrit eivät ole vain laadun kysymys, vaan myös taloudellinen valinta. Kun kierrosluku, syöttö, lastunottosyvyys ja voitelu ovat tasapainossa, alumiini leikkautuu puhtaasti, terä kestää pidempään ja tuotanto etenee ilman keskeytyksiä. Kolme merkkiä, jotka tässä artikkelissa käytiin läpi, ovat käytännöllisiä tarkistuspisteitä jokaiselle, joka työstää alumiinia säännöllisesti.
HOMAG huomioi Projectan 80-vuotisjuhlavuoden kansainvälisessä partneritapaamisessa
PUUKONE 2026 – Koneita, innovaatioita ja 80 vuotta Projectaa!
Korvenranta Oy uusi HOMAG-listoitussolu onnistuneesti tuotantoon
SOLID WOOD TEQ Tour 2026 – lähde Projectan mukana Tanskaan ja Saksaan
Lähde Projectan mukana WEINMANN Treff 2026 -asiakasmatkalle Saksaan
Tervetuloa Projectan mukana Weinmann TEQ Tour 2026 -asiakasmatkalle Tanskaan 8.–11.9.2026
HOMAG Treff 2026 – Tutustu puuntyöstöteknologian uusimpiin ratkaisuihin Saksassa

Haemme Huoltoteknikkoa / Huoltoinsinööriä huoltotiimiimme
EXAIR Cabinet Cooler® – tehokas ratkaisu sähkökeskusten jäähdytykseen ilman liikkuvia osia
EXAIRin ATEX EasySwitch märkä-kuivaimuri räjähdysvaarallisiin ympäristöihin
ALUP paineilmaratkaisut Projectalta – energiatehokasta ja luotettavaa paineilmaa teollisuuteen
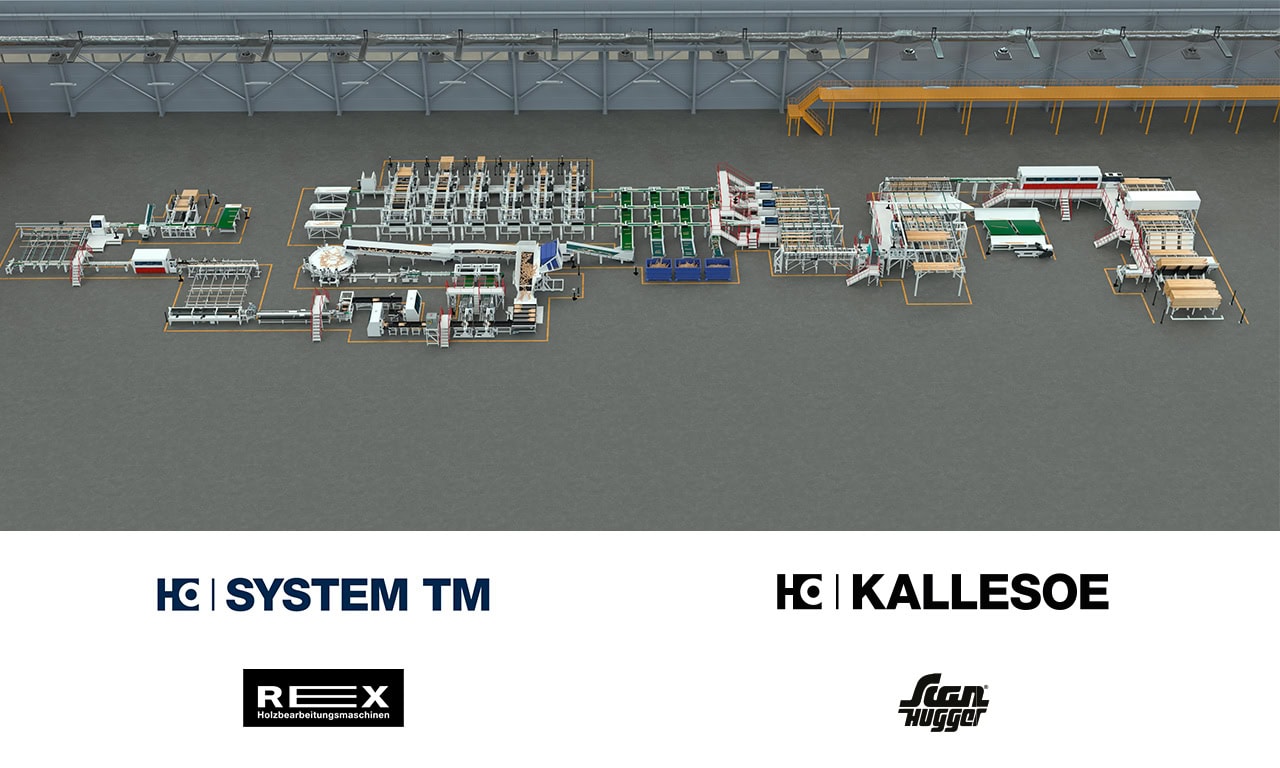
Projecta Oy aloitti System TM:n edustuksen Suomessa
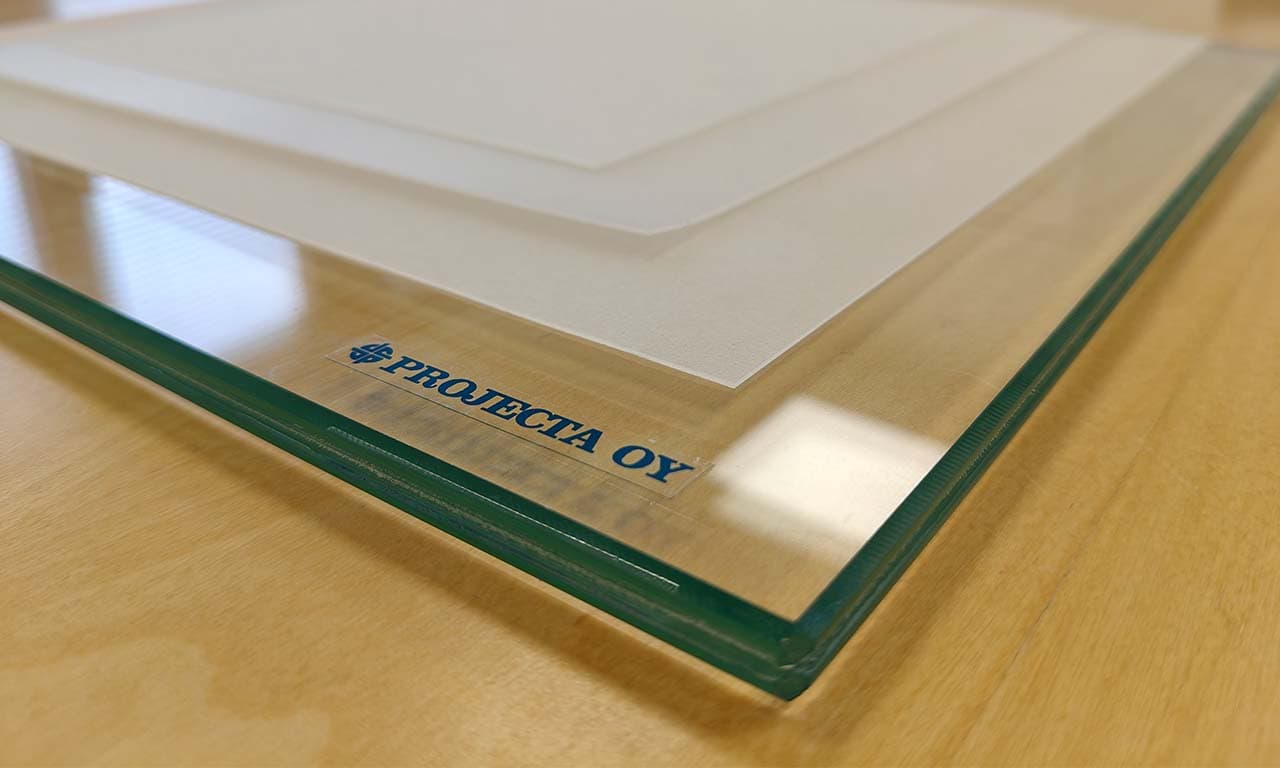
Uutuus: EVA-kalvo lasin laminointiin – joustava ja moderni ratkaisu
Vahvistus Projectan varaosamyyntiin – Tervetuloa iida!
Muutos Projectan organisaatiossa
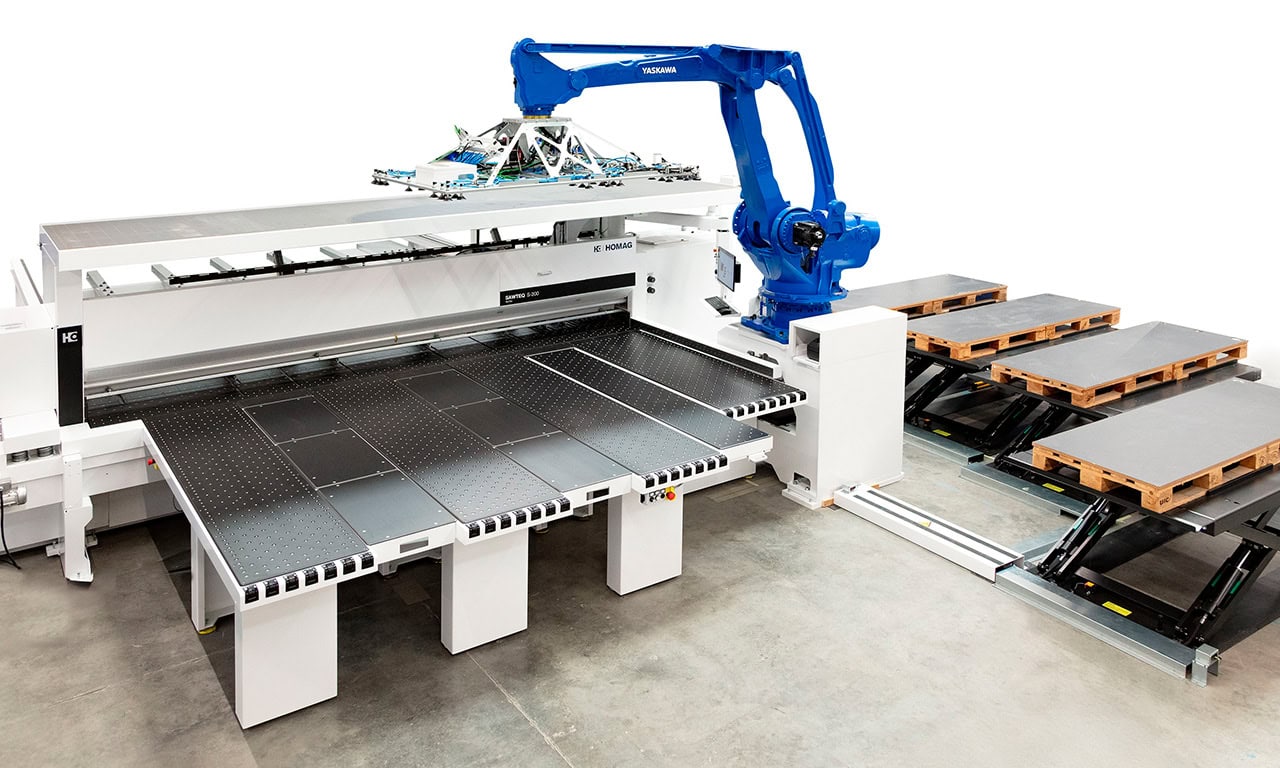
HOMAG SAWTEQ S-200 flexTec – joustava ratkaisu sahausautomaation aloitukseen

Projectan Practive Tour 2026 vie asiakkaat puuntyöstöteollisuuden ytimeen Saksaan
Projecta Konepajamessuilla 17.–19.3.2026 Tampereella – ratkaisuja metallipintojen puhdistukseen ja turvalliseen kappaleenkäsittelyyn

Projecta sponsoroi urheilijaa matkalla paraolympialaisiin – yhteiset arvot ratkaisivat