Automaattinen syöttölaite parantaa puuntyöstölinjan tehokkuutta merkittävästi vähentämällä manuaalista materiaalinkäsittelyä, tasaamalla materiaalivirran ja mahdollistamalla jatkuvan tuotannon ilman toistuvia keskeytyksiä. Hyöty korostuu erityisesti sarjatuotannossa, jossa tasainen syöttötahti on edellytys koko linjan optimaaliselle toiminnalle. Seuraavissa osioissa käymme läpi syöttölaitteiden toimintaperiaatteet, erot eri laitetyyppien välillä sekä sen, milloin investointi on taloudellisesti perusteltua.
Mitä hyötyjä automaattinen syöttölaite tuo puuntyöstölinjalle?
Automaattinen syöttölaite tuo puuntyöstölinjalle kolme keskeistä hyötyä: se nostaa tuotantonopeutta, parantaa mittatarkkuutta ja vähentää operaattoreiden fyysistä kuormitusta. Kun materiaali siirtyy koneelta toiselle hallitusti ja ennustettavasti, koko linjan kapasiteetti kasvaa ja hukka vähenee.
Manuaalisessa syötössä ihminen määrittää tahdin, ja tauot, väsymys sekä vaihteleva käsittelynopeus näkyvät suoraan lopputuotteen laadussa. Automaattinen syöttölaite poistaa tämän vaihtelun: jokainen aihio asemoituu samalla tavalla, samaan aikaan ja samalla voimalla. Tämä on erityisen tärkeää silloin, kun työstetään ohuita tai epätasaisia puuaihioita, joiden käsittely käsin on sekä hidasta että riskialtista.
Ergonomian näkökulmasta syöttöautomaatio vähentää toistorasitusta merkittävästi. Raskaiden tai hankalasti käsiteltävien aihioiden jatkuva nostaminen ja asemointi kuormittaa työntekijöitä, ja automaation avulla voidaan ohjata henkilöstöresurssit valvonta- ja laadunhallintatehtäviin varsinaisen fyysisen työn sijaan.
Tuotannon kokonaistehokkuuden kannalta syöttöautomaatio mahdollistaa myös miehittämättömän tai vähämiehisen tuotannon tietyissä työvaiheissa, mikä pidentää tehokasta tuotantoaikaa ilman suhteellista henkilöstökulujen kasvua.
Miten automaattinen syöttölaite toimii osana tuotantolinjaa?
Automaattinen syöttölaite toimii tuotantolinjassa materiaalivirtaa ohjaavana solmuna, joka vastaanottaa aihiot pinoajalta tai syöttöpöydältä, asemoi ne ja siirtää ne hallitusti seuraavalle työvaiheelle. Laite synkronoidaan muiden linjakoneiden kanssa, jolloin koko tuotantoprosessi toimii yhtenäisenä kokonaisuutena ilman pullonkauloja.
Käytännössä syöttölaitteen integrointi alkaa linjan materiaalivirran analysoinnista. Aihioiden koko, paino, pituus ja pinnan laatu määrittävät, millainen syöttömekanismi soveltuu parhaiten. Rullastopohjaiset ratkaisut soveltuvat tasaisille ja pitkille kappaleille, kun taas tarttujapohjaiset järjestelmät pystyvät käsittelemään epäsäännöllisempiä muotoja.
Syöttölaitteen rooli linjan eri vaiheissa
Linjan alkupäässä syöttölaite ottaa aihiot pinoajalta tai syöttöpöydältä ja erottelee ne yksittäisiksi kappaleiksi. Tämä erotteluvaihe on kriittinen, koska päällekkäin tai vinoon menneet aihiot aiheuttavat tukoksia ja konepysähdyksiä.
Linjan keskivaiheessa syöttölaite huolehtii siitä, että kappale saapuu seuraavalle työvaiheelle oikeassa asennossa ja oikeaan aikaan. Tämä edellyttää kommunikaatiota muiden koneiden ohjausjärjestelmien kanssa, mikä toteutetaan tyypillisesti kenttäväylä- tai I/O-liitäntöjen avulla.
Integrointi olemassa olevaan linjaan
Syöttölaite voidaan integroida sekä uusiin että olemassa oleviin tuotantolinjoihin, mikäli laite on mitoitettu oikein ja liityntäpinnat suunnitellaan huolellisesti. Modulaariset ratkaisut mahdollistavat vaiheistamisen: ensin voidaan automatisoida kriittisin työvaihe ja laajentaa automaatiota myöhemmin. Me Projectalla toimitamme massiivipuuteollisuuden koneet ja laitteet kokonaisratkaisuna, joka kattaa mitoituksen, integroinnin ja käyttöönoton.
Milloin syöttölaitteen hankinta on kannattavaa?
Syöttölaitteen hankinta on kannattavaa silloin, kun manuaalinen syöttö muodostaa pullonkaulan tuotantolinjalla, kun työvoimakustannukset ovat korkeat suhteessa tuotantovolyymiin tai kun laatu kärsii toistuvasti epätasaisesta materiaalinkäsittelystä. Mitä suurempi on tuotantovolyymi ja mitä tiukemmat ovat toleranssivaatimukset, sitä nopeammin investointi maksaa itsensä takaisin.
Käytännön indikaattoreita, jotka viittaavat syöttöautomaation tarpeeseen:
- Operaattorit viettävät merkittävän osan työajastaan toistuvaan materiaalin siirtämiseen ja asemointiin
- Linjalla esiintyy säännöllisesti odotusaikoja, jotka johtuvat syöttövaiheen hitaudesta
- Hylkyprosentti on korkea ja syy jäljittyy epätasaiseen syöttöön tai virheelliseen asemointiin
- Henkilöstön vaihtuvuus tai saatavuusongelmat vaikuttavat tuotantovarmuuteen
- Tuotantovaatimukset kasvavat, mutta tilaa tai resursseja lisähenkilöstölle ei ole
Takaisinmaksuaika vaihtelee tuotannon volyymin, työvoimakustannusten ja valitun laiteratkaisun mukaan. Pienemmissä tuotannoissa investointi voi olla perusteltu myös ergonomia- ja turvallisuusnäkökohtien perusteella, vaikka puhdas tuottavuuslaskelma ei antaisi välitöntä vastausta. Pitkällä aikavälillä automaatio vähentää myös työtapaturmariskiä, millä on suora vaikutus sekä kustannuksiin että henkilöstön hyvinvointiin.
Mitä eroa on mekaanisella ja servopohjaisella syöttölaitteella?
Mekaaninen syöttölaite toimii kiinteällä, ennalta määrätyllä syöttötahdilla ja on rakenteeltaan yksinkertainen ja kestävä. Servopohjainen syöttölaite sen sijaan käyttää servomoottoria, joka mahdollistaa ohjelmallisen tahdin säädön, tarkemman asemoinnin ja joustavan sopeutumisen eri aihiokokoihin. Valinta riippuu tuotannon vaatimuksista ja muutostiheyden tarpeesta.
Mekaaninen syöttölaite
Mekaaninen syöttölaite soveltuu parhaiten yksituotteiseen tai vähän vaihtuvaan tuotantoon, jossa syöttötahti ja aihiokoko pysyvät vakioina. Laitteen rakenne on yksinkertainen, mikä tekee siitä luotettavan ja helposti huollettavan. Hankintahinta on tyypillisesti alhaisempi kuin servopohjaisessa vaihtoehdossa, ja käyttöönotto on suoraviivainen.
Rajoituksena on joustamattomuus: tahdin tai aihiokoon muuttaminen vaatii mekaanisia säätöjä tai osavaihtoja, mikä hidastaa tuotannon vaihtumista ja lisää seisokkiaikaa tuotevaihtojen yhteydessä.
Servopohjainen syöttölaite
Servopohjainen syöttölaite tarjoaa ohjelmallisen joustavuuden, joka on keskeinen etu monituotetuotannossa. Syöttötahti, asemointi ja liikeprofiilit voidaan tallentaa resepteinä ohjausjärjestelmään, jolloin tuotevaihdot onnistuvat nopeasti ilman mekaanisia muutoksia. Tämä vähentää asetusaikoja ja parantaa linjan kokonaistehokkuutta erityisesti lyhyissä sarjoissa.
Servopohjainen ratkaisu mahdollistaa myös tarkemman asemoinnin, mikä on tärkeää silloin, kun työstetään tarkkoja mittoja vaativia komponentteja tai kun linjan myöhemmät työvaiheet edellyttävät tarkkaa kappaleen sijaintia. Hankintahinta on korkeampi, mutta lisäinvestointi maksaa itsensä takaisin tuotannoissa, joissa joustavuus ja tarkkuus ovat kriittisiä.
Miten syöttölaite vaikuttaa puuntyöstölinjan huoltotarpeisiin?
Automaattinen syöttölaite vaikuttaa puuntyöstölinjan huoltotarpeisiin kahdella tavalla: se vähentää muiden linjakoneiden kulumista tasaamalla materiaalivirtaa, mutta tuo samalla oman huolto-ohjelmansa, joka on otettava osaksi linjan ennakoivaa kunnossapitoa. Kokonaisvaikutus huoltotarpeisiin on yleensä positiivinen, kun laite on mitoitettu oikein ja huolletaan säännöllisesti.
Tasainen ja hallittu syöttö vähentää iskumaisia kuormituksia, jotka syntyvät epätasaisesta manuaalisesta syötöstä. Tämä pidentää terä- ja laakerielinikää sekä vähentää koneiden runkoon kohdistuvaa rasitusta. Pitkällä aikavälillä tämä näkyy pienempinä korjauskustannuksina ja harvempina suunnittelemattomina seisokkeina.
Syöttölaitteen oma huolto-ohjelma kattaa tyypillisesti seuraavat kohteet:
- Kuluvien osien, kuten syöttörullien ja tartuntaelementtien, tarkastus ja vaihto
- Voitelupisteiden säännöllinen huolto valmistajan ohjeiden mukaisesti
- Antureiden ja rajakytkimien toiminnan tarkastus
- Ohjausjärjestelmän parametrien ja hälytysrajojen tarkistus
- Mekaanisten kiinnitysten ja linjausten tarkastus tärinärasituksen vuoksi
Ennakoiva huolto on syöttölaitteen luotettavuuden perusta. Reaktiivinen huolto, jossa toimitaan vasta vian ilmettyä, johtaa tuotantokatkoksiin ja voi aiheuttaa ketjureaktiona vaurioita myös muihin linjakoneisiin. Me Projectalla tuemme asiakkaitamme huolto- ja teknisen tuen palveluilla koko laitteen elinkaaren ajan, jotta tuotantovarmuus pysyy korkeana myös käyttöönoton jälkeen.
Digitaaliset kunnossapitojärjestelmät, joissa huoltovälit ja tarkastusmuistutukset kirjataan järjestelmällisesti, ovat tehokas tapa hallita syöttölaitteen huoltoa osana laajempaa linjan kunnossapitosuunnitelmaa. Tämä on erityisen tärkeää silloin, kun linja toimii useammassa vuorossa tai kun huoltohenkilöstö vaihtuu.
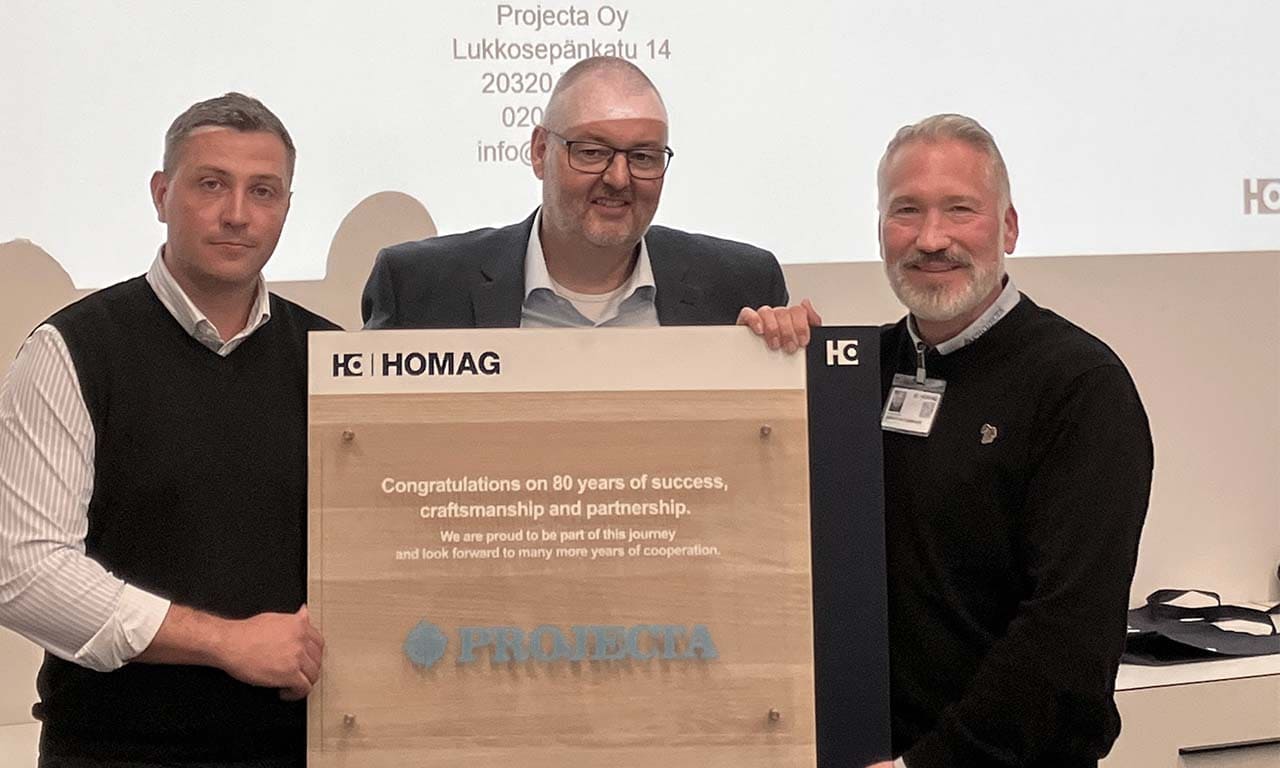
HOMAG huomioi Projectan 80-vuotisjuhlavuoden kansainvälisessä partneritapaamisessa
PUUKONE 2026 – Koneita, innovaatioita ja 80 vuotta Projectaa!
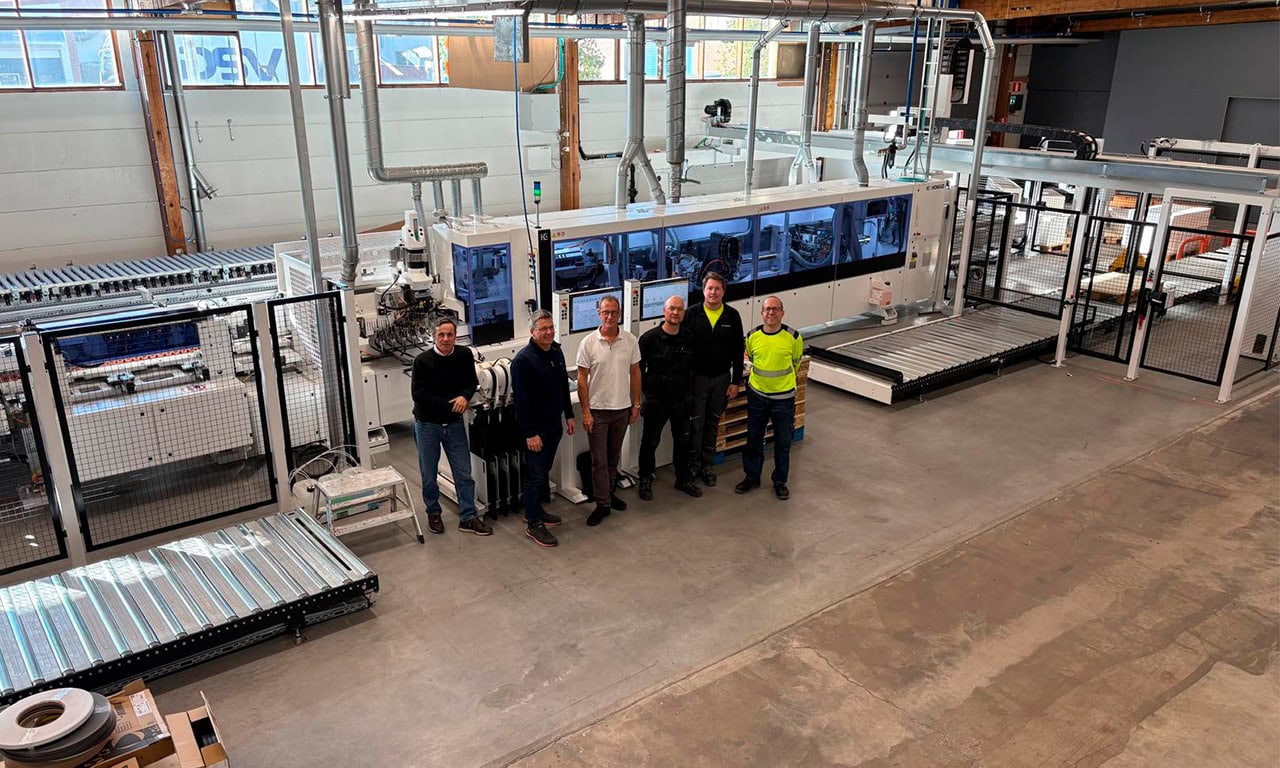
Korvenranta Oy uusi HOMAG-listoitussolu onnistuneesti tuotantoon
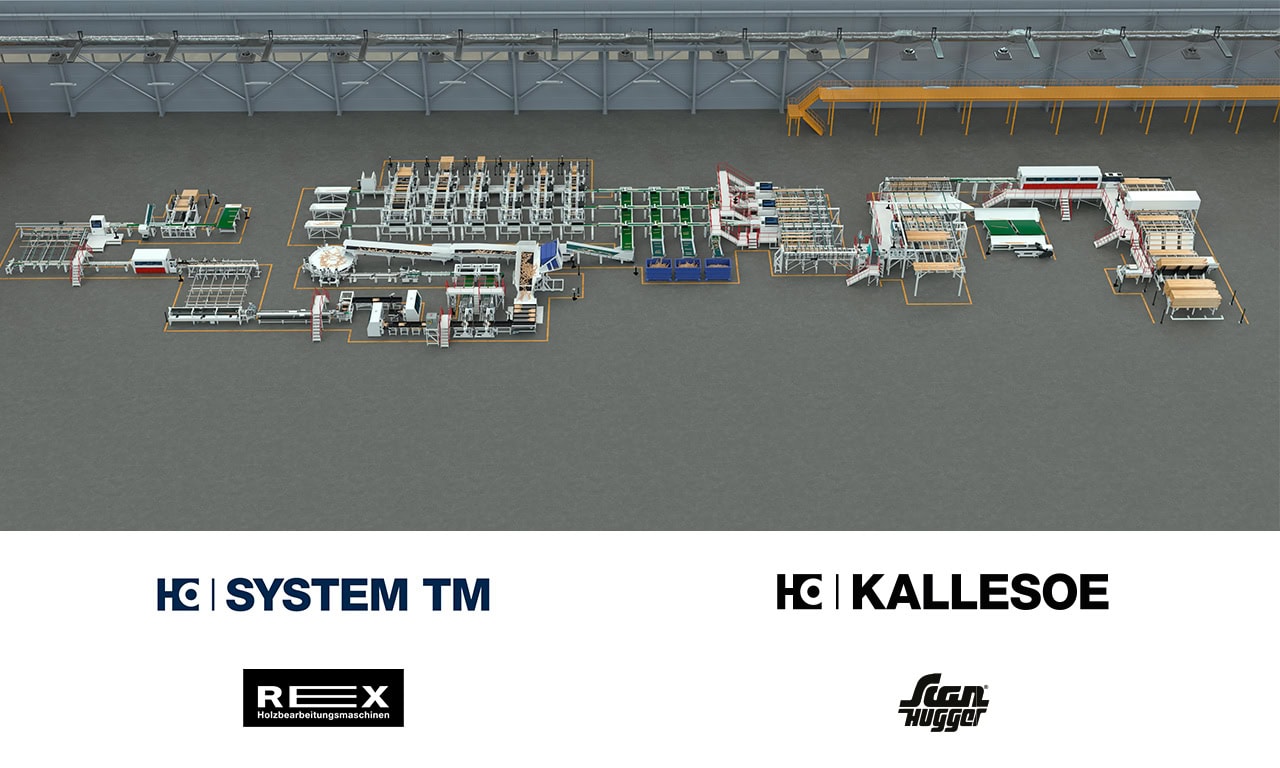
SOLID WOOD TEQ Tour 2026 – lähde Projectan mukana Tanskaan ja Saksaan
Lähde Projectan mukana WEINMANN Treff 2026 -asiakasmatkalle Saksaan
Tervetuloa Projectan mukana Weinmann TEQ Tour 2026 -asiakasmatkalle Tanskaan 8.–11.9.2026
HOMAG Treff 2026 – Tutustu puuntyöstöteknologian uusimpiin ratkaisuihin Saksassa

Haemme Huoltoteknikkoa / Huoltoinsinööriä huoltotiimiimme
EXAIR Cabinet Cooler® – tehokas ratkaisu sähkökeskusten jäähdytykseen ilman liikkuvia osia
EXAIRin ATEX EasySwitch märkä-kuivaimuri räjähdysvaarallisiin ympäristöihin
ALUP paineilmaratkaisut Projectalta – energiatehokasta ja luotettavaa paineilmaa teollisuuteen
Projecta Oy aloitti System TM:n edustuksen Suomessa
Uutuus: EVA-kalvo lasin laminointiin – joustava ja moderni ratkaisu
Vahvistus Projectan varaosamyyntiin – Tervetuloa iida!
Muutos Projectan organisaatiossa
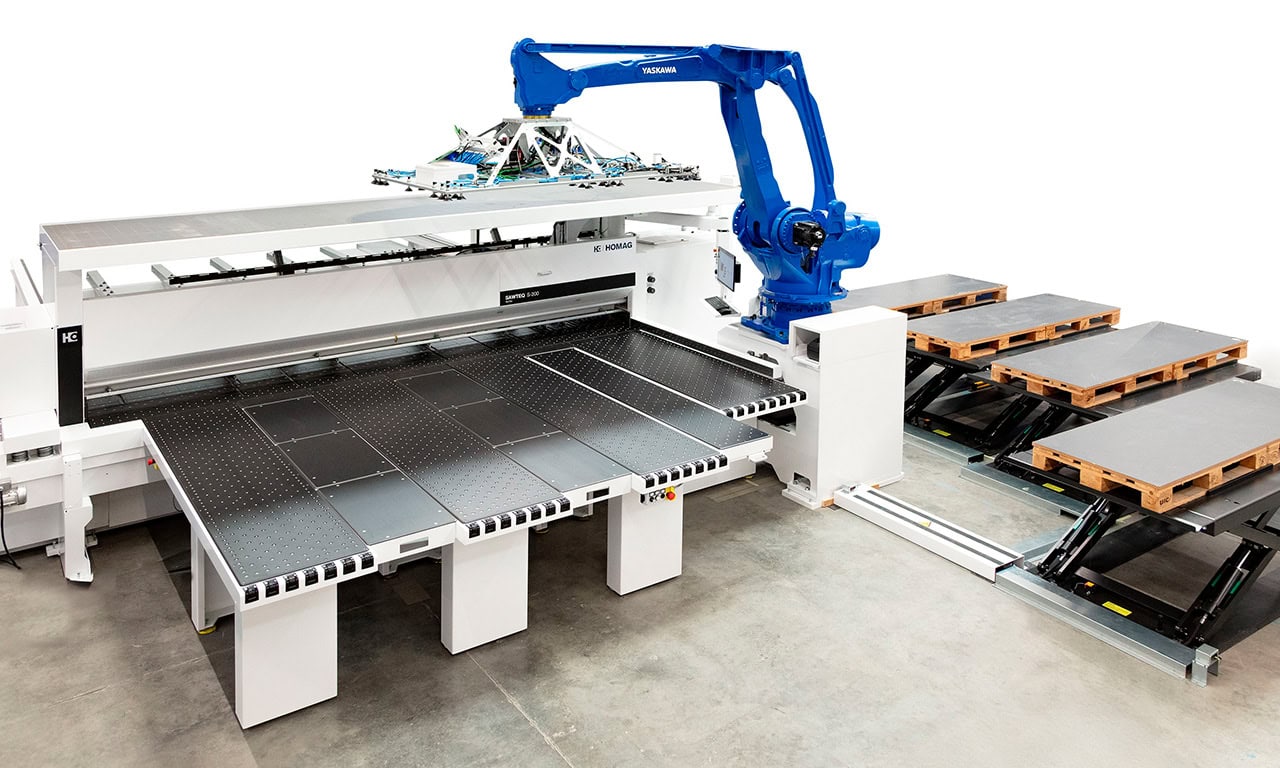
HOMAG SAWTEQ S-200 flexTec – joustava ratkaisu sahausautomaation aloitukseen

Projectan Practive Tour 2026 vie asiakkaat puuntyöstöteollisuuden ytimeen Saksaan
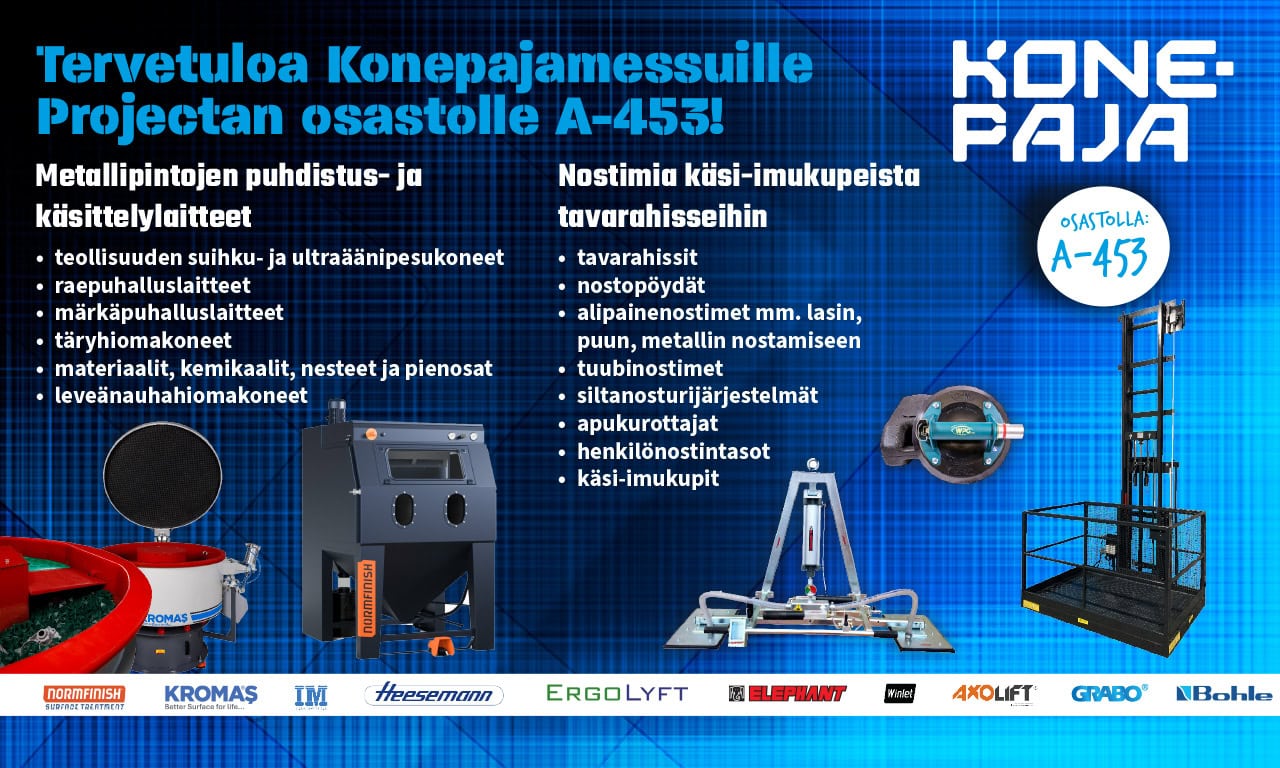
Projecta Konepajamessuilla 17.–19.3.2026 Tampereella – ratkaisuja metallipintojen puhdistukseen ja turvalliseen kappaleenkäsittelyyn

Projecta sponsoroi urheilijaa matkalla paraolympialaisiin – yhteiset arvot ratkaisivat