Paineilmakuivaus on paras ratkaisu tuotantolinjalle silloin, kun prosessi vaatii kuivaa, puhdasta paineilmaa eikä kosteuden aiheuttamia häiriöitä voida hyväksyä. Tämä koskee erityisesti tarkkuusvalmistusta, elintarviketeollisuutta, elektroniikkatuotantoa ja maalauslinjoja, joissa kosteuden läsnäolo johtaa suoraan laatu- tai turvallisuusongelmiin. Seuraavissa osioissa käymme läpi, millaisille linjoille eri kuivausmenetelmät sopivat, miten kapasiteetti mitoitetaan ja milloin kuivaus kannattaa yhdistää muihin suodatusmenetelmiin.
Minkälaisille tuotantolinjoille paineilmakuivaus sopii parhaiten?
Paineilmakuivaus sopii parhaiten tuotantolinjoille, joissa kosteuden läsnäolo paineilmassa aiheuttaa suoran riskin tuotteen laadulle, prosessin toimivuudelle tai laitteiston käyttöiälle. Tällaisia linjoja ovat esimerkiksi maalaus- ja pinnoituslinjat, elintarvikepakkauslinjat, elektroniikan kokoonpanolinjat sekä tarkkuuskoneistus.
Maalaus- ja pinnoituslinjat ovat yksi selkeimmistä käyttökohteista. Jos paineilma sisältää kosteutta, se sekoittuu maaliin tai pinnoitteeseen ja aiheuttaa huokosia, kuplia tai huonoa tartuntaa. Lopputulos on visuaalisesti ja rakenteellisesti heikkolaatuinen pinta, joka ei läpäise laaduntarkastusta.
Elintarvike- ja lääketeollisuudessa paineilmakuivaus on usein myös hygienia- ja säädösvaatimus. Paineilmaa käytetään tuotteiden siirtämiseen, pakkaamiseen ja puhdistamiseen, ja kosteuden mukana kulkeutuvat mikrobit tai epäpuhtaudet voivat pilata koko erän. Kuiva paineilma on näillä linjoilla prosessihygienian perusedellytys.
Elektroniikkatuotannossa ja tarkkuuskoneistuksessa kosteuden aiheuttama korroosio ja kondensaatio ovat kriittisiä riskejä. Herkkien komponenttien käsittelyssä jopa lyhytaikainen kosteuspiikki voi tehdä tuotteesta viallisen. Vastaavasti pneumaattisissa toimilaitteissa ja venttiileissä kosteus nopeuttaa kulumista ja lisää huoltotarvetta merkittävästi.
Mitä eroa on adsorptio-, jäähdytys- ja kalvokuivaimella?
Adsorptiokuivain, jäähdytyskuivain ja kalvokuivain eroavat toisistaan kuivausmenetelmän, saavutettavan kastepistelämpötilan ja soveltuvien käyttökohteiden osalta. Jäähdytyskuivain on yleisin ja energiatehokkain peruskäyttöön, adsorptiokuivain saavuttaa matalimman kastepisteen vaativissa olosuhteissa, ja kalvokuivain sopii pienille virtausmäärille ilman sähköä.
Jäähdytyskuivain
Jäähdytyskuivain toimii laskemalla paineilman lämpötilan niin alas, että kosteus tiivistyy vedeksi ja voidaan poistaa. Tyypillinen kastepiste on noin 3 astetta Celsius. Tämä riittää suurimpaan osaan teollisuuden sovelluksista, joissa linjasto toimii lämpimissä sisätiloissa eikä erittäin matalia kastepistelämpötiloja tarvita. Jäähdytyskuivain on hankintahinnaltaan edullinen ja käyttökustannuksiltaan kohtuullinen.
Adsorptiokuivain
Adsorptiokuivain käyttää kosteutta sitovaa adsorbenttimateriaalia, kuten silikageeliä tai molekyyliseulaa, ja pystyy saavuttamaan kastepisteen jopa miinus 40 tai miinus 70 asteeseen. Tämä on välttämätöntä ulkona sijaitsevissa putkistoissa, kylmätiloissa tai prosesseissa, joissa kondensaation riski on korkea myös matalissa lämpötiloissa. Adsorptiokuivaimen energiankulutus on korkeampi kuin jäähdytyskuivaimen, ja adsorbentti vaatii säännöllistä uudistamista tai regenerointia.
Kalvokuivain
Kalvokuivain poistaa kosteuden puoliläpäisevän kalvon avulla, jolloin vesihöyry siirtyy kalvon läpi kuivaan ulostuloon. Menetelmä ei vaadi sähköä eikä liikkuvia osia, mikä tekee siitä luotettavan ratkaisun pienille virtausmäärille ja vaikeisiin ympäristöihin, kuten räjähdysvaarallisiin tiloihin tai etäkohteisiin. Kalvokuivaimen rajoituksena on pienehkö kapasiteetti ja hieman korkeampi painehäviö.
Milloin paineilman kosteus aiheuttaa ongelmia tuotannossa?
Paineilman kosteus aiheuttaa ongelmia tuotannossa silloin, kun ilman suhteellinen kosteus nousee niin korkeaksi, että vesi alkaa tiivistyä putkistoihin, toimilaitteisiin tai tuotteisiin. Tämä tapahtuu tyypillisesti, kun paineilma jäähtyy pitkissä putkistoissa, paineen laskiessa tai ympäristön lämpötilan vaihdellessa.
Käytännön ongelmat ovat moninaisia. Pneumaattiset toimilaitteet, venttiilit ja sylinterit kuluvat nopeammin, kun niiden sisällä on vettä. Korroosio putkistoissa irrottaa ruostepartikkeleita, jotka kulkeutuvat prosessiin ja voivat tukkia suuttimia tai vahingoittaa herkkiä komponentteja. Maalaus- ja pinnoituslinjoilla kosteus pilaa pinnan laadun, ja elintarvikelinjoilla se luo mikrobikasvuston riskin.
Talvella ongelmat voivat pahentua merkittävästi. Jos paineilmaputkisto kulkee kylmissä tiloissa tai ulkona, kosteus voi jäätyä ja tukkia putkiston tai rikkoa toimilaitteen. Tällaisissa tilanteissa pelkkä jäähdytyskuivain ei riitä, vaan tarvitaan adsorptiokuivain, joka pystyy laskemaan kastepisteen riittävän alas.
Ongelmien merkkejä kannattaa seurata aktiivisesti: toistuvat toimilaiterikot, pinnoitusvirheet, suuttimien tukkeutuminen tai näkyvä vesi purkupisteissä ovat selkeitä viitteitä siitä, että paineilmajärjestelmän kuivaus on riittämätöntä tai viallista.
Kuinka paineilmakuivaimen kapasiteetti mitoitetaan oikein?
Paineilmakuivaimen kapasiteetti mitoitetaan vastaamaan järjestelmän maksimaalista ilmavirtausta, käyttöpainetta ja suurinta odotettavissa olevaa ilman sisääntulolämpötilaa. Nämä kolme tekijää yhdessä määrittävät, kuinka paljon kosteutta kuivaimen on käsiteltävä, ja alimitoitus johtaa väistämättä riittämättömään kuivaustulokseen.
Lähtökohtana on kompressorin tuottama ilmamäärä, joka ilmoitetaan yleensä kuutiometreinä minuutissa tai sekunnissa normaaliolosuhteissa. Kuivaimen nimelliskapasiteetti ilmoitetaan usein referenssilämpötilassa, esimerkiksi 35 asteessa ja seitsemän baarin paineessa. Jos todellinen sisääntulolämpötila on korkeampi, kuivaimen todellinen kapasiteetti laskee, ja mitoituksessa on käytettävä korjauskertoimia.
Käyttöpaine vaikuttaa myös merkittävästi. Korkeammalla paineella ilmassa on suhteessa vähemmän kosteutta tilavuusyksikköä kohti, joten kuivain toimii tehokkaammin. Jos paine vaihtelee tuotantolinjalla paljon, mitoitus kannattaa tehdä matalimman käyttöpaineen mukaan.
Hyvä nyrkkisääntö on mitoittaa kuivain noin 10 prosenttia ylikapasiteettiin suhteessa kompressorin maksimikapasiteettiin. Tämä antaa pelivaraa kuormitushuippuihin ja varmistaa, että kuivain ei joudu jatkuvasti äärirajoillaan, mikä lyhentäisi sen käyttöikää. Monikompressorijärjestelmissä kuivaimen kapasiteetti mitoitetaan kaikkien kompressoreiden yhteenlasketun maksimikapasiteetin mukaan.
Milloin paineilmakuivaus kannattaa yhdistää muihin suodatusmenetelmiin?
Paineilmakuivaus kannattaa yhdistää muihin suodatusmenetelmiin aina, kun paineilmalta vaaditaan muutakin kuin pelkkää kuivuutta. Pelkkä kuivain poistaa kosteuden, mutta ei öljyä, pölyä, mikrobeja tai hiukkasia. Kokonaisvaltainen paineilman laatu edellyttää useimmissa teollisuussovelluksissa kuivaimen lisäksi vähintään esi- ja jälkisuodatusta.
Esisuodatin sijoitetaan ennen kuivainta, ja sen tehtävä on poistaa suurimmat hiukkaset, öljysumu ja nestemäinen vesi. Tämä suojaa kuivainta likaantumiselta ja pidentää sen käyttöikää huomattavasti. Ilman esisuodatinta kuivaimen adsorbentti tai jäähdytyselementti likaantuu nopeasti ja sen tehokkuus heikkenee.
Jälkisuodatin sijoitetaan kuivaimen jälkeen ja poistaa jäljelle jääneet pienhiukkaset ja mahdolliset öljyjäämät. Suodattimen hienojakoisuus valitaan sovelluksen vaatimusten mukaan: elintarvike- ja lääketeollisuudessa käytetään tyypillisesti erittäin hienojakoisia suodattimia, jotka poistavat myös bakteerit ja mikrobit.
Vaativissa sovelluksissa, kuten elektroniikkatuotannossa tai lääketeollisuudessa, suodatusketjuun voidaan lisätä myös aktiivihiilisuodatin, joka poistaa hajut, höyryt ja jäljellä olevat hiilivetyepäpuhtaudet. Tämä on tarpeen erityisesti silloin, kun käytetään öljyvoideltuja kompressoreita, joiden öljyjäämät voivat kulkeutua prosessiin asti.
Paineilmajärjestelmän kokonaissuunnittelu kannattaa tehdä huolellisesti alusta alkaen. Meillä on kokemusta teollisuuden paineilmaratkaisujen suunnittelusta, ja valikoimastamme löytyvät myös Exair paineilmalaitteet, joiden avulla paineilma saadaan hyödynnettyä tehokkaasti ja turvallisesti erilaisissa tuotantoprosesseissa. Oikein valittu ja mitoitettu suodatus- ja kuivausketju on investointi, joka maksaa itsensä takaisin pienentyneinä huoltokuluina, vähentyneinä tuotantohäiriöinä ja parantuneena tuotteen laatuna.
HOMAG huomioi Projectan 80-vuotisjuhlavuoden kansainvälisessä partneritapaamisessa
PUUKONE 2026 – Koneita, innovaatioita ja 80 vuotta Projectaa!
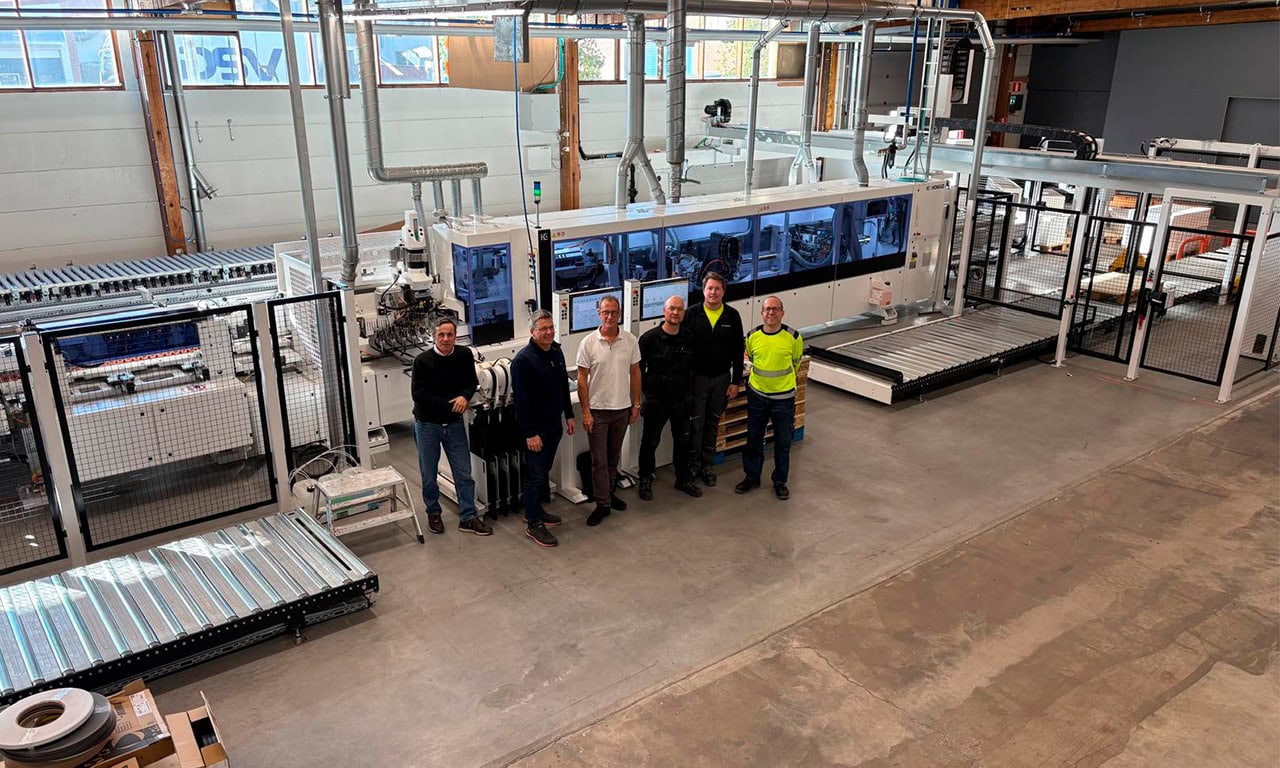
Korvenranta Oy uusi HOMAG-listoitussolu onnistuneesti tuotantoon
SOLID WOOD TEQ Tour 2026 – lähde Projectan mukana Tanskaan ja Saksaan
Lähde Projectan mukana WEINMANN Treff 2026 -asiakasmatkalle Saksaan
Tervetuloa Projectan mukana Weinmann TEQ Tour 2026 -asiakasmatkalle Tanskaan 8.–11.9.2026
HOMAG Treff 2026 – Tutustu puuntyöstöteknologian uusimpiin ratkaisuihin Saksassa

Haemme Huoltoteknikkoa / Huoltoinsinööriä huoltotiimiimme
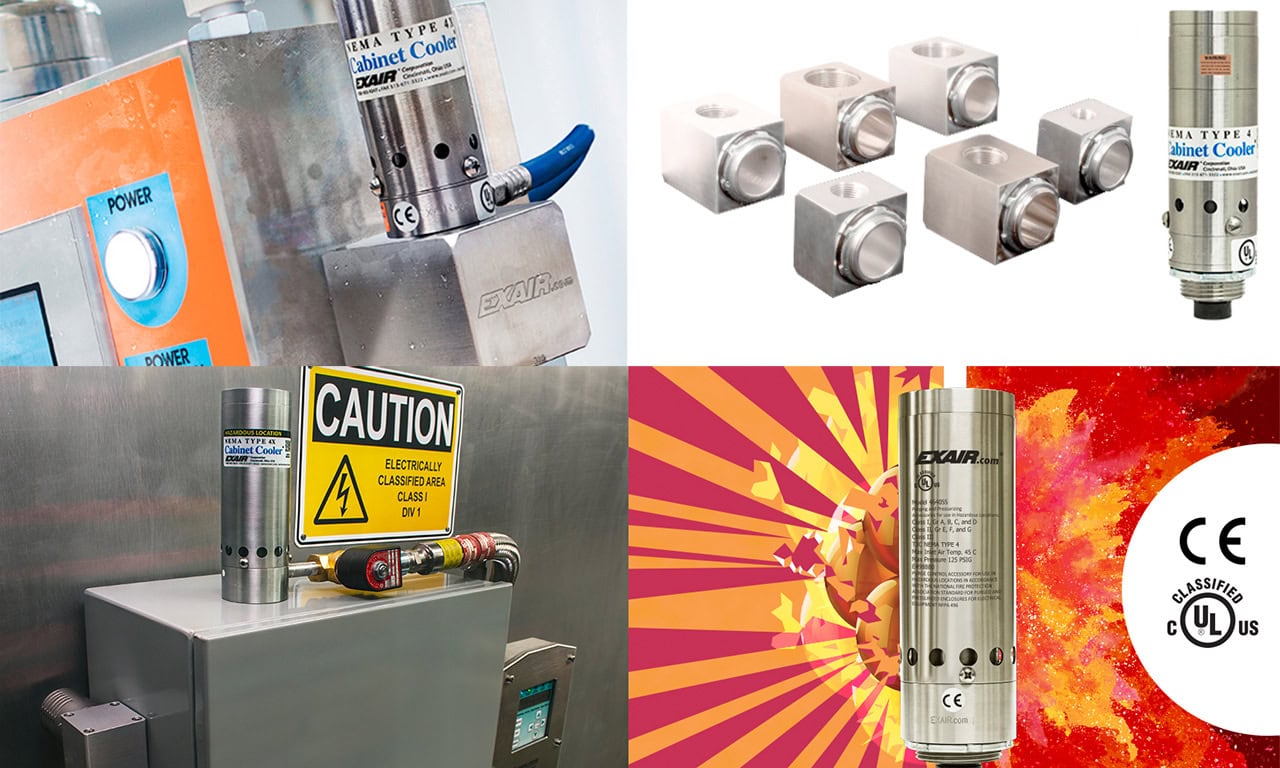
EXAIR Cabinet Cooler® – tehokas ratkaisu sähkökeskusten jäähdytykseen ilman liikkuvia osia
EXAIRin ATEX EasySwitch märkä-kuivaimuri räjähdysvaarallisiin ympäristöihin
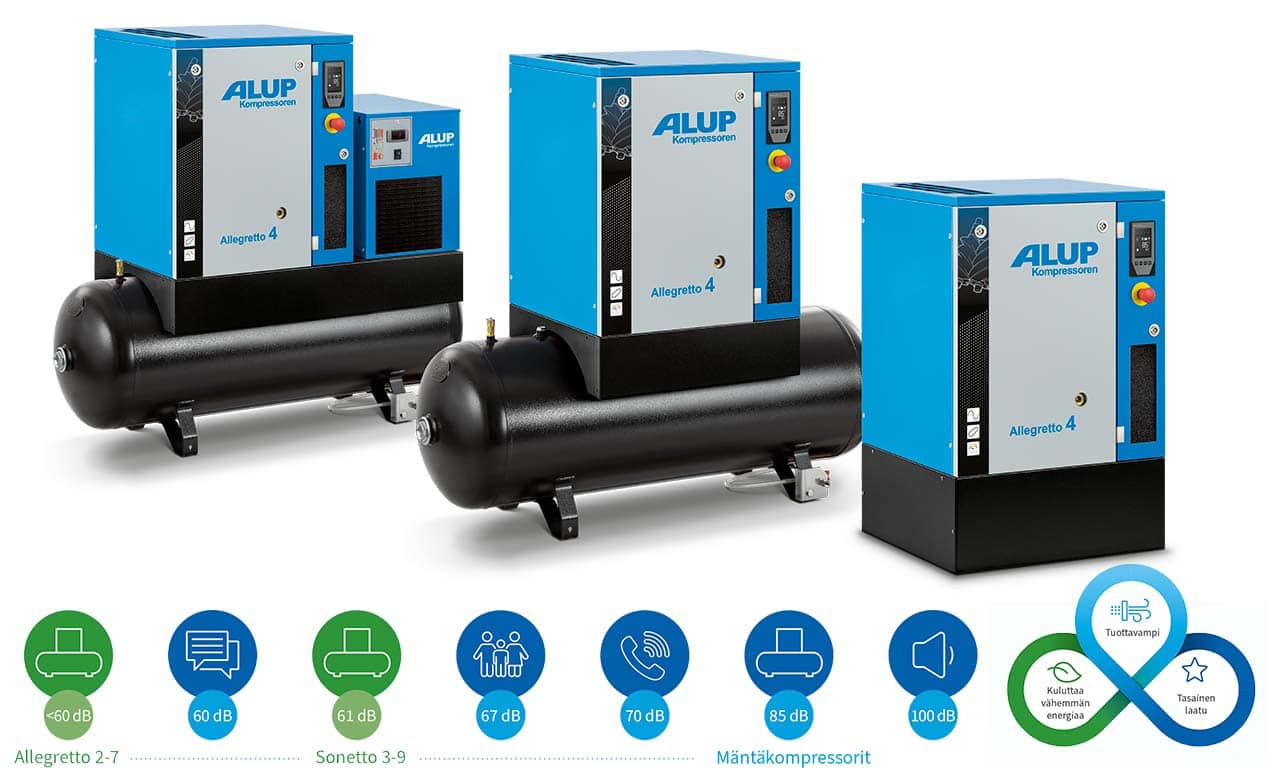
ALUP paineilmaratkaisut Projectalta – energiatehokasta ja luotettavaa paineilmaa teollisuuteen
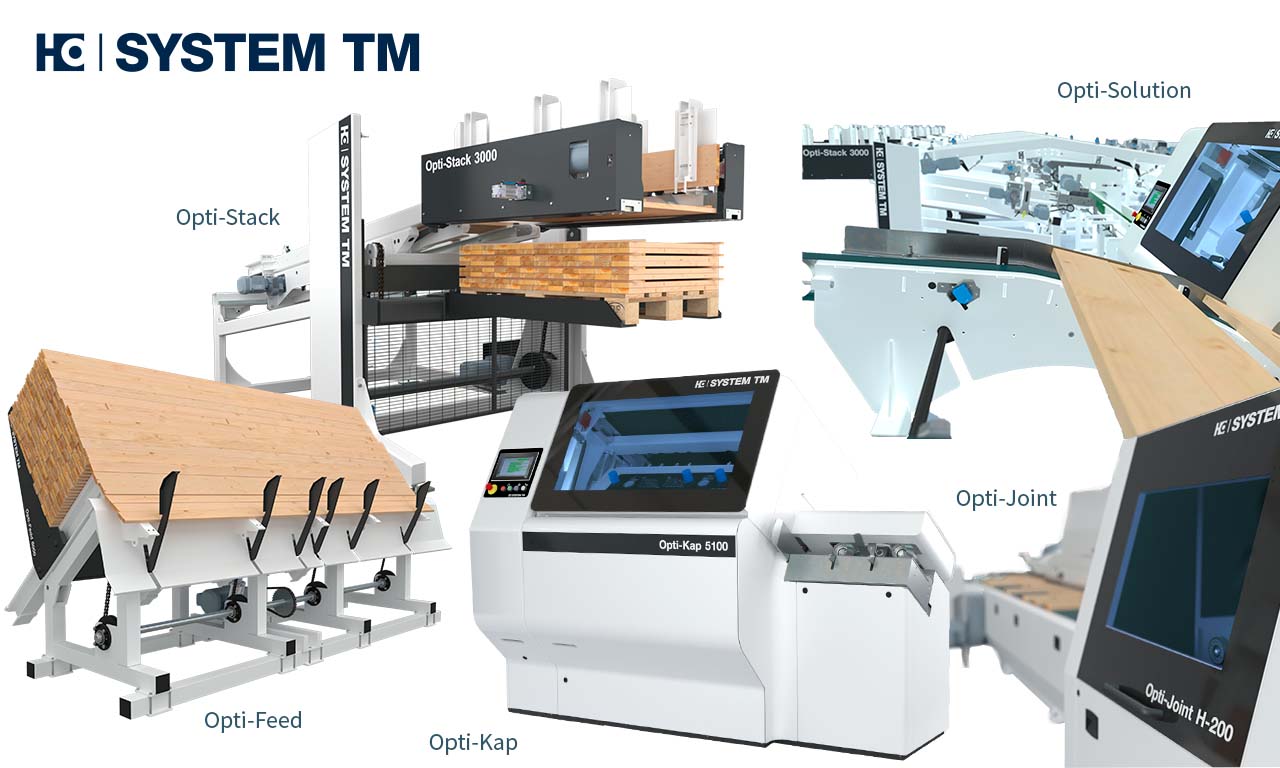
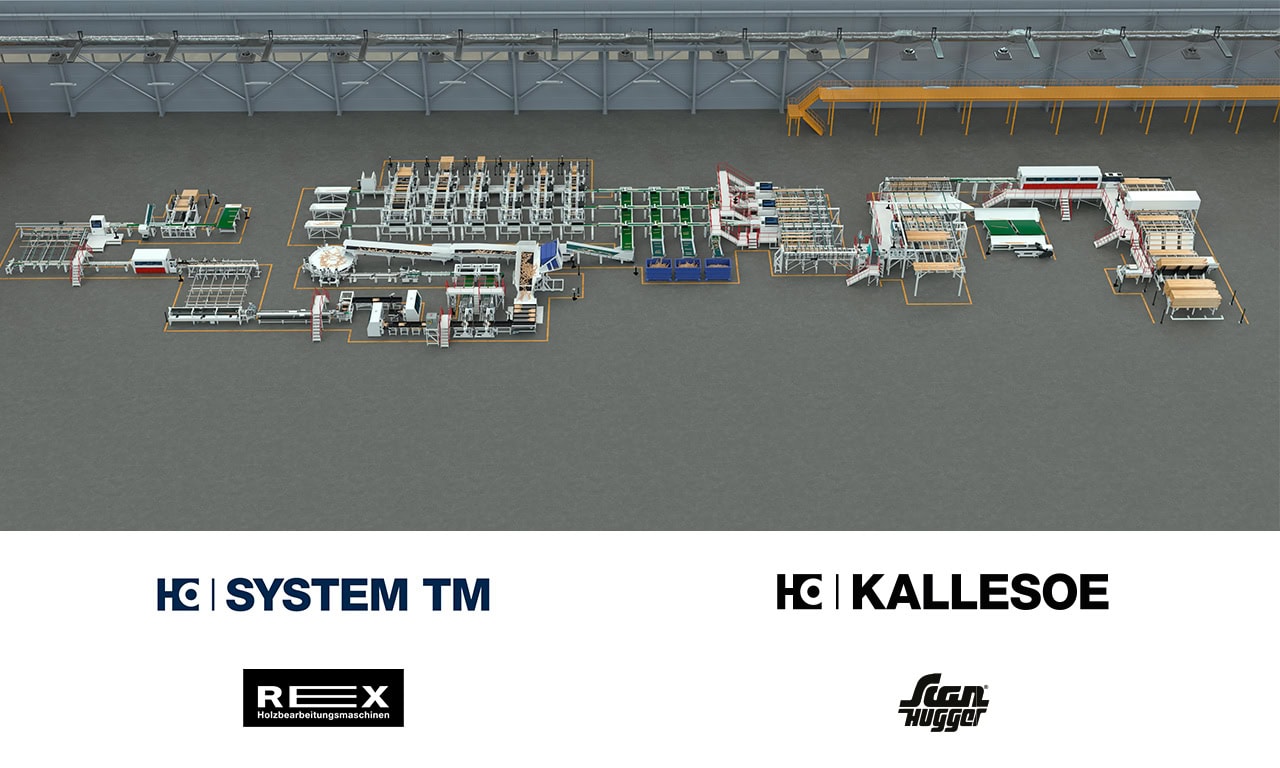
Projecta Oy aloitti System TM:n edustuksen Suomessa
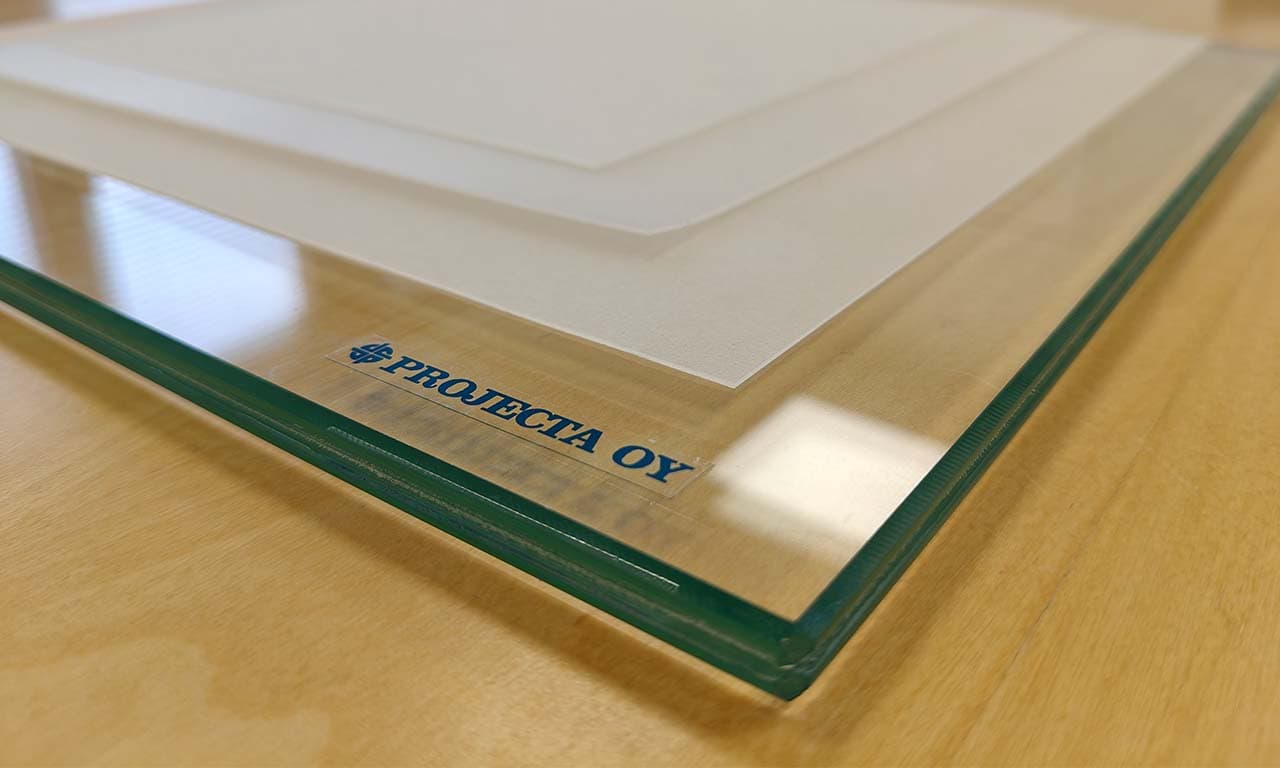
Uutuus: EVA-kalvo lasin laminointiin – joustava ja moderni ratkaisu
Vahvistus Projectan varaosamyyntiin – Tervetuloa iida!
Muutos Projectan organisaatiossa
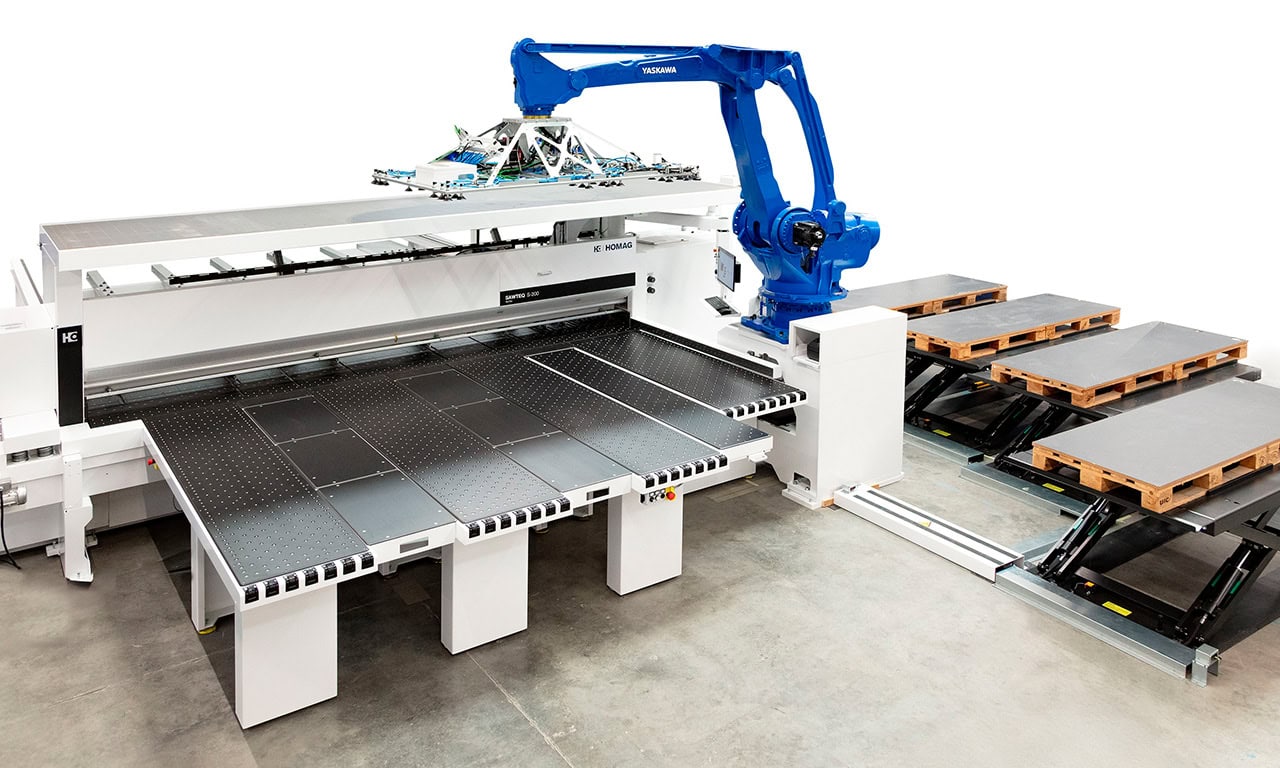
HOMAG SAWTEQ S-200 flexTec – joustava ratkaisu sahausautomaation aloitukseen

Projectan Practive Tour 2026 vie asiakkaat puuntyöstöteollisuuden ytimeen Saksaan
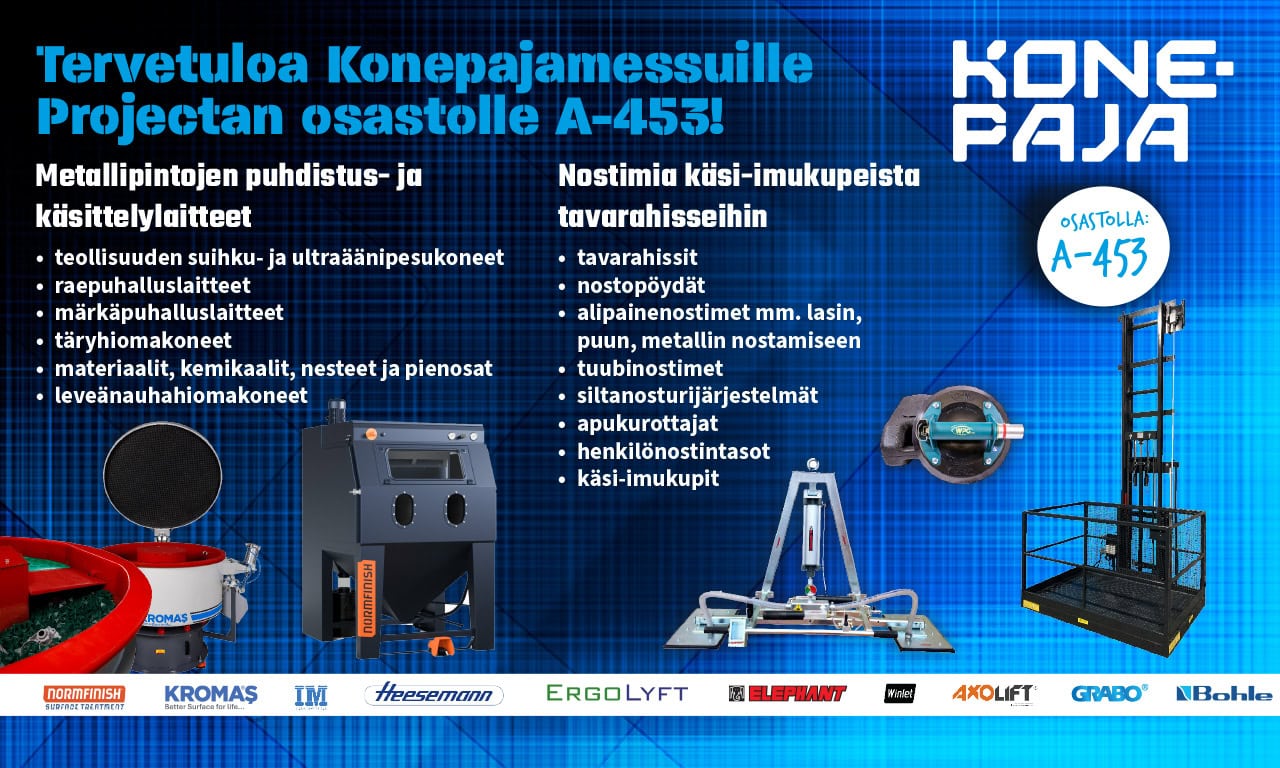
Projecta Konepajamessuilla 17.–19.3.2026 Tampereella – ratkaisuja metallipintojen puhdistukseen ja turvalliseen kappaleenkäsittelyyn

Projecta sponsoroi urheilijaa matkalla paraolympialaisiin – yhteiset arvot ratkaisivat