

Vortex-putki kuluttaa paineilmaa tyypillisesti 35–850 litraa minuutissa laitteen koosta ja käyttöpaineesta riippuen. Pienimmät mallit toimivat noin 2–4 bar:n paineella ja kuluttavat vähän ilmaa, kun taas suuritehoiset teollisuusmallit vaativat enemmän. Ilmankulutus on suoraan yhteydessä saavutettavaan jäähdytystehoon, joten oikea mitoitus on avainasemassa. Tässä artikkelissa käymme läpi kaikki tekijät, jotka vaikuttavat vortex-putken paineilmankulutukseen ja jäähdytystehokkuuteen.
Mikä vaikuttaa vortex-putken ilmankulutukseen?
Vortex-putken ilmankulutukseen vaikuttavat eniten käyttöpaine, laitteen koko ja kylmäfraktion asetus. Mitä korkeampi syöttöpaine, sitä enemmän ilmaa kuluu ja sitä suurempi jäähdytysteho saavutetaan. Myös vortex-putken fyysinen koko eli sen nimelliskapasiteetti määrittää peruskulutuksen, joka kasvaa suoraan suhteessa laitteen teholuokkaan.
Käytännössä ilmankulutukseen vaikuttavat seuraavat tekijät:
- Syöttöpaine: Vortex-putket toimivat yleensä 4–7 bar:n paineella. Paineen noustessa ilmankulutus kasvaa, mutta myös jäähdytysteho lisääntyy. Optimaalinen käyttöpaine on useimmissa malleissa 5–6 bar.
- Laitteen koko ja kapasiteetti: Vortex-putket luokitellaan usein niiden tuottaman kylmäilmavirran mukaan. Pienimmät laitteet tuottavat muutamia kymmeniä litroja minuutissa, suurimmat satoja litroja.
- Kylmäfraktion asetus: Kylmäfraktio tarkoittaa sitä osuutta syöttöilmasta, joka ohjataan kylmänä ulos. Alhainen kylmäfraktio tuottaa kylmempää ilmaa, mutta vähentää kylmäilman virtausmäärää. Korkea kylmäfraktio lisää virtausmäärää mutta nostaa lämpötilaa.
- Syöttöilman laatu: Kuiva ja puhdas paineilma takaa tasaisen toiminnan. Kosteus tai epäpuhtaudet voivat heikentää vortex-ilmiötä ja alentaa jäähdytystehoa.
- Ympäristöolosuhteet: Korkea ympäristön lämpötila vaikuttaa syöttöilman lämpötilaan, mikä heijastuu suoraan saavutettavaan kylmäilman lämpötilaan.
On tärkeää ymmärtää, että vortex-putki ei kuluta sähköä eikä sisällä liikkuvia osia. Sen ainoa energianlähde on paineilma, joten koko järjestelmän energiatehokkuus riippuu siitä, kuinka tehokkaasti paineilmajärjestelmä on toteutettu.
Kuinka paljon paineilmaa eri kokoiset vortex-putket kuluttavat?
Vortex-putken paineilmankulutus vaihtelee noin 35 litrasta minuutissa useisiin satoihin litroihin minuutissa laitteen teholuokasta riippuen. Pienimmät mallit soveltuvat pistemäiseen paikalliseen jäähdytykseen, kun taas suurimmat on suunniteltu vaativampiin teollisuusprosesseihin, joissa jäähdytystarve on jatkuva ja merkittävä.
Käytännön vertailun helpottamiseksi voidaan hahmottaa kolme yleistä kokoluokkaa:
Pienet vortex-putket
Pienet mallit kuluttavat tyypillisesti 35–150 litraa minuutissa noin 5–6 bar:n syöttöpaineella. Ne tuottavat kylmää ilmaa muutamasta watista kymmeniin watteihin jäähdytystehon osalta. Nämä laitteet sopivat erinomaisesti esimerkiksi juotettujen osien viilentämiseen, kuumaliiman jäähdytykseen tai pienten komponenttien paikalliseen jäähdytykseen.
Keskikokoiset vortex-putket
Keskikokoiset mallit kuluttavat 150–450 litraa minuutissa ja tarjoavat selvästi suuremman jäähdytystehon. Ne soveltuvat esimerkiksi koneistettujen muoviosien tai lämpöä tuottavien työkalujen suojaamiseen tuotantolinjalla. Tässä kokoluokassa paineilmajärjestelmän kapasiteetti on jo suunniteltava huolellisesti.
Suuret teollisuusvortex-putket
Suurimmat vortex-putket voivat kuluttaa 450–850 litraa minuutissa tai enemmän. Ne on suunniteltu vaativiin jatkuvakäyttöisiin teollisuussovelluksiin, joissa tarvitaan merkittävää jäähdytystehoa laajemmalle alueelle tai useammalle pisteelle samanaikaisesti. Näissä sovelluksissa kompressorin kapasiteetti ja paineilmaverkon mitoitus ovat kriittisiä tekijöitä.
Meiltä löytyy EXAIR:n jäähdytyslaitteet eri tarpeisiin, mukaan lukien vortex-putket useissa eri teholuokissa teollisuuden paikalliseen jäähdytykseen.
Miten kylmäfraktio vaikuttaa paineilmankulutukseen ja jäähdytystehoon?
Kylmäfraktio ei suoraan muuta kokonaisilmankulutusta, mutta se määrittää, kuinka suuri osa syöttöilmasta tulee ulos kylmänä ja kuinka kylmää tämä ilma on. Pienellä kylmäfraktiolla saadaan erittäin kylmää ilmaa pienellä virtausmäärällä, suurella kylmäfraktiolla enemmän virtausta mutta korkeammalla lämpötilalla.
Kylmäfraktio ilmaistaan prosentteina syöttöilmavirrasta. Jos kylmäfraktio on 50 %, puolet sisääntulosta ohjataan kylmänä ulos ja puolet kuumana. Tämä tasapaino vaikuttaa suoraan kahteen asiaan:
- Kylmäilman lämpötila: Matalalla kylmäfraktiolla, esimerkiksi 20–30 %, kylmäilma voi olla jopa 46 °C syöttöilmaa kylmempää. Tämä tarkoittaa, että jos syöttöilma on 20 °C, kylmäilma voi olla lähellä nollaa tai sen alapuolella.
- Kylmäilman virtausmäärä: Koska kokonaisilmankulutus pysyy lähes samana, matalalla kylmäfraktiolla saadaan vähemmän kylmää ilmaa, mutta se on kylmempää. Korkea kylmäfraktio tuottaa enemmän kylmää ilmaa, mutta se ei ole yhtä kylmää.
Käytännössä oikea kylmäfraktion asetus riippuu sovelluksesta. Jos tavoitteena on jäähdyttää pieni, tarkkaan rajattu kohde mahdollisimman alhaiseen lämpötilaan, kannattaa valita matala kylmäfraktio. Jos taas tarvitaan tasainen jäähdytysilmavirta suuremmalle alueelle, korkeampi kylmäfraktio on parempi valinta. Useimmissa teollisuussovelluksissa optimaalinen kylmäfraktio asettuu 50–80 %:n välille, jolloin saavutetaan hyvä tasapaino jäähdytystehon ja ilmavirran välillä.
Onko vortex-putki energiatehokas vaihtoehto muihin jäähdytysmenetelmiin verrattuna?
Vortex-putki ei ole energiatehokkain vaihtoehto absoluuttisessa mielessä, mutta se on erittäin kustannustehokas ja käytännöllinen ratkaisu tilanteisiin, joissa paineilmainfrastruktuuri on jo olemassa. Sen suurin etu ei ole energiatehokkuus vaan yksinkertaisuus, huoltovapaus ja välitön jäähdytysteho ilman liikkuvia osia tai sähköliitäntää.
Vertailtaessa vortex-putkea muihin jäähdytysmenetelmiin on syytä huomioida useita näkökulmia:
Vortex-putki vs. sähköiset jäähdytyslaitteet
Sähköiset jäähdytyslaitteet, kuten termoelektriset jäähdyttimet tai kompressorijäähdyttimet, ovat energiatehokkaampia, kun mitataan tuotettua jäähdytystehoa kulutettua energiayksikköä kohden. Vortex-putki muuntaa vain osan paineilman energiasta jäähdytystehoksi, ja loput poistuvat kuumana ilmavirtana. Kuitenkin sähköisten laitteiden hankinta- ja asennuskustannukset ovat selvästi korkeammat, ja ne vaativat sähköliitäntää sekä huoltoa.
Vortex-putki vs. leikkuunesteet ja sumutusjärjestelmät
Monissa metallintyöstösovelluksissa vortex-putki tai EXAIR Cold Gun -jäähdytysjärjestelmä on selvästi parempi vaihtoehto kuin leikkuunesteet. Leikkuunesteiden käyttö aiheuttaa hankintakustannusten lisäksi kierrätyskustannuksia, terveysriskejä hengitettävien höyryjen muodossa sekä liukastumisvaaran märillä lattioilla. Paineilmajäähdytys eliminoi nämä ongelmat täysin ja mahdollistaa puhtaan kuivatyöstön.
Yhteenvetona vortex-putki on energiatehokkuudeltaan kompromissi, mutta kokonaistaloudellisesti ja käytännön toimivuuden kannalta se on monessa teollisuussovelluksessa ylivoimainen valinta. Erityisesti silloin, kun paineilmaa on jo käytössä muutenkin, vortex-putken lisääminen järjestelmään on nopea ja edullinen tapa ratkaista paikallinen jäähdytystarve.
Miten paineilmajärjestelmä mitoitetaan vortex-putkea varten?
Paineilmajärjestelmä mitoitetaan vortex-putkea varten laskemalla kaikkien vortex-putkien yhteenlaskettu ilmankulutus huippukuormalla ja varmistamalla, että kompressori, putkisto ja paineilmaverkko pystyvät toimittamaan tarvittavan ilmamäärän tasaisella paineella. Mitoituksessa on huomioitava myös muut paineilmaa kuluttavat laitteet samassa verkossa.
Mitoitusprosessi etenee käytännössä seuraavien vaiheiden kautta:
- Selvitä tarvittava jäähdytysteho: Määritä, kuinka paljon lämpöä prosessi tuottaa ja kuinka alhaiseen lämpötilaan jäähdytettävä kohde on saatava. Tämä määrittää tarvittavan vortex-putken koon ja kylmäfraktion asetuksen.
- Laske yhteenlaskettu ilmankulutus: Kun oikea vortex-putken malli on valittu, sen teknisistä tiedoista löytyy ilmankulutus eri paineilla. Kerro tämä luku käytettävien vortex-putkien määrällä.
- Tarkista käyttöpaine: Vortex-putket toimivat optimaalisesti 5–6 bar:n paineella. Varmista, että paineilmaverkon paine pysyy tällä tasolla myös huippukuormituksen aikana, kun kaikki laitteet ovat käynnissä samanaikaisesti.
- Arvioi putkiston kapasiteetti: Paineilmaputkiston halkaisija on riittävä, jos se pystyy siirtämään tarvittavan ilmamäärän ilman merkittävää painehäviötä. Liian kapea putkisto aiheuttaa paineenalenemaa, joka heikentää vortex-putken toimintaa.
- Huomioi ilman kuivatus ja suodatus: Vortex-putki vaatii kuivaa ja puhdasta paineilmaa. Kosteus voi tiivistyä kylmässä ilmavirtauksessa ja aiheuttaa ongelmia. Varmista, että paineilma on asianmukaisesti kuivattu ja suodatettu ennen vortex-putkea.
- Varaa kapasiteettipuskuri: Kompressorin kapasiteetti kannattaa mitoittaa noin 20–30 % laskettua huippukulutusta suuremmaksi. Tämä varmistaa, että järjestelmä toimii luotettavasti myös odottamattomissa kuormitustilanteissa.
Jos paineilmajärjestelmässä on jo muita laitteita, kuten pneumaattisia toimilaitteita tai muita paineilmatyökaluja, niiden kulutus on laskettava mukaan kokonaismitoitukseen. Vortex-putken jatkuva käyttö huippukuormalla voi olla merkittävä lisäkuorma järjestelmälle, joten mitoitus kannattaa tehdä huolellisesti ennen hankintapäätöstä. Tarvittaessa asiantuntija voi auttaa oikean laiteyhdistelmän ja järjestelmämitoituksen valinnassa.
Vortex-putki kuluttaa paineilmaa tyypillisesti 35–850 litraa minuutissa laitteen koosta ja käyttöpaineesta riippuen. Pienimmät mallit toimivat noin 2–4 bar:n paineella ja kuluttavat vähän ilmaa, kun taas suuritehoiset teollisuusmallit vaativat enemmän. Ilmankulutus on suoraan yhteydessä saavutettavaan jäähdytystehoon, joten oikea mitoitus on avainasemassa. Tässä artikkelissa käymme läpi kaikki tekijät, jotka vaikuttavat vortex-putken paineilmankulutukseen ja jäähdytystehokkuuteen.
Mikä vaikuttaa vortex-putken ilmankulutukseen?
Vortex-putken ilmankulutukseen vaikuttavat eniten käyttöpaine, laitteen koko ja kylmäfraktion asetus. Mitä korkeampi syöttöpaine, sitä enemmän ilmaa kuluu ja sitä suurempi jäähdytysteho saavutetaan. Myös vortex-putken fyysinen koko eli sen nimelliskapasiteetti määrittää peruskulutuksen, joka kasvaa suoraan suhteessa laitteen teholuokkaan.
Käytännössä ilmankulutukseen vaikuttavat seuraavat tekijät:
- Syöttöpaine: Vortex-putket toimivat yleensä 4–7 bar:n paineella. Paineen noustessa ilmankulutus kasvaa, mutta myös jäähdytysteho lisääntyy. Optimaalinen käyttöpaine on useimmissa malleissa 5–6 bar.
- Laitteen koko ja kapasiteetti: Vortex-putket luokitellaan usein niiden tuottaman kylmäilmavirran mukaan. Pienimmät laitteet tuottavat muutamia kymmeniä litroja minuutissa, suurimmat satoja litroja.
- Kylmäfraktion asetus: Kylmäfraktio tarkoittaa sitä osuutta syöttöilmasta, joka ohjataan kylmänä ulos. Alhainen kylmäfraktio tuottaa kylmempää ilmaa, mutta vähentää kylmäilman virtausmäärää. Korkea kylmäfraktio lisää virtausmäärää mutta nostaa lämpötilaa.
- Syöttöilman laatu: Kuiva ja puhdas paineilma takaa tasaisen toiminnan. Kosteus tai epäpuhtaudet voivat heikentää vortex-ilmiötä ja alentaa jäähdytystehoa.
- Ympäristöolosuhteet: Korkea ympäristön lämpötila vaikuttaa syöttöilman lämpötilaan, mikä heijastuu suoraan saavutettavaan kylmäilman lämpötilaan.
On tärkeää ymmärtää, että vortex-putki ei kuluta sähköä eikä sisällä liikkuvia osia. Sen ainoa energianlähde on paineilma, joten koko järjestelmän energiatehokkuus riippuu siitä, kuinka tehokkaasti paineilmajärjestelmä on toteutettu.
Kuinka paljon paineilmaa eri kokoiset vortex-putket kuluttavat?
Vortex-putken paineilmankulutus vaihtelee noin 35 litrasta minuutissa useisiin satoihin litroihin minuutissa laitteen teholuokasta riippuen. Pienimmät mallit soveltuvat pistemäiseen paikalliseen jäähdytykseen, kun taas suurimmat on suunniteltu vaativampiin teollisuusprosesseihin, joissa jäähdytystarve on jatkuva ja merkittävä.
Käytännön vertailun helpottamiseksi voidaan hahmottaa kolme yleistä kokoluokkaa:
Pienet vortex-putket
Pienet mallit kuluttavat tyypillisesti 35–150 litraa minuutissa noin 5–6 bar:n syöttöpaineella. Ne tuottavat kylmää ilmaa muutamasta watista kymmeniin watteihin jäähdytystehon osalta. Nämä laitteet sopivat erinomaisesti esimerkiksi juotettujen osien viilentämiseen, kuumaliiman jäähdytykseen tai pienten komponenttien paikalliseen jäähdytykseen.
Keskikokoiset vortex-putket
Keskikokoiset mallit kuluttavat 150–450 litraa minuutissa ja tarjoavat selvästi suuremman jäähdytystehon. Ne soveltuvat esimerkiksi koneistettujen muoviosien tai lämpöä tuottavien työkalujen suojaamiseen tuotantolinjalla. Tässä kokoluokassa paineilmajärjestelmän kapasiteetti on jo suunniteltava huolellisesti.
Suuret teollisuusvortex-putket
Suurimmat vortex-putket voivat kuluttaa 450–850 litraa minuutissa tai enemmän. Ne on suunniteltu vaativiin jatkuvakäyttöisiin teollisuussovelluksiin, joissa tarvitaan merkittävää jäähdytystehoa laajemmalle alueelle tai useammalle pisteelle samanaikaisesti. Näissä sovelluksissa kompressorin kapasiteetti ja paineilmaverkon mitoitus ovat kriittisiä tekijöitä.
Meiltä löytyy EXAIR:n jäähdytyslaitteet eri tarpeisiin, mukaan lukien vortex-putket useissa eri teholuokissa teollisuuden paikalliseen jäähdytykseen.
Miten kylmäfraktio vaikuttaa paineilmankulutukseen ja jäähdytystehoon?
Kylmäfraktio ei suoraan muuta kokonaisilmankulutusta, mutta se määrittää, kuinka suuri osa syöttöilmasta tulee ulos kylmänä ja kuinka kylmää tämä ilma on. Pienellä kylmäfraktiolla saadaan erittäin kylmää ilmaa pienellä virtausmäärällä, suurella kylmäfraktiolla enemmän virtausta mutta korkeammalla lämpötilalla.
Kylmäfraktio ilmaistaan prosentteina syöttöilmavirrasta. Jos kylmäfraktio on 50 %, puolet sisääntulosta ohjataan kylmänä ulos ja puolet kuumana. Tämä tasapaino vaikuttaa suoraan kahteen asiaan:
- Kylmäilman lämpötila: Matalalla kylmäfraktiolla, esimerkiksi 20–30 %, kylmäilma voi olla jopa 46 °C syöttöilmaa kylmempää. Tämä tarkoittaa, että jos syöttöilma on 20 °C, kylmäilma voi olla lähellä nollaa tai sen alapuolella.
- Kylmäilman virtausmäärä: Koska kokonaisilmankulutus pysyy lähes samana, matalalla kylmäfraktiolla saadaan vähemmän kylmää ilmaa, mutta se on kylmempää. Korkea kylmäfraktio tuottaa enemmän kylmää ilmaa, mutta se ei ole yhtä kylmää.
Käytännössä oikea kylmäfraktion asetus riippuu sovelluksesta. Jos tavoitteena on jäähdyttää pieni, tarkkaan rajattu kohde mahdollisimman alhaiseen lämpötilaan, kannattaa valita matala kylmäfraktio. Jos taas tarvitaan tasainen jäähdytysilmavirta suuremmalle alueelle, korkeampi kylmäfraktio on parempi valinta. Useimmissa teollisuussovelluksissa optimaalinen kylmäfraktio asettuu 50–80 %:n välille, jolloin saavutetaan hyvä tasapaino jäähdytystehon ja ilmavirran välillä.
Onko vortex-putki energiatehokas vaihtoehto muihin jäähdytysmenetelmiin verrattuna?
Vortex-putki ei ole energiatehokkain vaihtoehto absoluuttisessa mielessä, mutta se on erittäin kustannustehokas ja käytännöllinen ratkaisu tilanteisiin, joissa paineilmainfrastruktuuri on jo olemassa. Sen suurin etu ei ole energiatehokkuus vaan yksinkertaisuus, huoltovapaus ja välitön jäähdytysteho ilman liikkuvia osia tai sähköliitäntää.
Vertailtaessa vortex-putkea muihin jäähdytysmenetelmiin on syytä huomioida useita näkökulmia:
Vortex-putki vs. sähköiset jäähdytyslaitteet
Sähköiset jäähdytyslaitteet, kuten termoelektriset jäähdyttimet tai kompressorijäähdyttimet, ovat energiatehokkaampia, kun mitataan tuotettua jäähdytystehoa kulutettua energiayksikköä kohden. Vortex-putki muuntaa vain osan paineilman energiasta jäähdytystehoksi, ja loput poistuvat kuumana ilmavirtana. Kuitenkin sähköisten laitteiden hankinta- ja asennuskustannukset ovat selvästi korkeammat, ja ne vaativat sähköliitäntää sekä huoltoa.
Vortex-putki vs. leikkuunesteet ja sumutusjärjestelmät
Monissa metallintyöstösovelluksissa vortex-putki tai EXAIR Cold Gun -jäähdytysjärjestelmä on selvästi parempi vaihtoehto kuin leikkuunesteet. Leikkuunesteiden käyttö aiheuttaa hankintakustannusten lisäksi kierrätyskustannuksia, terveysriskejä hengitettävien höyryjen muodossa sekä liukastumisvaaran märillä lattioilla. Paineilmajäähdytys eliminoi nämä ongelmat täysin ja mahdollistaa puhtaan kuivatyöstön.
Yhteenvetona vortex-putki on energiatehokkuudeltaan kompromissi, mutta kokonaistaloudellisesti ja käytännön toimivuuden kannalta se on monessa teollisuussovelluksessa ylivoimainen valinta. Erityisesti silloin, kun paineilmaa on jo käytössä muutenkin, vortex-putken lisääminen järjestelmään on nopea ja edullinen tapa ratkaista paikallinen jäähdytystarve.
Miten paineilmajärjestelmä mitoitetaan vortex-putkea varten?
Paineilmajärjestelmä mitoitetaan vortex-putkea varten laskemalla kaikkien vortex-putkien yhteenlaskettu ilmankulutus huippukuormalla ja varmistamalla, että kompressori, putkisto ja paineilmaverkko pystyvät toimittamaan tarvittavan ilmamäärän tasaisella paineella. Mitoituksessa on huomioitava myös muut paineilmaa kuluttavat laitteet samassa verkossa.
Mitoitusprosessi etenee käytännössä seuraavien vaiheiden kautta:
- Selvitä tarvittava jäähdytysteho: Määritä, kuinka paljon lämpöä prosessi tuottaa ja kuinka alhaiseen lämpötilaan jäähdytettävä kohde on saatava. Tämä määrittää tarvittavan vortex-putken koon ja kylmäfraktion asetuksen.
- Laske yhteenlaskettu ilmankulutus: Kun oikea vortex-putken malli on valittu, sen teknisistä tiedoista löytyy ilmankulutus eri paineilla. Kerro tämä luku käytettävien vortex-putkien määrällä.
- Tarkista käyttöpaine: Vortex-putket toimivat optimaalisesti 5–6 bar:n paineella. Varmista, että paineilmaverkon paine pysyy tällä tasolla myös huippukuormituksen aikana, kun kaikki laitteet ovat käynnissä samanaikaisesti.
- Arvioi putkiston kapasiteetti: Paineilmaputkiston halkaisija on riittävä, jos se pystyy siirtämään tarvittavan ilmamäärän ilman merkittävää painehäviötä. Liian kapea putkisto aiheuttaa paineenalenemaa, joka heikentää vortex-putken toimintaa.
- Huomioi ilman kuivatus ja suodatus: Vortex-putki vaatii kuivaa ja puhdasta paineilmaa. Kosteus voi tiivistyä kylmässä ilmavirtauksessa ja aiheuttaa ongelmia. Varmista, että paineilma on asianmukaisesti kuivattu ja suodatettu ennen vortex-putkea.
- Varaa kapasiteettipuskuri: Kompressorin kapasiteetti kannattaa mitoittaa noin 20–30 % laskettua huippukulutusta suuremmaksi. Tämä varmistaa, että järjestelmä toimii luotettavasti myös odottamattomissa kuormitustilanteissa.
Jos paineilmajärjestelmässä on jo muita laitteita, kuten pneumaattisia toimilaitteita tai muita paineilmatyökaluja, niiden kulutus on laskettava mukaan kokonaismitoitukseen. Vortex-putken jatkuva käyttö huippukuormalla voi olla merkittävä lisäkuorma järjestelmälle, joten mitoitus kannattaa tehdä huolellisesti ennen hankintapäätöstä. Tarvittaessa asiantuntija voi auttaa oikean laiteyhdistelmän ja järjestelmämitoituksen valinnassa.
Jouluinen tervehdys Projectalta
Insipiroidu – Homag-asiakaslehti Inspiration, marraskuu 2017
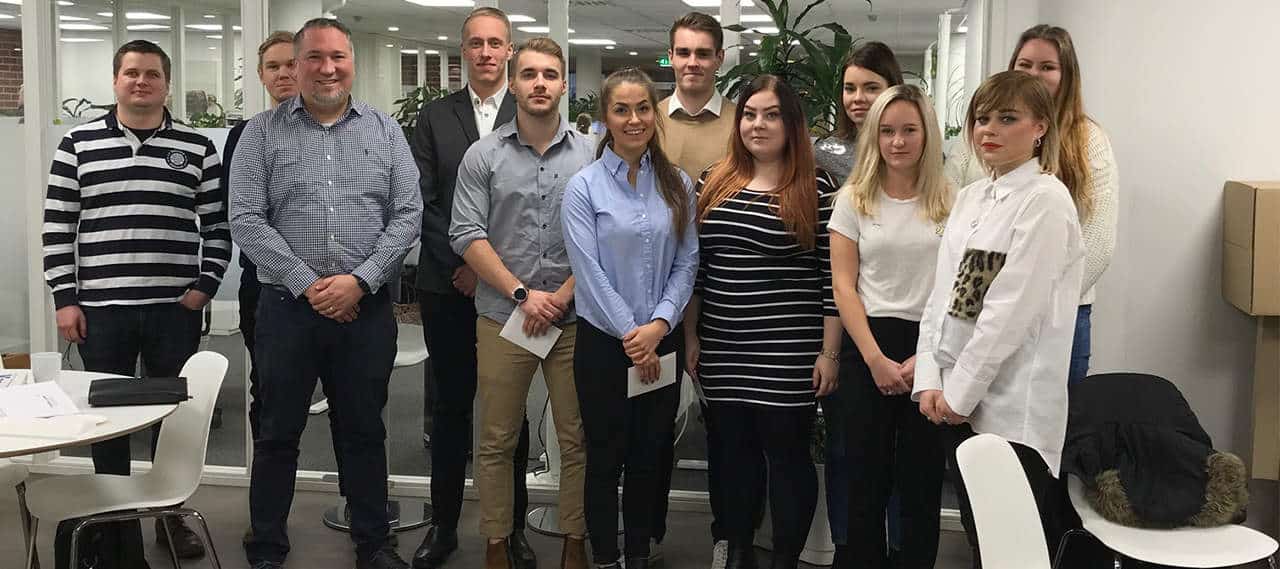
Projecta ja Turun ammattikorkeakoulu yhteistyössä!
Nyt erä Homagin laadukkaita näyttelytilakoneita jopa -50% alennuksella!
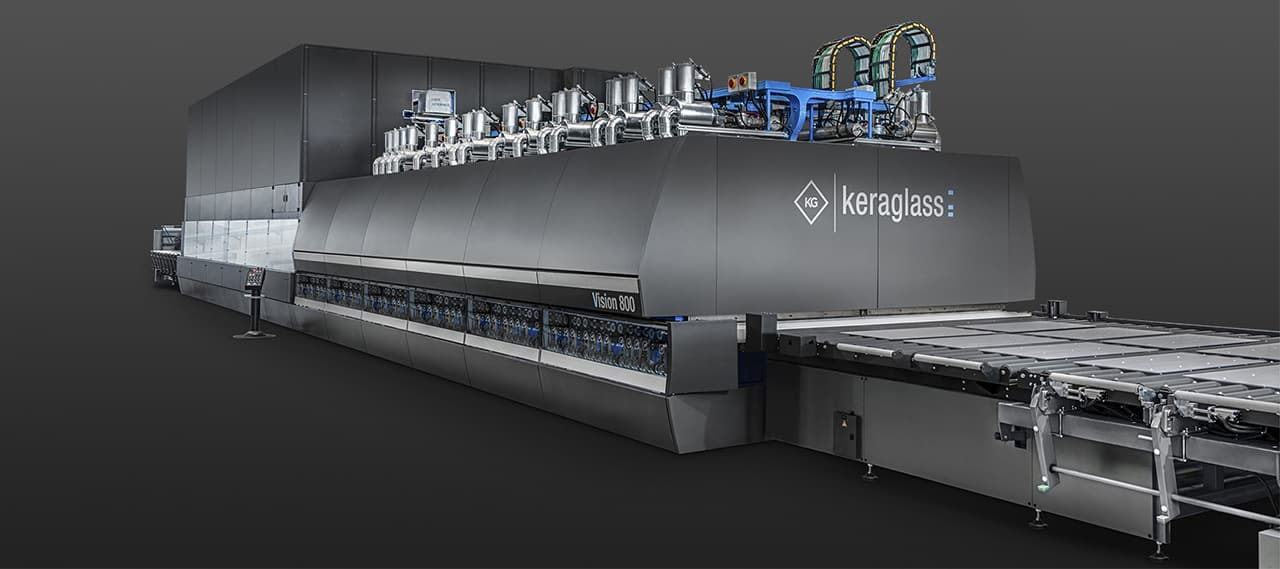
Keraglass karkaisee, laminoi ja printtaa

Kiitos kaikille Vitrumissa vierailleille!

DOW CORNING silikonien brändinimi muuttuu DOWSIL silikoneiksi

Hyödynnä tarviketarjoukset nyt!

Keraglass – Uusi edustus lasintyöstön ratkaisuihin!
Kiitos kaikille Vitrumissa vierailleille

Loppuvuoden peruskoneiden varastotyhjennys – Erä laadukkaita peruskoneita edullisesti!

Weinmann WMS 060 monitoimisilta on edullinen ja monipuolinen

PRO ratkaisut teollisuudelle Teknologia-messuilta

Räätälöity kalustetuotanto Homagilta
Jyväskylän Puumessut 2017 – Kiitos kaikille vierailijoille!
Tervetuloa Empack-messuille 11.-12.10.2017 – Rekisteröidy messuvieraaksi
Yksilöllistä ja helppokäyttöistä lavausrobotiikkaa
Tervetuloa Puumessuille 6.-8.9.2017 – Rekisteröidy veloituksetta messuvieraaksi
Vieraile osastollamme ja osallistu messukilpailuun!